生産管理システムの課題はどこか|4つの段階で原因を切り分ける
生産管理システムを入れたのに、納期は相変わらず読めない。原価も月末にならないと出ない。そんな悩みを抱える中小製造業は少なくありません。うまくいかない原因の多くは、システムの機能ではなく、課題の分け方にあります。たとえば「原価が出ない」という同じ課題でも、実績が記録されていないのか、記録が案件に結び付いていないのか、出た数字を誰も見ていないのかで、打つ手はまったく違います。課題を記録・整理・確認・判断の4つの段階に分けると、原因の場所と、最初に手を付けるところがはっきりします。
見えている課題を並べるだけでは、いつまでも片付かない
課題の洗い出しをすると、たいてい20項目くらいの箇条書きができあがります。「進捗が分からない」「在庫が合わない」「見積が担当者の勘」「引き合いの対応が遅い」。並べた瞬間はやった気になりますが、この20項目は着手できません。粒度がバラバラで、しかも大半が別の項目の結果だからです。
たとえば「原価が締めてみないと出ない」は、それ自体が原因ではありません。現場の実績が入っていないから出ないのか、実績は入っているが案件と結び付いていないから出ないのか、両方あるのに集計する担当が月末にしか手を付けないから出ないのか。この3つは見えている課題が同じでも、打ち手がまったく違います。前の2つは仕組みの問題ですが、最後の1つは仕組みを入れても直りません。
導入そのものでつまずく典型的なパターンは生産管理システム導入の失敗と対策に整理してあります。この記事で扱うのは、その手前にある「何を直そうとしているのかが定まっていない」状態のほうです。
生産管理システムの課題を4つの段階に分ける
課題を、情報が流れる順番で4つの段階に分けます。現場で起きたことを記録し、案件ごとに整理し、決まった人が確認し、その数字で判断する。前の段階が欠けていると、後の段階は絶対に成り立たない順番になっています。
生産管理システムの課題を4つの段階に分ける
| 段階 | その段階でやること | 課題の現れ方 | 欠けたまま放置すると |
|---|---|---|---|
| 記録 | 現場と事務で起きたことを、その場で記録する | 実績が入らない、まとめ書きされる、時刻が実態と合わない | 後の3つの段階すべてが推測で動く |
| 整理 | 記録を案件・工程・品目に結び付けて保管する | 同じ案件が別名で登録される、工程の粒度が人によって違う | 集計しても合算できず、数字が信用されない |
| 確認 | 誰がいつ見て、何を判断するかを決める | 画面はあるが誰も開かない、月末にだけ見る | 紙の日報や Excel が画面に変わっただけで、仕事の進め方も利益も変わらない |
| 判断 | 出てきた数字で、受注・人員・価格を決める | 数字は出るが、結局は勘で決めている | 改善が現場の努力だけに寄り、利益が動かない |
多くの会社が「課題」と呼んでいるものは、確認と判断の段階に表れたものです。ところが手を打とうとするのは記録の段階です。この食い違いが、導入したのに何も変わらないという結末を作ります。
逆に、記録の段階だけを直して満足してしまう会社もあります。端末を配って記録は取れるようになったが、そのデータを誰がいつ見るかが決まっていない。この状態は、記録の手間だけが現場に増えて、会社には何も返らない状態です。現場の記録を利益の判断に変えるまでの流れは作業日報を利益データに変える方法で扱っています。
見えている課題から、原因のある段階を突き止める
自社の課題の原因がどの段階にあるかは、見えている課題から逆にたどれば分かります。会議で出てきた言葉を、そのまま次の表に当ててみてください。
見えている課題から原因のある段階を突き止める早見表
| よく出る課題 | 確かめること | 原因のある段階 |
|---|---|---|
| 進捗を聞かれても即答できない | 工程の開始と終了が、その日のうちに記録されているか | 記録 |
| 原価が締めてみないと出ない | 実績工数が案件番号に結び付いているか | 整理 |
| 集計するたびに数字が違う | 同じ作業を人によって別の工程名で記録していないか | 整理 |
| 画面はあるが誰も見ていない | 見る人と見る曜日が決まっているか | 確認 |
| 赤字案件が決算で初めて分かる | 進行中の案件で予定超過を見る場が月内にあるか | 確認 |
| 数字は出るが受注の判断は勘のまま | 受けるか断るかを、どの数字で決めると宣言してあるか | 判断 |
この表で複数の段階に印が付いた場合は、一番前の段階から順に手を付けます。後の段階の課題は、前の段階が直った時点で消えることが珍しくないためです。「集計するたびに数字が違う」は整理の段階の問題ですが、そもそも入力が半分しか入っていない会社では、工程名を統一しても数字は合いません。
課題を切り分けるときの手順
早見表に当ててみた例
従業員18名の金属加工の会社で、課題の洗い出しをした場面を考えます。会議で出たのは次の6つでした。
- 進捗を営業に聞かれても、現場に行かないと答えられない
- 原価が月末の締めまで分からない
- 同じ品物の加工時間が、人によって倍近く違って見える
- 生産管理システムの画面を開くのは事務の1人だけ
- 赤字の案件が決算のときに初めて分かる
- 見積は社長の勘で決めている
早見表に当てると、1は記録、2と3は整理、4と5は確認、6は判断の段階に原因があるように見えます。ところが一つずつ確かめていくと、2の原価が出ない理由は、実績工数の半分が日報に書かれていないことでした。3の加工時間のばらつきも、段取りを含めて書く人と含めない人がいるためでした。どちらも、記録の段階の決め事がそろっていないことが根っこにあります。
この会社が最初に手を付けるべきなのは、記録の段階です。「主要3工程で、段取りと加工を分けて、その日のうちに記録する」と決めるだけで、2と3はかなり片付きます。4から6は、記録がそろってから取りかかっても遅くありません。最初から6つ全部に手を打っていたら、画面を見る会議や見積の新しいルールまで同時に作ることになり、どれも中途半端に終わっていたはずです。
前の段階を飛ばしてツールを入れると何が起きるか
記録と整理の段階を飛ばして、確認のためのツールだけを入れた会社では、決まった順番で同じことが起こります。
導入から1か月目、記録が7割ほど入ります。2か月目、忙しい工程から記録が抜け始めます。3か月目、抜けた分を事務が現場に聞いて回って埋めるようになります。4か月目、聞いて回る時間が惜しくなり、事務が推測で埋めます。5か月目、推測が混ざった数字を現場が見て「実態と違う」と言い、誰も画面を見なくなります。
この経過で失われる一番大きなものは時間でも費用でもなく、数字への信用です。一度「あの数字は当てにならない」が定着すると、後から入力が揃っても見てもらえません。信用を取り戻すには、精度が上がったことを何度か証明して回る必要があり、最初から順番どおりに進めるより高く付きます。
順番を守るとは、全部を完璧にしてから次へ進むことではありません。扱う範囲を狭くして、その範囲だけ4つの段階を最後まで通すという意味です。全工程ではなく主要な3工程だけ、全案件ではなく金額の大きい案件だけ。狭くても4つの段階が通っていれば、そこから出た数字は判断に使えます。要件を決める段取りそのものは生産管理システム導入の7ステップにまとめてあります。
直す価値のある課題を増分で選ぶ
原因のある段階が分かったら、次は金額です。ここで案件単位の効果だけを見ると判断を誤ります。会社全体で見て、手元に残る金額がいくら増えるかで比べます。
従業員20名、うち現場15名。年間の受注が120件、平均受注金額80万円の会社で考えます。日報の清書と実績の問い合わせに、事務が月12時間を使っています。年間120件のうち12件が赤字で、1件あたりの赤字が15万円、年間180万円の損失です。
効果は次の3つです。どの段階まで直すかによって、出る効果が変わります。
効果を1つずつ見る(月あたり)
| 効果 | 出る条件 | 計算 | 月あたり |
|---|---|---|---|
| ① 日報の清書と問い合わせが減る | 記録の段階を直す | 事務の12時間 × 時給2,500円 | 3万円 |
| ② 赤字案件を途中で手当てできる | 判断の段階まで通す | 赤字12件の半分を1件8万円改善 = 年48万円 | 4万円 |
| ③ 浮いた時間が加工に回る | 判断の段階まで通し、受注がある | ①の12時間を時間あたり付加価値6,000円で数え直した差(12時間 × 3,500円) | 4.2万円 |
どこまで直すかに応じてこの3つを足し合わせると、毎月の効果になります。効果は毎月積み上がっていくので、その累計が初期費用に届いた月を回収とします。初期費用は100万円とします。
効果の累計と回収(初期費用100万円で試算)
| 直す範囲 | 毎月の効果 | 6か月の累計 | 12か月の累計 | 24か月の累計 | 100万円を回収する月 |
|---|---|---|---|---|---|
| 記録の段階だけ。実績は溜まるが誰も見ない | ① 3万円 | 18万円 | 36万円 | 72万円 | 34か月目 |
| 判断の段階まで通す。週1回、進行中の予定超過を見る | ①+② 7万円 | 42万円 | 84万円 | 168万円 | 15か月目 |
| 判断の段階まで通し、浮いた時間が加工に回る | ①+②+③ 11.2万円 | 67.2万円 | 134.4万円 | 268.8万円 | 9か月目 |
同じ100万円の投資でも、記録の段階で止めると回収に3年近くかかります。判断の段階まで通せば、15か月で回収できます。一倉定氏が繰り返し説いたように、損益は常に会社全体で見るもので、現場の作業が楽になったことと会社の利益が増えたことは別の話です。③も同じ理屈で、浮いた12時間が加工に変わるには受注が要ります。受注が埋まらないなら③は出ず、この12時間は残業代の一部が減るだけです。そのとき回収は9か月目から15か月目へ延びます。
この試算に使った時間あたり付加価値、赤字案件の件数、1件あたりの赤字額は、いずれも自社の数字に置き換えてください。特に赤字案件の件数は、多くの会社で実際より少なく見積もられています。案件別の利益を出してみると想定の倍あった、という結果は珍しくありません。案件別に利益が漏れる場所は製造業の利益漏洩を防ぐ方法で扱っています。
「課題が解決した」と言える状態を先に決める
着手する前に、終わりの形を1行で書いておきます。書けない課題は、まだ課題として成立していません。
- 悪い例: 進捗を見える化する
- 良い例: 主要3工程について、当日の作業終了時点で工程の開始と終了が記録されている案件の割合が9割を超える
段階ごとに、終わりの形の書き方の例を挙げます。
- 記録の段階: 主要3工程で、作業当日のうちに開始と終了が入っている作業の割合が9割を超える
- 整理の段階: 実績工数のうち、案件番号が付いていないものが月に5%を下回る
- 確認の段階: 毎週月曜の朝礼のあと10分で、予定工数を2割以上超えた進行中の案件を全件確認している
- 判断の段階: 時間あたり付加価値が自社の平均を大きく下回る案件は、受ける前に社長が確認する運用が回っている
数字は自社の実情に合わせて決めて構いません。大切なのは、誰が見ても達成したかどうかを判定できる書き方にすることです。
良い例には、範囲と、測り方と、達成の線が入っています。この形にしておくと、3か月後に「だいぶ良くなった」で終わらせずに済みます。もう1つの効き目は、達成できなかったときにどこで止まったかが分かることです。割合が5割で止まったなら、それは記録の段階がまだ通っていないという事実であって、次の投資を判断する材料になります。
予定と実績を突き合わせて回す仕組みは予実管理の仕組み作りに、工程の進捗をどう持つかは工程進捗の見える化に整理してあります。
課題リストが長い会社ほど進まない
課題を20項目挙げた会社と、3項目に絞った会社では、1年後の進み方がはっきり分かれます。項目が多いほど網羅的で良さそうに見えますが、実際には次の3つが起こります。
第一に、着手順を決める会議が終わりません。20項目に優先順位を付ける議論は、それぞれの担当が自分の困りごとを主張する場になり、結論が出ないまま次回に持ち越されます。
第二に、同時に手を付けて全部が中途半端になります。人が足りない会社ほど、5つを並行させて全部が7割で止まります。7割の仕組みは使われません。
第三に、成功したかどうかが分からなくなります。20項目のうち何項目が片付いたかで測ろうとすると、簡単な項目から消化されていき、肝心の段階が手つかずのまま「半分終わった」という報告になります。
絞り方は単純です。早見表で一番前の段階に印が付いた課題を1つだけ選び、それ以外は「今期はやらない」と書いて残しておきます。捨てるのではなく、順番待ちの列に並べる。この扱いにしておくと、現場から「あの件はどうなった」と言われたときに答えられます。
段階ごとに、最初の一手をどう置くか
選んだ段階によって、最初の1週間でやることが変わります。
見えている課題にそのまま手を打つ場合と、段階で切り分けた場合の最初の一手
| 見えている課題にそのまま手を打つ | 段階で切り分ける | |
|---|---|---|
| 進捗が見えないので進捗管理ソフトを探す | ▶ | 主要3工程で、当日中に実績が入る形を作る |
| 原価が出ないので原価計算ソフトを探す | ▶ | 案件番号の付け方を1枚の紙に決めて統一する |
| 数字を見ないので朝礼で共有する | ▶ | 見る人と曜日を決め、超過案件だけを一覧にする |
| 赤字が多いので値上げを検討する | ▶ | 赤字案件の共通点を実績から3つ挙げてから決める |
| 全部まとめてシステムで解決したい | ▶ | 範囲を狭くして、その範囲だけ4つの段階を通す |
記録の段階なら、端末の台数より先に入力にかかる秒数を測ります。1件30秒を超えていると、忙しい日から抜け始めます。項目を減らして15秒に収まるところまで削ってから配ります。測り方は簡単で、現場の人に実際に入力してもらい、時計で測るだけです。項目は「案件番号・工程・開始・終了」の4つに絞り、数量や不良の数は後から事務が補えるようにしておくと、15秒に収まりやすくなります。
整理の段階なら、案件番号の付け方を1枚に決めます。ここが人によって違うと、後から何を入れても合算できません。1枚に書く内容は、案件番号の桁と意味、枝番の付け方、工程名の一覧の3つです。工程名は現場で実際に使っている呼び名から選び、似た名前はどれか1つにまとめます。「旋盤」「NC旋盤」「旋削」が混ざっていると、同じ作業が3つに分かれて集計されます。番号の考え方そのものは工番とは何かで扱っています。
確認の段階なら、会議を増やさずに既にある会議の議題を1つ差し替えます。新しい会議体を作った改善は、忙しくなった月に真っ先に消えます。たとえば週1回の工程会議があるなら、そのうち10分を「予定工数を超えた進行中の案件」の確認に充てます。見る一覧は、全案件ではなく超えた案件だけに絞ります。全件の一覧を見せると、どこが問題かを探すだけで時間が終わります。
判断の段階なら、受注を受けるか断るかの線を数字で1本引きます。線の引き方の一例は、時間あたり付加価値です。受注金額から材料費と外注費を引き、見込みの作業時間で割ります。この値が自社の平均を大きく下回る案件は、受ける前に社長が確認すると決めておきます。断るためではなく、工場が混んでいる時期に、安い仕事で時間を埋めてしまわないためです。線が引けない理由が「数字が出ていないから」なら、それは前の段階の課題です。
Factory Advance で4つの段階をつなげる
Factory Advance は、個別受注・多品種少量生産の中小製造業向けの生産管理クラウドです。記録から判断までを1本の流れとして持てるように作ってあります。
- 現場のタブレットやスマートフォンから工程の開始と終了を記録し、案件番号に結び付けて保管する
- 受注・工程・実績・原価を同じ案件番号で串刺しにし、集計時に突き合わせる作業をなくす
- 進行中の案件で予定工数を超えたものを一覧で出し、決算を待たずに手を打てる状態にする
- 見積と実績の差異が次の見積の根拠として残る
工程まわりの機能は工程管理機能に、生産管理システム全体の考え方は生産管理システムにまとめています。自社に合うタイプの選び方は生産管理システムの選定を参照してください。
まとめ
生産管理システムの課題が片付かない一番の理由は、見えている課題と、その原因を区別せずに扱っていることです。課題を記録・整理・確認・判断の4つの段階に分け、印が付いた段階のうち一番前のものを1つだけ選ぶ。終わりの形を測れる言葉で書く。直す価値があるかを、会社全体の増分で計算してから着手する。この3つで、20項目の箇条書きは1つの実行可能な仕事になります。
今日からできる一手は、直近の会議で出た課題を10個書き出し、早見表に当ててみることです。10個のうち何個の原因が記録の段階にあるかで、自社がどこから始めるべきかが決まります。4つの段階をつないだ先にどんな運用になるかは、製品紹介の資料にまとめてあります。
参考文献
- 中小規模製造業者の製造分野におけるDX推進のためのガイド(IPA 独立行政法人 情報処理推進機構)
- 2025年版ものづくり白書(経済産業省・厚生労働省・文部科学省、2025年)
- 2024年版 中小企業白書(中小企業庁、2024年)
展開寸法とは?完成品寸法との違いと端材から取れるかの判断
「これ、この板で足りるだろ」。図面の外形寸法を見て端材を1枚持っていき、切ってから足りないと分かる。板金加工でこの失敗が繰り返されるのは、勘が悪いからではありません。図面に書かれているのは曲げ終わったあとの寸法であり、切る前に必要な板の大きさとは別の数字だからです。本記事では、展開寸法とは何か、完成品寸法と一致しない理由、伸び代とベンド控除とK係数の関係、図面に展開寸法が無いときの出し方、端材から取れるかを判断する手順、そして間違えたときにいくらの損失になるかまでを扱います。
展開寸法とは何か
展開寸法とは、曲げる前の平らな状態での板の寸法のことです。展開長、展開図、ブランク寸法とも呼ばれます。板金加工では、平らな板を切ってから曲げて立体にします。切る工程で必要になるのは、この平らな状態での寸法です。
図面に描かれているのは、たいてい曲げ終わった完成品の寸法です。組み立てたときに合うかどうか、取り付け穴の位置が正しいかどうかを示すのが図面の役割なので、これは自然なことです。設計する側は完成品の形を指示し、それをどう作るかは加工する側が決めます。展開寸法は、加工する側が自分で出さなければならない数字です。
ここに、板金加工特有のずれが生まれます。曲げるという工程は、板を折るだけではありません。材料が変形します。曲げの外側は引っ張られて伸び、内側は圧縮されて縮みます。伸びも縮みもしない面がその中間にあり、これを中立面と呼びます。展開したときの長さは、この中立面に沿った長さで決まります。
展開寸法という言葉と展開図という言葉は、現場では同じ意味で使われることが多いのですが、厳密には指しているものが違います。展開図は平らに開いた状態の図面で、外形の輪郭と穴の位置を含みます。展開寸法は、その図面から読み取れる縦横の外形寸法です。材料を選ぶときに要るのは展開寸法のほうで、加工プログラムを作るときに要るのは展開図のほうです。材料を探す段階では、輪郭全体ではなく外形の2辺が分かれば足ります。
だから、完成品の外側の寸法を単純に足し合わせても、必要な板の長さにはなりません。曲げの数だけ差が出ます。差はミリ単位ですが、曲げが4か所5か所とあれば、合計で1センチを超えることも珍しくありません。端材から取れるかどうかの判断では、この1センチが結果を分けます。
展開寸法を出す作業は、材料を手配する前に必要です。切ってから足りないと分かっても、材料も時間も戻りません。展開寸法は、加工の途中で使う数字ではなく、材料を決める前に確定させておく数字です。
この数字を誰が持っているかは、会社によってばらばらです。プログラムを作る担当者の頭の中にある、その人が使っているCADの中にある、あるいは過去のプログラムファイルの中にしか無い。どれも「その人に聞かないと分からない」状態です。材料を探すのは別の人であることが多いので、聞きに行く手間が発生します。手間が発生すると、聞かずに勘で判断する人が出ます。展開寸法が特定の人の中にあるうちは、切り直しは無くなりません。
展開寸法は、板の縦と横の2方向それぞれについて出す必要があります。片方だけを見て判断すると、長さは足りていても幅が足りない、という失敗が起きます。曲げ線が縦横の両方にある部品では、どちらの方向にも展開の差が出ます。端材に当てはめるときは、必ず2辺の組で比べてください。
完成品寸法と展開寸法が一致しない理由
具体的な形で見ます。コの字に曲げる部品を考えます。図面には、外側の寸法として立ち上がり30、底面50、立ち上がり30と書かれているとします。この3辺を足すと110です。ところが、必要な板の長さは110ではありません。110より短くなります。
理由は、曲げの部分にあります。図面上は角がぴったり直角に描かれていますが、実際の曲げには内側の半径があります。角が丸いということは、その丸みの分だけ板が回り込んでいるということです。外側の寸法を足し合わせた値は、角が完全に尖っている場合の長さであり、実際の板はそれより短くて済みます。
この差を表す言葉が2つあります。伸び代とベンド控除です。どちらも同じ現象を別の角度から表しています。呼び方は現場によって違い、伸び代を「伸び」、ベンド控除を「引き算値」「減算値」と呼ぶこともあります。社内で呼び方が2つ以上あると、足すのか引くのかを間違えます。用語は1つに決めてください。
完成品寸法と展開寸法のずれ(コの字1個・90度曲げ2か所の場合)
| 見ている数字 | 値の例 | この数字で端材を選ぶとどうなるか |
|---|---|---|
| 完成品の外形(底面) | 50 mm | 立ち上がりの分をまるごと見落とす。まったく足りない板を選ぶ |
| 外側寸法の単純合計 | 30 + 50 + 30 = 110 mm | 実際より大きい板を選ぶ。切れるが端材を余分に消費する |
| 展開寸法 | 110 − ベンド控除の合計 | 切る長さとして正しい。ただしこのままでは掴み代と切り代が入っていない |
| 必要寸法 | 展開寸法 + 掴み代 + 切り代 | 端材を選ぶときに突き合わせるべき数字はこれ |
表の1行目が、現場で実際に起きている失敗です。図面の一番大きな数字を見て「50なら余裕だ」と判断し、60×200の端材を持っていく。曲げる前の板は100ミリを超えているので、切った時点で足りません。完成品寸法は、切る前の板の大きさについて何も語っていません。
2行目も損をしています。単純合計で判断すると、実際より数ミリから十数ミリ大きい板を選びます。1枚なら大きな差ではありませんが、1枚の端材から複数の部品を取るときは、この余分が積み上がって取れる個数が1個減ります。
ずれの大きさを決めているのは、曲げの内側半径と板厚です。内側半径は、図面に指定がなければ加工側が決める数字です。使う金型のV幅と材質で自然に決まる値があり、それをそのまま使うのが普通です。ここが会社ごとに違うので、同じ図面でも会社が違えば展開寸法が違います。他社の展開寸法をそのまま借りられないのは、このためです。
板厚が厚くなるほど、ずれは大きくなります。板厚1.0ミリの部品と板厚3.2ミリの部品では、1曲げあたりの差が数倍になります。薄板で覚えた感覚のまま厚板の部品を判断すると、外す幅が大きくなります。厚板を扱う頻度が少ない会社ほど、この失敗が起きやすくなります。
曲げの数も効きます。1曲げの部品なら差は数ミリで、端材の余裕に吸収されることが多いのですが、曲げが4か所5か所ある箱物では、差が十数ミリまで積み上がります。曲げが多い部品ほど、完成品寸法で判断したときの外れ方が大きくなります。判断を勘に頼ってよい部品とそうでない部品の線引きは、曲げの数で引くのが分かりやすい方法です。
もう一つ、曲げには戻りがあります。金型を離すと、材料が弾性でわずかに開きます。この戻りを見込んで曲げ角度を調整するのが実務ですが、戻りの量も材質と板厚で変わります。戻りの調整は角度の話なので展開長には直接効きませんが、角度が設計値からずれれば、そこから先の寸法が積み上がってずれます。展開寸法だけを合わせても、曲げの条件が安定していなければ製品は合いません。
図面の読み方にも注意が要ります。板金の図面では、寸法が外側で入っているのか内側で入っているのかが明示されていないことがあります。外側寸法だと思って計算した値が、実は内側寸法だった場合、板厚の2倍だけずれます。板厚3.2ミリなら6.4ミリの差です。曖昧なときは、図面を出した相手に確認してください。確認の1本の電話が、切り直し1件分の費用を守ります。
伸び代・ベンド控除・K係数の関係
3つの言葉の関係を整理します。用語が混ざると計算を間違えるので、何を足して何を引くのかを固定しておきます。
伸び代(ベンドアローワンス)は、曲げ部分の中立面に沿った長さです。直線部の長さに、この伸び代を足し合わせると展開長になります。式にすると、展開長 = 直線部の長さの合計 + 伸び代の合計、です。
ベンド控除(ベンドディダクション)は、外側寸法の合計から引く値です。式にすると、展開長 = 外側寸法の合計 − ベンド控除の合計、です。図面が外側寸法で描かれていることが多いので、実務ではこちらのほうが使いやすくなります。
伸び代とベンド控除は、同じ現象を別の起点から表したものです。どちらか一方が分かれば、もう一方も求まります。90度曲げの場合、ベンド控除 = 2 ×(内側半径 + 板厚)− 伸び代、という関係になります。
K係数は、中立面が板厚のどのあたりにあるかを表す比率です。板の内側の面から中立面までの距離を、板厚で割った値です。伸び代を計算するときに、この係数が必要になります。90度曲げなら、伸び代 = 円周率 ÷ 2 ×(内側半径 + K係数 × 板厚)です。
ここで重要な注意点があります。K係数の値を、他社の資料や一般的な表からそのまま持ってきてはいけません。この値は、材質、板厚、内側半径、使う金型のV幅、曲げ方によって変わります。同じ材質でもロットが変われば動きます。数値をひとつ決め打ちにすると、それが合っている条件のときだけ正しく、他の条件では毎回ずれます。
自社の値は、実測で決めるのが確実です。手順は単純です。
- よく使う材質・板厚の板から、長さの分かるテストピースを切る
- 実際に使う金型で、実際に使う角度に曲げる
- 曲げたあとの外側寸法を測る
- 切る前の長さと外側寸法の合計を比べて、差がそのままベンド控除になる
- 材質・板厚・金型・角度の組み合わせごとに、この値を表にして残す
一度作れば、次からは表を引くだけです。計算式より、自社の実測値を並べた表のほうが、現場では速くて確実です。
実測するときの注意点を3つ挙げます。1つめは、テストピースの長さを測ってから曲げることです。切ったままの寸法が図面どおりとは限りません。切断幅の分だけ短くなっていることがあります。曲げる前の実寸を記録してください。
2つめは、同じ条件で複数枚曲げることです。1枚だけだと、その1枚の材料のばらつきが値に混ざります。数枚曲げて平均を取れば、実務で使える精度になります。1枚で決めた値は、次のロットで合わなくなることがあります。
3つめは、測る場所を決めることです。曲げた部品の外側寸法を測るとき、どこにノギスを当てるかで値が変わります。角の丸みの外側なのか、平らな面の延長線上なのか。測る場所を社内で統一しないと、人によって違う補正値ができます。
実測が難しい条件もあります。厚い板、小さすぎるテストピース、特殊な材質。こうした条件では、まず計算値で切ってみて、実物との差を測って表に反映する、という順序でも構いません。最初の1枚は捨てる前提で見ておくほうが、結果的に無駄が少なくなります。
表を作るときの粒度も決めておきます。細かく分けすぎると行数が増えて引くのが面倒になり、粗すぎると精度が落ちます。実務で使いやすいのは、材質・板厚・金型のV幅・曲げ角度の4つを行の見出しにする形です。この4つが同じなら、ベンド控除はほぼ同じ値になります。角度が90度だけの会社なら、行はさらに減ります。
表は、最初から全部を埋めようとしないでください。よく使う組み合わせを上位から数えて、受注の大半を占める範囲だけを先に埋めます。残りは必要になったときに1行ずつ足していきます。使う前から完成させようとすると、作るだけで終わって運用に入れません。
実測した値は、いつ測ったかも一緒に残しておきます。金型を替えた、機械を入れ替えた、仕入先が変わった。こうした変化があったときに、どの行を測り直すべきかが分かります。値だけを並べた表は、古くなったことに誰も気づけません。
表を作る作業は、ベテランの感覚を社外に出せる形にする作業でもあります。展開寸法を勘で出せる人がいる会社では、その人がいる間は問題が起きません。問題が起きるのは、その人が休んだ日と、辞めた後です。実測して表にしておけば、感覚が数字として残ります。技能を引き継ぐという話は抽象的になりがちですが、ベンド控除の表は、引き継げる形になった技能そのものです。
計算の流れを一度通しておきます。以下の数値は手順を示すためのもので、この値を自社に当てはめてよいという意味ではありません。板厚2.0ミリ、内側半径2.0ミリ、90度曲げ、K係数を仮に0.4と置きます。伸び代は 円周率÷2 ×(2.0 + 0.4×2.0)で約4.4ミリ。ベンド控除は 2×(2.0+2.0)− 4.4 で約3.6ミリ。先ほどのコの字なら曲げが2か所なので、展開長は 110 − 3.6×2 で約102.8ミリになります。単純合計の110との差は7.2ミリ、完成品の底面50との差は52.8ミリです。
展開寸法が必要になる3つの場面
展開寸法を使う場面は、切る直前だけではありません。3つの場面があり、それぞれで求められる精度が違います。
1つめは、材料の手配と端材の選定です。ここでは、収まるかどうかが判定できればよいので、多少余裕を見た値で構いません。むしろ余裕を見ておかないと、切ってから足りない事態になります。ただし余裕を見すぎると、使えるはずの端材を候補から落とします。この場面での精度は、掴み代と切り代をきちんと足せているかで決まります。
2つめは、加工プログラムの作成です。ここは実寸が要ります。数ミリのずれがそのまま製品の寸法違いになります。曲げの位置、穴の位置、外形。すべてが展開した状態の座標で表されるので、伸び代の見積もりを間違えると、曲げた後に穴の位置がずれます。穴が曲げ部に近い部品ほど、この誤差が効いてきます。
3つめは、見積です。1枚の定尺材や端材から何個取れるかが、材料費を決めます。展開寸法が分からないまま完成品寸法で見積もると、取り数を多く見積もりすぎて、実際には材料が足りなくなります。足りない分は追加で買うことになり、その差額は見積に入っていません。
3つの場面で共通しているのは、展開寸法を出す作業が1回で済んでいない会社が多いことです。材料を手配する人が概算で出し、プログラムを作る人が改めて出し、見積を作る人がまた別に出す。3人が別の数字を持っていると、どこかで食い違います。展開寸法は、最初に出した1つの値を全員が見る形にしてください。
順番も大切です。見積の段階で展開寸法を出しておけば、材料の手配とプログラム作成でその値を使い回せます。逆に、見積では完成品寸法のまま概算し、受注してから展開を出す運用だと、見積の材料費と実際の材料費が最初からずれます。ずれた分は誰にも請求できないので、そのまま利益から引かれます。
見積の段階で出す手間を惜しむ気持ちは分かります。失注する案件の分まで計算することになるからです。それでも、繰り返し来る図面については計算しておく価値があります。一度出した値が図番に紐づいていれば、次の引き合いでは計算がいりません。同じ客先から似た部品が繰り返し来る会社ほど、この効果が大きくなります。
反対に、一品限りで二度と来ない部品については、見積段階では概算で構いません。すべての図面に同じ精度を求めると、見積作業そのものが回らなくなります。繰り返し来る図面と一品物を分けて、繰り返しのほうに手をかけるのが現実的です。
3つの場面のうち、社内で最も軽く扱われがちなのが1つめの材料手配です。プログラム作成は間違えれば製品が不良になるので誰もが慎重になり、見積は金額に直結するので確認が入ります。材料の手配だけは、間違えても「もう1枚出せばいい」で済んでしまうことが多いからです。1枚出し直すたびに、材料費と時間が消えていることは記録に残りません。だからこそ、ここを仕組みで支える価値があります。
展開寸法の管理は、加工の精度を上げる話ではありません。同じ数字を全員が同じタイミングで見られるようにする話です。精度は金型と実測で決まりますが、共有は仕組みで決まります。
図面に展開寸法が書かれていないとき
支給される図面に展開寸法が書かれていることは、ほとんどありません。設計側は完成品の形を指示するのが仕事なので、これは当然です。展開寸法は加工側で出します。出し方は3つあります。
1つめは、CADの板金機能で展開することです。3次元で作った形状を平らに開く機能が、板金向けのCADには備わっています。この方法の精度は、CADに設定してある補正値がその会社の実際の曲げと合っているかどうかで決まります。設定が初期値のままだと、画面上は正しく見えても実物と合いません。導入時に自社の実測値を入れておく必要があります。
2つめは、自社の補正値表から手計算することです。前の章で作った、材質・板厚・金型・角度ごとのベンド控除の表を使います。外側寸法を足して、曲げの数だけ控除を引く。電卓で数十秒です。CADが無くても、この方法なら誰でもできます。
3つめは、テストピースで実測することです。新しい材質、初めての板厚、特殊な角度。表に無い条件のときは、実際に1枚曲げて測るのが最も確実です。時間はかかりますが、その1回で表に1行増えるので、次からは計算で済みます。
どの方法で出すにしても、決めておくべきことが2つあります。誰が出すかと、どこに残すかです。
誰が出すかを決めていないと、その日の担当者によって値が変わります。値が変わると、同じ図番の部品なのに前回と違う大きさで切ることになります。出す人を決めて、その人が出した値を正とする、と決めてください。
どこに残すかも重要です。展開寸法は、図番と紐づけて保存します。同じ部品を半年後にまた作ることになったとき、前回の展開寸法をそのまま使えれば、計算も検証もいりません。2回目以降の再計算をなくすことが、展開寸法を管理する一番の効果です。図番と図面、加工条件をどう対応づけるかは図番とはで扱っています。材料の在庫と図番を突き合わせる考え方は定尺材・端材管理のページに整理しています。
残す場所は、図面のファイル名に書き込むのでも、Excelの一覧でも構いません。条件は1つだけで、材料を探す人がその場で見られることです。事務所のパソコンにしか無い値は、棚の前では使えません。
残す項目も決めておきます。展開寸法の縦と横だけでは足りません。材質、板厚、内側半径、曲げ角度、曲げ回数、そして計算に使った補正値の出どころを一緒に残してください。半年後に同じ図番を作るとき、条件が同じかどうかを確認できなければ、結局計算をやり直すことになります。
改訂への対応も決めておきます。図面が改訂されて曲げが1か所増えたのに、展開寸法が古いまま残っていると、それを信じて切った板が足りません。図面の版数と展開寸法を対で持ち、版が変われば展開寸法も無効にするという扱いにしてください。古い値が残っているほうが、値が無いより危険です。
支給図面がPDFや紙の場合、材質と板厚を読み取る作業自体に時間がかかります。図面から材質・板厚・寸法を機械に読み取らせて、人が確認してから使う、という手順にすれば入力の時間は減ります。ただし読み取った値をそのまま採用してはいけません。読み取りは入力補助であって、確認を省く仕組みではありません。確認の一手を残しておくことで、読み間違いがそのまま材料の手配に流れることを防げます。
端材から取れるかを判断する手順
ここまでの内容を、実際の判断手順にまとめます。順番を守ることが大切です。順番を飛ばすと、飛ばした場所が失敗の原因になります。
端材から取れるかを判断する5段階と、飛ばしたときに起きること
| 段階 | やること | 飛ばすと起きること |
|---|---|---|
| 1. 材料条件の確定 | 図面から材質・板厚・表面処理・目方向の指定を読む | 寸法だけで選び、後工程で材質違いが判明する |
| 2. 展開寸法の確定 | 図番に紐づく値を引く。無ければ補正値表から算出する | 完成品寸法で判断し、切ってから足りないことが分かる |
| 3. 必要寸法の算出 | 展開寸法に掴み代・切り代・部品間隔を足す | ぎりぎりの板を選び、掴めずに曲げられない |
| 4. 端材の検索 | 必要寸法が収まる板を、面積の小さい順に並べる | 大きい板から使い、小さい板だけが棚に残る |
| 5. 現物確認 | 傷・錆・反り・既存の穴・目方向を見る | 画面上は取れるはずの板が、実物では使えない |
この手順を紙のチェックリストにして、材料を出す場所に置いておくのが手軽な始め方です。5行の紙に、材質・板厚、展開寸法、必要寸法、選んだ在庫番号、現物確認の可否を書く欄を作ります。埋めながら進めれば、飛ばした段階がひと目で分かります。チェックリストは、慣れた人のためではなく、慣れていない人が同じ結果を出すためにあります。
しばらく運用したら、埋まっていない欄がどこかを見てください。毎回同じ欄が空欄なら、その段階が現場にとって手間になっているという意味です。手間の中身を聞いて、そこを仕組みで軽くします。守られないルールは、意志の問題ではなく設計の問題です。
段階を分けておくと、担当を分けられるという利点もあります。1と2は図面と自社の値を扱う作業なので、事務所でもできます。3と4は計算と検索なので、システムに任せられます。5は棚での作業です。全部を1人が続けてやらなければならない、という思い込みを外すと、待ち時間が減ります。図面が届いた時点で1と2を済ませておけば、加工の直前に慌てることがありません。
この5段階のうち、機械にやらせられるのは3と4です。1は図面を読む作業、2は自社の値を引く作業、5は現物を見る作業なので、人の判断が入ります。3と4を機械にやらせるだけでも、判断の時間は大きく縮みます。
1段階目で見落とされやすいのが表面処理です。めっきや塗装の指定がある部品では、端材の表面状態がそのまま製品の外観に出ます。傷のある端材は、内部部品には使えても外装には使えません。材質と板厚が合っていても使えない端材があることを、最初の段階で判定に入れてください。
2段階目については、値が無いときにどうするかを決めておきます。図番に紐づく展開寸法が無い場合、その場で計算するのか、計算できる人に回すのか。回す運用にするなら、回している間に材料の判断を止めることです。止めずに勘で進めると、後から出てきた正しい値と食い違います。
3段階目の必要寸法は、部品の個数によって変わります。1枚の端材から3個取るなら、部品間隔が2か所分入ります。個数を確定させてから必要寸法を作ってください。1個分の必要寸法に個数を掛けるだけでは、間隔の分が足りません。
目方向の扱いも決めておきます。目方向の指定がない材料なら、90度回した場合も候補になります。420×310の必要寸法に対して、350×450の板は縦横そのままでは入りませんが、回せば入ります。この判定を人がやると必ず見落とすので、検索する仕組みの側に持たせてください。逆に、目方向の指定がある材料では回してはいけません。材料ごとに指定の有無を持っておく必要があります。
掴み代・切り代・部品間隔を引き忘れると何が起きるか
展開寸法が正しく出せても、そのままの寸法の板では加工できません。3つの余分が必要です。
掴み代は、加工機が板を押さえるために必要な余白です。レーザーやタレットパンチでは、板の縁をクランプで掴みます。掴んでいる部分には加工できないので、その分だけ板が大きくなければなりません。ベンダーで曲げるときにも、掴んで送るための余白が要る場合があります。掴み代を見ていないと、板は足りているのに機械にセットできない、という状態になります。
切り代は、切断そのものが消費する幅です。レーザーやプラズマでは切断幅の分だけ材料が消えます。シャーリングでは切り口が斜めになる分の余裕が要ります。1本の切断で消えるのはコンマ数ミリですが、1枚から複数の部品を取るときは切断の本数だけ積み上がります。
部品間隔は、1枚の板から複数の部品を取るときに、部品と部品の間に空ける隙間です。切り代とは別に必要です。熱の影響で材料が反ることがあり、間隔が狭いと隣の部品の寸法が狂います。
3つの数字は自社の設備で決まります。他社の数値を借りてくると、必ずどちらかに外れます。大きすぎれば使えるはずの端材が候補から落ち、小さすぎれば切ってから加工できないことが分かります。設備を入れ替えたときは見直してください。
3つの余分がどれくらい効くかは、部品の大きさで変わります。1辺が1メートルある部品なら、掴み代の10ミリは1パーセントです。1辺が80ミリの小物なら、同じ10ミリが12パーセントを超えます。小さい部品ほど、余分の割合が大きくなります。小物を端材から取ろうとして「入るはずなのに入らない」ことが多いのは、この割合の問題です。
板を反転させて使う場合にも注意が要ります。既に片側の端が過去の加工で使われている端材は、その辺を掴み代に使えません。台帳の寸法だけを見て「掴み代を含めても入る」と判断しても、実際には使える辺が限られていることがあります。現物確認の段階で、どの辺を掴めるかを見てください。
必要寸法の作り方を、具体的な形で書きます。展開寸法が縦102.8ミリ、横180ミリの部品を1個取るとします。掴み代を長辺の片側に、切り代を各辺に、それぞれ自社の値で足します。合計した値が必要寸法です。端材の台帳と突き合わせるのは、展開寸法ではなく、この必要寸法です。
引き忘れが起きやすいのは、急いでいるときと、いつもと違う部品を作るときです。手順を人の記憶に頼らせず、必要寸法を出す欄を計算のフォーマットに作っておいてください。欄があれば、埋めないと先に進めません。
3つの余分をどこまで削るかは、費用と失敗の確率の比較です。掴み代を5ミリ削れば、その分だけ使える端材が増えます。しかし削りすぎて掴めなければ、切り直しになります。削って浮く材料費と、失敗したときに失う加工費を並べて比べてください。1枚あたり数十円の材料費のために、数千円の切り直しを起こすのは割に合いません。
余分の値は、加工方法によっても変わります。レーザーで抜くのか、タレットパンチで抜くのか、シャーリングで切るのか。同じ部品でも、その日に空いている機械で加工方法が変わる会社では、加工方法ごとに必要寸法が変わることを前提に、余裕を見た値を1つ決めておくほうが運用が楽です。方法ごとに値を分けると、判断のたびにどの機械で加工するかを先に決める必要が出ます。
なお、端材から取れないと判断したときに、その判断の記録を残しておくと後で役に立ちます。同じ寸法帯の部品で毎回端材が足りないなら、残す基準の下限がその寸法帯より上にあるという意味です。取れなかった記録は、端材として何を残すべきかを教えてくれます。材料の在庫全体をどう持つかについては定尺材・端材管理のページに整理しています。
展開寸法の間違いはいくらの損失になるか
展開寸法を間違えて切り直しになったとき、失われるのは材料費だけではありません。材料費、投入済みの加工費、再手配にかかる時間、そして納期。この4つが同時に失われます。
材料費は計算できます。板の重量は 横(m)× 縦(m)× 板厚(m)× 比重(kg/m³)で出ます。鋼なら比重は約7,850kg/m³、アルミなら約2,700kg/m³、ステンレスなら約7,930kg/m³が目安です。これに自社のキロ単価を掛けると金額になります。キロ単価は市況と仕入先で動くので、直近の仕入伝票から拾ってください。
失った材料が端材だった場合、金額をゼロで計算しないでください。端材も買ってきた板です。同じ寸法の板を次の仕事で使えたはずだと考えれば、その板の金額がそのまま損失です。端材を無料の材料として扱うと、切り直しの損失が実態より小さく見えます。
加工費も計算できます。時間あたりのレートを使います。人のレートは、直接工の年間総支給額を、年間就業時間と稼働率の積で割って出します。設備のレートは、設備の年間費用を、年間操業時間と稼働率の積で割って出します。稼働率は、直接お金になる仕事をしている時間の割合です。この2つを足したものが、その工程の1時間あたりの費用です。
切り直し1件の損失を積み上げる(レート・単価は仮の値。自社の実績値に置き換えて計算する)
| 失われるもの | 計算 | 金額の例 |
|---|---|---|
| 材料費 | 0.0016 × 0.6 × 0.9 × 7,850 = 6.78 kg × 150円/kg(仮) | 約1,020円 |
| プログラム作成のやり直し | 0.3時間 × 4,000円/時(仮) | 1,200円 |
| 段取りと切断のやり直し | 0.7時間 × 4,000円/時(仮) | 2,800円 |
| 材料を探し直す時間 | 0.3時間 × 4,000円/時(仮) | 1,200円 |
| 1件あたりの合計 | 1,020 + 1,200 + 2,800 + 1,200 | 約6,200円 |
| 月に4件起きると | 6,200 × 4 × 12か月 | 年間で約30万円 |
レートも単価も、表の値をそのまま使わないでください。自社の決算書と作業時間の実績から出した値でなければ、この計算に意味はありません。時間の見積もりも、実際に切り直しが起きたときにストップウォッチで測るのが確実です。
ここで、判断は会社全体で考えてください。年間30万円という数字だけを見ると、対策に30万円までかけてよいという結論になりがちですが、それは正しい見方ではありません。切り直しが起きると、その日の他の仕事が後ろにずれます。ずれた分だけ残業になるか、別の案件の納期が縮みます。失われているのは6,200円ではなく、その時間に流せたはずの仕事です。
対策を打つかどうかは増分で判断します。展開寸法を図番に紐づけて残す仕組みを入れると、増える費用は導入の手間と、値を登録する時間です。減る費用は、切り直しの材料費と加工費、それに2回目以降の再計算にかかっていた時間です。減るほうが大きければやる、小さければやらない。この比較は、切り直しの件数を1か月数えるだけで組み立てられます。
数えていない会社が多いのは、切り直しが記録に残らないからです。伝票には出ません。作業日報にも「材料違いで再切断」とは書かれません。数えるところから始めてください。件数が分かれば、対策の優先順位が他の課題と比べられるようになります。
数え方は簡単で構いません。加工機の横に紙を1枚貼り、切り直しが起きたら日付と図番と理由を1行書く。1か月で何行になるかを見るだけです。理由を書いてもらうと、展開寸法が原因なのか、材質違いなのか、図面の読み違いなのかが分かれます。原因が分かれば、打つ手も変わります。
金額換算をするときに気をつけたいのは、節約できた材料費を利益として扱わないことです。材料費が下がっても、その時間に別の仕事を流せていなければ、会社が稼いだ金額は変わりません。逆に、切り直しが減って加工機の空き時間が増え、その時間に受注を入れられたなら、増えるのは材料費の節約分ではなく、その仕事が生む付加価値です。効果は、浮いた費用ではなく、空いた時間に何を流せたかで測ってください。
外注に出している工程がある場合は、外注先に渡す図面にも展開寸法の扱いを揃えておく必要があります。自社の補正値で展開した図面をそのまま渡すと、外注先の金型では合わないことがあります。完成品寸法で渡して展開は先方に任せるのか、こちらの展開値で切ってから渡すのか。どちらでも構いませんが、案件ごとに変えないでください。変わると、どちらの前提で加工されたかが分からなくなります。
Factory Advance での展開寸法と端材の突き合わせ
Factory Advance は、個別受注生産型の中小製造業向けのクラウド型生産管理システムです。展開寸法そのものを計算する機能は持っていませんが、出した展開寸法を材料の在庫と突き合わせるところを受け持ちます。判断を自動化するのではなく、条件に合う板を漏れなく並べ、選ばれた板を押さえるところまでを担当します。
- 寸法で探すと、その寸法が収まる端材だけが面積の小さい順に並ぶ。大きい板から使ってしまう事故を防げる
- 目方向の指定がない材料は、90度回転した場合も収まるかを判定して候補に入れる
- 図面から探す機能は、PDFや画像から材質・板厚・展開寸法を読み取る。読み取った値は人が確認・修正してから候補を出す
- 言葉で探す機能は、話し言葉を検索条件に翻訳する。翻訳結果はフォームに入るだけで、検索を実行するのは人
- 端材は1件の在庫が1枚の板。数量の欄がなく、枚数は行数で数えるので、どの1枚が使えるかが行単位で分かる
- 登録すると「登録日+その日の連番」の在庫番号が自動で付く(例:20260830-013)
- 端材指示書は板1枚を選び、図番と員数を書いたA4を発行する。発行と同時にその板が予約ありになるので、二重取りが起きない
- 現場ではAndroidアプリかスマートフォンのブラウザで指示書QRと材料QRを読んで照合する。バーコードリーダーにも対応している
- 切った残りは元の板を選んで登録する。元の板は使用済になり、材質・板厚・ロット番号が引き継がれる
- 重量は横×縦×板厚×比重、金額は重量×キロ単価で自動算出される。単価が未設定なら「-」と表示される
読み取りも翻訳も、入力の手間を減らすためのものです。加工できるかどうかの判断は、人が寸法を確認し、現物を見て決めます。画面に出た候補は、その寸法が収まるという意味であって、加工の保証ではありません。
この線引きには理由があります。加工できるかどうかを決める条件のうち、台帳に載せられるのは寸法と材質と板厚だけです。傷の位置、以前の加工で空いた穴、反り、目の向き。こうした条件は現物にしか無く、写真に撮っても判断しきれません。台帳が持てる情報の範囲を超えた判断を自動化すると、間違った候補を正しい候補として提示することになります。それは、候補を出さないことより悪い結果を生みます。
同じ理由で、在庫を自動で予約する動きも入れていません。検索して出てきた板を、システムが勝手に押さえてしまうと、現場が現物を見て「これは使えない」と判断したときに、押さえた記録だけが残ります。押さえられた板は他の人の検索から消えるので、実際には使える板が誰にも見えなくなります。押さえる操作は、人が使うと決めたときにだけ実行されます。
定尺材の側は、1行が材質と寸法の組み合わせで枚数を持ちます。現物の枚数、引き当て済みの枚数、引き当て可能な残り、入庫予定、安全在庫、欠品予定日、発注する日が並びます。展開寸法を出した結果、端材では取れないと分かったときに、定尺材が何枚約束できる状態にあるかをその場で確認できます。判断に効くのは現物の枚数ではなく、引き当て可能な残りのほうです。
定尺材と端材は同じ材質マスタでつながっているので、材質と板厚の書き方が2つの台帳でずれることがありません。全体像は定尺材・端材管理の機能ページにまとめています。展開寸法を図番と紐づけて再利用する考え方については図番とはもあわせてご覧ください。
展開寸法を正しく出し、その値で材料を選べるようにすることは、切り直しを減らすだけの話ではありません。見積の材料費が実態に近づき、値上げ交渉の根拠が持てるようになります。導入や機能の詳細はFactory Advance の公式サイトをご覧ください。板金加工業を含む個別受注生産の現場でどう使われているかは、製品紹介資料にまとめています。
まとめ
要点を整理します。
- 展開寸法とは、曲げる前の平らな状態での板の寸法である。図面に描かれているのは曲げ終わった完成品の寸法であり、両者は別の数字である
- 曲げると外側は伸び、内側は縮む。展開したときの長さは、伸びも縮みもしない中立面に沿った長さで決まる
- 展開長は、外側寸法の合計からベンド控除を引いて求める。直線部の合計に伸び代を足す求め方と結果は同じである
- K係数の値を他社の資料から借りてはいけない。材質・板厚・曲げ半径・金型で変わるので、自社のテストピースで実測して表にする
- 展開寸法は誰が出すかと、どこに残すかを決める。図番に紐づけて残せば、2回目以降の再計算がなくなる
- 端材と突き合わせるのは展開寸法ではなく必要寸法である。掴み代・切り代・部品間隔を足した値で判断する
- 掴み代・切り代・部品間隔の数字は自社の設備で決まる。他社の値を借りると、使える端材を落とすか、切ってから加工できないかのどちらかになる
- 切り直しで失われるのは材料費だけではない。投入済みの加工費、探し直す時間、そして納期が同時に失われる
- 対策を打つかどうかは増分で判断する。まず切り直しの件数を1か月数え、会社全体でいくら失っているかを出す
展開寸法は、板金加工の技術の話に見えて、実際には情報の受け渡しの話です。誰が出した値を、誰が、いつ見るのか。ここが決まっていない限り、計算の精度をいくら上げても切り直しは減りません。逆に、値が1か所にあって全員が見られる状態になれば、精度の改善はそこから積み上げられます。
まず、よく使う材質と板厚を1つ選んで、テストピースを1枚曲げてベンド控除を実測してください。
参考文献
製造業の番号体系の作り方|工番・製番・機番の採番ルール設計
番号体系の設計で決まるのは、数年後にデータを集められるかどうかです。案件ごとの利益を出したい、あの製品の製造履歴を辿りたい、どの機械で不良が出やすいか知りたい。こうした問いに答えられるかは、番号がどう振られているかで決まります。逆に番号がバラバラだと、システムを入れても集計の手前で止まります。ここでは、中小製造業が自社の番号ルールを決めるときの手順を、桁数の決め方から振り直しのやり方まで整理します。
まず自社にいくつ番号があるかを数える
設計の前にやることがあります。今どれだけの番号が動いているかの棚卸しです。
多くの会社で、思っているより番号は多く存在します。営業が使う見積番号、製造が使う工番、購買が使う発注番号、経理が使う請求番号、設計が使う図番。それぞれ別に振られていて、突き合わせは人の頭の中だけにある、という状態がよくあります。
製造業で使われる主な番号と、その管理対象
| 番号 | 何に対して振るか | 主に使う部門 | なくすと困ること |
|---|---|---|---|
| 工番 | 受注案件1件 | 全部門 | 案件別の原価と進捗が追えない |
| 製番 | 製品・製造ロット | 製造・品質 | 製造履歴を辿れない |
| 作番 | 作業・工程 | 現場 | 工程別の実績が取れない |
| 注番 | 顧客の注文書 | 営業 | 顧客側の問い合わせと突き合わせられない |
| 機番 | 設備、または製品の個体 | 保全・サービス | 保全履歴や納入先を特定できない |
| 図番 | 図面・部品 | 設計 | 同じ部品を毎回図面から探すことになる |
| 品番 | 繰り返し使う品目 | 購買・在庫 | 在庫と発注が品目でまとまらない |
すべてを持つ必要はありません。 20名規模の会社で7種類も運用すると、振る手間だけで現場が疲弊します。棚卸しの目的は、どれが自社に要らないかを決めることです。
判断の軸は「その番号でしか答えられない問いがあるか」です。答えたい問いがないなら、その番号は増やさないほうがいいと言えます。
附番・採番・付番はどう違うのか
番号の話を調べていると、この三つの表記に行き当たります。結論から言えば、実務上の意味はほぼ同じです。
採番は、番号を決めて割り当てる行為を指します。システムの世界ではこれが標準語で、「自動採番」「採番テーブル」「採番ルール」という形で使われます。生産管理や販売管理の設定画面に出てくるのは、たいてい採番です。
付番も、番号を付ける行為を指します。行政の文書や統計の分野で見かける頻度が高い言葉です。
附番は、付番の旧字体表記です。「附」は「付」の正字にあたるため、法令や古い社内規程にはこちらが残っています。意味の違いはありません。
採番と付番・附番の使い分け
| 採番 | 付番・附番 | |
|---|---|---|
| システム・業務システムの標準語 | ▶ | 行政文書・法令・古い規程で多い |
| 自動採番、採番ルール、採番テーブル | ▶ | 附番規程、付番方法 |
| 番号を払い出す仕組みまで含意することが多い | ▶ | 番号を付ける行為そのものを指す |
| 社内ルールを決めるならこちらで統一 | ▶ | 既存文書に出てきたら読み替えれば足りる |
三つを区別する実益はほとんどありません。社内の規程やシステム設定では「採番」に統一するのが、迷いが減って現実的です。
機番とは:設備の番号と、製品個体の番号
機番(きばん)は、他の番号より少しややこしい語です。まったく違う二つのものを指すことがあります。
ひとつは設備の機械番号です。工場にある工作機械1台ごとに振る管理番号で、保全記録、稼働時間、修理履歴がここにぶら下がります。「3号機で加工した部品に寸法のばらつきが出る」といった議論ができるのは、設備に番号があるからです。
もうひとつは製品個体の号機番号です。専用機や装置を作って納入する会社では、出荷した1台ごとに番号を振ります。数年後に「あの装置の部品が欲しい」と連絡が来たとき、機番から仕様と部品構成を引き出せるかどうかで、アフターサービスの速さが変わります。
この二つは管理する対象も、参照する部門も違います。社内で機番と言ったときにどちらを指すのかを決めておかないと、会話が噛み合いません。 設備側を「設備番号」、製品側を「号機番号」と呼び分けている会社もあります。
なお図番については、部品の版数管理や検索の話が中心になるため、図面管理の文脈で扱うほうが実務に沿います。
桁の決め方:想定の3倍で設計する
具体的な設計に入ります。最初に決めるのは桁数です。ここで足りない桁を設定すると、数年後に必ず作り直しになります。
年間300件を受注する会社が、通し連番3桁(001から999)を採用したとします。年300件なので、3年4ヶ月で枯渇します。 4桁(0001から9999)なら33年持ちますが、桁が多いと現場が読み上げるときに間違えます。
現実的なのは年度で区切る方式です。年度2桁と連番3桁を組み合わせた「26-001」なら、年999件まで対応でき、年度別の集計もそのままできます。300件の会社なら3倍の余裕があります。
桁の決め方と持ちこたえる期間(年間300件の場合)
| 方式 | 形式の例 | 上限 | 持つ期間 | 評価 |
|---|---|---|---|---|
| 通し連番3桁 | 001 | 999件 | 3年4ヶ月 | 短すぎる |
| 通し連番4桁 | 0001 | 9,999件 | 33年 | 年度集計がしにくい |
| 年度2桁+連番3桁 | 26-001 | 999件/年 | 実質無期限 | 推奨 |
| 年度4桁+連番4桁 | 2026-0001 | 9,999件/年 | 実質無期限 | 桁が多く読み間違えやすい |
桁を1つ増やすコストはほぼゼロです。 一方で足りなくなったときの作り直しは、過去データの移行を伴います。想定件数の3倍で設計しておくのが安全です。
もう一つの論点が、番号に意味を持たせるかどうかです。客先コードや製品種別を番号に埋め込むと、番号を見ただけで内容が分かります。ただし客先が増えたとき、種別が変わったときに、ルールが破綻します。
検索と集計はシステム側の仕事です。 番号は短く単純にして、属性は管理項目として別に持たせる。この分担にしておくと、あとから分類を変えたくなっても番号を触らずに済みます。基本の付番ルールの型は工番とはにまとめてあります。
番号体系が破綻する三つのパターン
作り直しに追い込まれる会社には、共通の入り口があります。
番号体系が破綻するパターンと、現れる兆候
| パターン | なぜ起きるか | 現場に出る兆候 |
|---|---|---|
| 桁が足りなくなる | 受注が伸びた、または通し連番にした | 枝番や記号を付け足して逃げている |
| 部門ごとに別ルールができる | 各部門が自分の使いやすい形で作った | 月末に部門間で番号を突き合わせる作業がある |
| Excelの手採番で重複する | 採番簿が共有ファイルで、同時に開かれる | 同じ番号の案件が二つ存在したことがある |
二つ目が、中小製造業でいちばん多く、いちばん厄介です。営業は見積番号で案件を呼び、製造は工番で呼び、経理は請求番号で呼ぶ。それぞれの部門の中では最適に見えて、会社としては一本の線にならないという状態です。
このとき起きているのは、番号の問題というより変換作業の発生です。月末に営業の一覧と製造の一覧を並べて突き合わせる時間が、毎月固定で出ていきます。部門単位で番号を最適化すると、会社全体では手作業が増える。 番号体系だけは、部門の都合より全社で1本通すことを優先したほうが結果的に安く済みます。
三つ目の重複は、原因がはっきりしています。採番簿がExcelで、複数人が同時に開ける状態なら、いつか必ず起こります。番号を払い出す仕組みを一箇所に持つこと以外に、根本的な対処はありません。
番号体系を設計する四つのステップ
ここまでを手順にまとめます。
番号体系を決める四つのステップ
順番が大事です。問いから始めないと、番号の数だけが増えます。 「他社もやっているから製番を振る」と決めた会社が、結局その番号で何も集計していない、というのはよくある話です。
製番については、番号としての側面のほかに、部品の手配単位を製番で縛る生産方式という側面があります。ここを踏み込んで運用するかどうかで負荷が変わるので、製番管理とはも合わせて確認してください。
番号を振り直すときの手順
既に破綻している場合、振り直しが必要になります。恐れられがちですが、やり方を決めれば難しくありません。
過去の番号は変えないでください。 遡って振り直すと、過去の伝票・図面・現物の札とすべて食い違います。新しい体系は切り替え日を決めて、その日以降の案件から適用するのが鉄則です。
過去分は、旧番号と新番号の対応表を1枚作っておけば足ります。実務で参照する頻度は思ったより低く、たいてい1年経てば見なくなります。
従業員12名ほどの専用機メーカーで、部品表のルールを標準化しながら番号を切り替えた例では、切り替え前にやったのは二つだけでした。現場に貼る早見表を1枚作ることと、進行中の案件は旧番号のまま完了させると決めることです。進行中の案件を新番号に移そうとすると、そこで混乱が起きます。
Factory Advance で採番を一箇所に集約する
番号体系の設計が正しくても、払い出しがExcelのままだと重複は防げません。仕組みの側で番号を管理する必要があります。
Factory Advanceは、個別受注生産型中小製造業の案件管理クラウドです。受注を登録した時点で番号が自動採番され、以降の見積・発注・工程・納品・請求がその番号に紐づきます。採番簿を人が管理しないので、重複が構造的に起きません。
形式も設定できます。年度区切り、桁数、接頭辞、そして追加工事が発生したときの枝番。設計した体系をそのまま反映できるので、既存の呼び方を変えずに移行できます。
効いてくるのはその先です。番号に実績が集まると、案件別の原価と利益がそのまま出てきます。番号体系を整える本当の目的はここにあります。データを繋ぐ単位が揃っていなければ、どんな分析も手作業の突き合わせから始まってしまいます。案件単位でのデータの持ち方は工番管理システムとはで解説しています。実際の設定項目や画面は案件管理機能のページにまとめました。
「部門ごとに番号がバラバラで突き合わせに時間がかかる」「採番簿のExcelが限界」といった段階でしたら、まずは無料の製品紹介資料をご覧ください。
まとめ
番号体系は、決めた瞬間より数年後に効いてきます。案件別の利益を出したい、製造履歴を辿りたい、保全記録を残したい。そのときデータが繋がるかどうかは、番号の設計で決まっています。
進め方は四つです。答えたい問いを書き出し、その問いに必要な番号だけを残し、想定件数の3倍で桁を決め、払い出しを一箇所に集約する。番号に意味を詰め込まず、検索と集計はシステムに任せる。この分担にしておくと、分類を変えたくなっても番号を触らずに済みます。
採番・付番・附番の三つは表記の違いで、実務上の意味は同じです。社内では採番に統一すれば混乱しません。機番だけは設備を指すのか製品個体を指すのかが会社によって違うので、そこは先に決めてください。
もし今の番号が破綻しているなら、過去に遡って振り直さないことです。切り替え日を決めて、その日以降の案件から新しい体系を使う。 対応表を1枚作れば、移行はそれで足ります。
参考文献
- 照井清一『【新版】中小企業・小規模企業のための個別製造原価の手引書【基礎編】』星雲社
- 中部経済産業局「ものづくりデータ活用サポートブック」
- Factory Advance『利益を最大化する!中小製造業向け 収益管理実践ガイド』(株式会社イーポート)
製番管理とは?工番との違いと製番の付け方・破綻しない設計
製番とは、製品や製造ロットごとに付ける製造番号のことです。ただ「製番管理とは」と検索して出てくる答えが噛み合わないと感じたなら、理由があります。製番という言葉には、番号そのものを指す使い方と、部品の手配単位を製番で縛る生産方式を指す使い方の二つがあり、説明する側がどちらの話をしているかで内容が変わるからです。ここでは両方の意味を分けたうえで、工番との違い、枝番の決め方、そして製番管理が現場で破綻する条件と、その手前で止める方法を整理します。
製番とは?一言で説明
製番(せいばん)とは、製造する製品や製造ロット1件ごとに付与される管理番号です。「製造番号」の略で、この番号を辿れば、いつ・どの材料で・誰が・どの設備で作ったかという製造履歴に到達できます。出荷後に不具合が出たときに、同じ条件で作った他の製品を特定する。製番が果たしている中心的な役割はこれです。
銘板に刻印されているシリアル番号を思い浮かべると分かりやすいかもしれません。あれが製番として運用されている会社も多くあります。
製番には「番号」と「生産方式」の二つの意味がある
混乱の元はここです。同じ「製番管理」という言葉が、まったく粒度の違う二つのものを指しています。
「番号としての製番」と「生産方式としての製番管理」
| 番号としての製番 | 生産方式としての製番管理 | |
|---|---|---|
| 製品・ロットを識別するID | ▶ | 部品の手配単位を製番で縛る方式 |
| 目的はトレーサビリティ | ▶ | 目的は案件別の原価把握と欠品防止 |
| 付けるだけなら今日から始められる | ▶ | 購買・在庫・工程の運用ルールごと変わる |
| 「刻印されている番号」の話 | ▶ | 「どの製番のためにこの材料を買ったか」の話 |
「製番を付けています」と言う会社の多くは左側です。右側まで踏み込んでいる会社は、購買の伝票にも在庫の棚札にも製番が入っています。自社がどちらの話をしているのかを先に決めないと、システム選定でも社内の議論でも噛み合いません。
製番と工番の違い
もう一つよく聞かれるのが工番との違いです。実務上の整理はこうなります。
工番は案件全体を貫く番号です。受注1件に対して発行し、見積・受注・工程・原価・請求までを1本の糸で通します。対して製番はその案件の中で作られる製品やロットに付く番号です。1つの工番の下に複数の製番がぶら下がる、という関係になります。
専用機を3台まとめて受注したなら、工番は1つ、製番は3つ。この階層で捉えると迷いません。用語全体の整理は工番とはにまとめてあります。
ただし現場の言葉は会社ごとに違います。両者を区別せず同義で使っている会社も珍しくありません。大事なのは正しい定義を採用することではなく、社内で一つに揃えることです。 見積は工番、購買は製番、日報はまた別の番号、という状態が一番コストがかかります。
製番管理方式とは:部品を製番に紐づけて手配する
生産方式としての製番管理は、部品や材料を「その製番のためのもの」として手配し、他の製番には使わせないやり方です。
M6のボルトを100本買ったとき、それは「製番2026-015のための100本」であって、隣の製番が足りなくなっても流用しません。倉庫の棚には製番ごとの区画があり、材料には製番の札が付いています。
この徹底によって得られるものは二つあります。ひとつは、案件別の原価が正確に出ること。どの製番にいくら材料費がかかったかが手配の時点で確定します。もうひとつは、欠品で工程が止まらないこと。他の案件に部品を持っていかれる事故が構造的に起きません。
個別受注生産、特に一品物や専用機を作る会社と相性が良いのはこのためです。案件ごとに使う部品がそもそも違うので、共有する意味が薄いからです。
対になるのが常備品方式です。よく使う部品は製番と切り離して一定量を在庫しておき、必要になった製番に払い出す。ネジ、Oリング、汎用の電線といった消耗品的な部品はこちらが自然です。
製番管理方式と常備品方式
| 製番管理方式(製番手配) | 常備品方式(在庫引当) | |
|---|---|---|
| 製番ごとに手配し、他へ流用しない | ▶ | まとめて在庫し、必要な製番へ払い出す |
| 案件別原価が手配時点で確定する | ▶ | 払い出し記録がないと原価が案件に紐づかない |
| 他案件への流用による欠品が起きない | ▶ | 取り合いが起きるため在庫水準の管理が要る |
| まとめ買いの単価メリットが効かない | ▶ | 数量がまとまり単価が下がる |
| 専用部品・高額部品・長納期部品に向く | ▶ | 汎用部品・少額部品・消耗品に向く |
どちらか一方に寄せる必要はありません。部品ごとに使い分けるのが現実解です。
製番の付け方:枝番と親子関係を先に決める
番号の桁構成そのもの(年度+連番など)は工番と考え方が同じなので、基本のルールは工番とはを参照してください。製番で固有に効いてくるのは枝番の設計です。
作り始めてから条件が変わったとき、新しい製番を切るのか、既存の製番に枝番を足すのか。ここを決めていないと、数年後には集計できない番号の山ができます。
枝番を使う場面と設計の考え方
| 場面 | 枝番か新製番か | 形式の例 | 理由 |
|---|---|---|---|
| 同一仕様を複数台つくる | 枝番 | 2026-015-01 〜 -03 | 原価はまとめて見たいが個体は識別したい |
| 設計変更で仕様が変わった | 枝番 | 2026-015-R2 | 変更前後の原価差を追える形で残す |
| 追加工事・仕様追加が入った | 枝番 | 2026-015-A1 | 元の案件の採算に含めて判断するため |
| 別案件として受注し直した | 新製番 | 2026-041 | 採算を独立して見るべきもの |
| 補修・オーバーホールで戻ってきた | 新製番 | 2026-058 | 原価も納期も新規案件と同じ扱いになる |
判断の軸はひとつです。その原価を元の案件の採算に含めて見たいなら枝番、切り離して見たいなら新製番。 番号の形式から決めようとすると必ず迷います。
製番管理が破綻する四つの条件
製番管理を厳密にやろうとして続かなくなる会社には、共通のパターンがあります。
製番管理が破綻する条件と、現れる兆候
| 条件 | 何が起きるか | 現場に出る兆候 |
|---|---|---|
| 部品共通化が進んだ | 同じ部品を製番の数だけ小口で買う | 在庫金額が増え、棚に半端な残りが溜まる |
| 設計変更が入った | 手配済みの部品が製番に紐づいたまま宙に浮く | 使えるはずの部品を再手配している |
| 追加工事が頻発する | 枝番ルールがなく製番が乱立する | 同じ案件の原価が複数の番号に分散する |
| 長納期部品がある | 製番確定を待つと納期に間に合わない | 確定前に手配し、後で紐づけ直している |
一つ目の部品共通化が、金額として最も分かりやすく効いてきます。
製番単位で正しくても、会社全体では損をすることがある
年間3,000本使うM6ボルトを例に、二つのやり方を並べてみます。
汎用部品を製番別に手配した場合と、まとめて在庫した場合
| 項目 | 製番別に手配 | まとめて在庫 |
|---|---|---|
| 発注の仕方 | 30製番 × 100本 | 年4回 × 750本 |
| 購入単価 | 22円 | 18円 |
| 年間材料費 | 66,000円 | 54,000円 |
| 発注回数 | 30回 | 4回 |
| 発注事務の時間 | 15時間 | 2時間 |
| 半端在庫 | 製番ごとに残る | 共通で使い切れる |
材料費で12,000円、発注事務で13時間の差が出ます。金額だけ見れば小さく思えますが、これがボルト1品目あたりの話である点が重要です。汎用部品を100品目抱えていれば、桁が二つ変わります。
やっかいなのは、製番単位で見ている限り、この損が見えないことです。それぞれの製番では「必要な分だけ買った」という正しい判断をしています。数字が悪化しているのは会社全体の材料費と間接工数の側で、製番の原価表には出てきません。
一倉定氏が説いたように、会社の損益は常に会社全体で考えるのが正しく、判断すべきは「その製番の原価が下がるか」ではなく「その手配方法に変えたとき、会社全体の費用がいくら増減するか」です。案件別の原価を正確にすること自体が目的化すると、この逆転が起きます。案件別原価の位置づけについては個別原価計算とはでも整理しています。
破綻させない現実解:全部を製番で縛らない
対処は難しくありません。四つの条件それぞれに手当てがあります。
部品を二階建てにする。 高額品・専用品・長納期品は製番手配、汎用品・少額品は常備品。金額の大きい上位2割を製番で押さえれば、案件別原価の精度は実用上ほぼ確保できます。残り8割の点数を製番で縛っても、精度への寄与に対して手間が見合いません。
長納期品には先行手配の枠を用意する。 製番が確定する前に動かないと間に合わない部品は、仮の番号で手配して確定後に付け替える運用にします。これを認めずに現場が黙って先行手配すると、数字が合わなくなります。
設計変更の戻し方を決めておく。 手配済みで不要になった部品を、常備品在庫へ戻す手順を作ります。戻し先がないから宙に浮きます。
枝番ルールを紙に書く。 前述の判断軸を一枚にして、採番する人が迷わない状態にします。
厳密さの水準は、案件の性格で決まります。専用機を1台ずつ作るなら製番手配の比率は高くなり、似た製品を繰り返し作るなら常備品の比率が上がります。他社の運用をそのまま真似ても合いません。
Factory Advance で製番に原価・工程・請求を紐づける
製番管理が続かない理由の多くは、方針ではなく転記の量にあります。購買伝票に製番を書き、Excelの原価表に転記し、日報の工数をまた別の表に集計する。この経路が三つ以上あると、忙しい月に必ず崩れます。
Factory Advanceは、個別受注生産型中小製造業の案件管理クラウドです。見積から受注、発注、工程、納品、請求までを案件単位で管理し、作業日報で記録した工数を収益管理に連動させます。材料費・外注費・労務費・機械費が案件の番号に集約されるため、購買の時点で入力した情報が、そのまま原価表にも請求にも反映されます。 転記が発生しないので、月末にまとめて突き合わせる作業がなくなります。
枝番を含む採番ルールも設定できます。追加工事が入ったときに枝番を発行すれば、元の案件と合算した採算と、追加分だけの採算の両方を見られます。案件単位でのデータ構造については工番管理システムとはで解説しています。実際の画面や項目は案件管理機能のページにまとめました。
導入した会社では、製番別の実績原価が出るようになったことで、見積の根拠が変わります。前回同型機の実績を持ってこられるようになると、値上げ交渉でも「この工程にこれだけかかっている」と数字で話せます。
「製番は付けているが原価には使えていない」「Excelの案件表が破綻しかけている」といった段階でしたら、まずは無料の製品紹介資料をご覧ください。
まとめ
製番には、製品を識別する番号としての意味と、部品の手配単位を製番で縛る生産方式としての意味があります。検索して出てくる説明が噛み合わないと感じたら、たいていこの二つが混ざっています。
工番との関係は階層で捉えると整理できます。工番が案件全体を貫き、その下に製品やロットの製番がぶら下がる。ただし呼び方は会社ごとに違うので、正しい定義よりも社内で一つに揃えることが先です。
製番管理を厳密にやるほど案件別原価は正確になりますが、汎用部品まで製番で縛ると、まとめ買いの単価メリットと発注事務の効率を失います。製番単位では正しい判断に見えて、会社全体では損をしている。この逆転を避けるには、金額の大きい部品だけを製番手配にして、残りは常備品に回すことです。
まず手を付けるなら、直近の1案件で構いません。使った部品を金額順に並べて、上位2割がどれかを確認してください。その2割だけを製番に紐づければ、案件別の利益はもう見えます。
参考文献
- 照井清一『【新版】中小企業・小規模企業のための個別製造原価の手引書【基礎編】』星雲社
- 一倉定『一倉定の社長学シリーズ⑤ 増収増益戦略』日本経営合理化協会出版局
- Factory Advance『利益を最大化する!中小製造業向け 収益管理実践ガイド』(株式会社イーポート)
多品種少量生産の管理方法とは?中小製造業が抱える課題と解決策を徹底解説
「同じ製品を大量に作る時代から、お客さまごとに異なる仕様で少量ずつ作る時代へ」。そんな変化の中で、多くの中小製造業が多品種少量生産の管理に頭を悩ませています。受注ごとに材料も工程も異なり、現場はベテランの勘と紙の指示書でなんとか回しているものの、納期遅延・在庫過多・赤字案件が後を絶たない。本記事では、ものづくり白書などの公的データを踏まえて現状を整理した上で、多品種少量生産で発生しやすい典型的な課題と、システム化による具体的な解決策、自社に合った仕組みの選び方までを解説します。
多品種少量生産とは?少品種大量生産との違い
多品種少量生産とは、その名の通り多くの種類の製品を、それぞれ少ない数量だけ生産する方式のことです。自動車部品の規格量産のように同一品を大量に流す「少品種大量生産」とは対照的に、顧客ごとの仕様、試作・短納期案件、個別受注生産(BTO・受注設計生産)に対応する生産形態を指します。
具体的に両者がどう違うのか、主要な観点で比較したのが下表です。
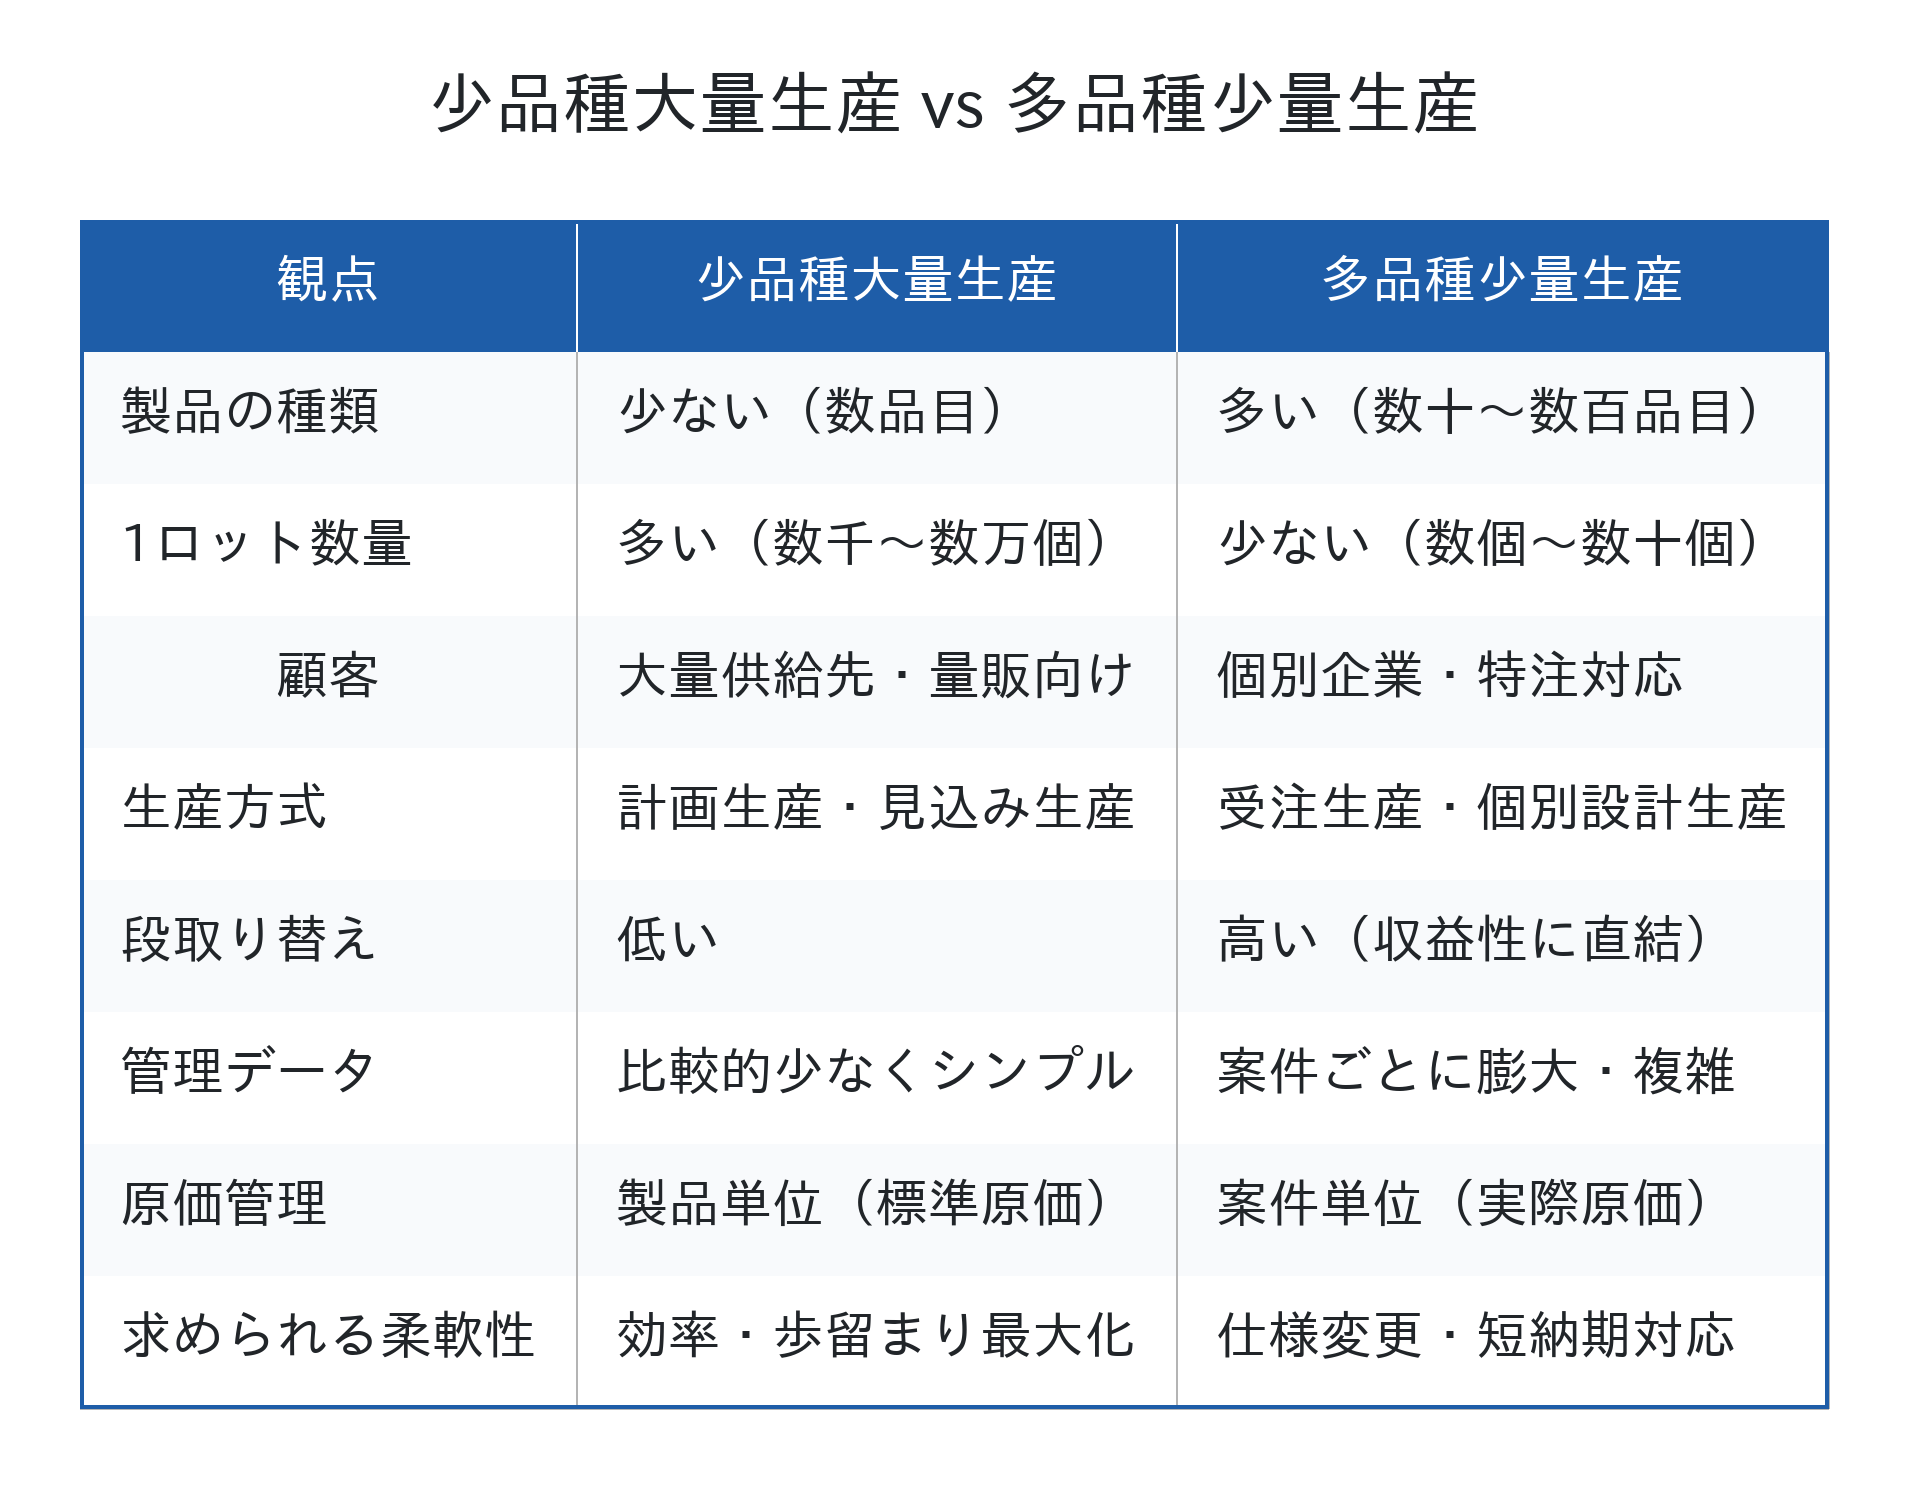
近年は、エンドユーザーのニーズが多様化したことで、最終製品メーカーから中小サプライヤーへ「小ロットでも対応してほしい」「短納期で頼みたい」「仕様変更にも柔軟に対応してほしい」という要請が強まっており、多品種少量生産にシフトする工場が増えています。一方で、ロットがまとまらないため段取り替えの頻度が増え、生産効率が落ちやすいという構造的な弱みを抱えているのも事実です。さらに、製品ごとに材料・工程・治具が異なるため、管理対象データが爆発的に増えるという厄介さもあります。
中小製造業が直面する5つの管理課題
多品種少量生産の現場で、特に発生しやすい課題を5つに整理しました。自社にいくつ当てはまるか、チェックしてみてください。
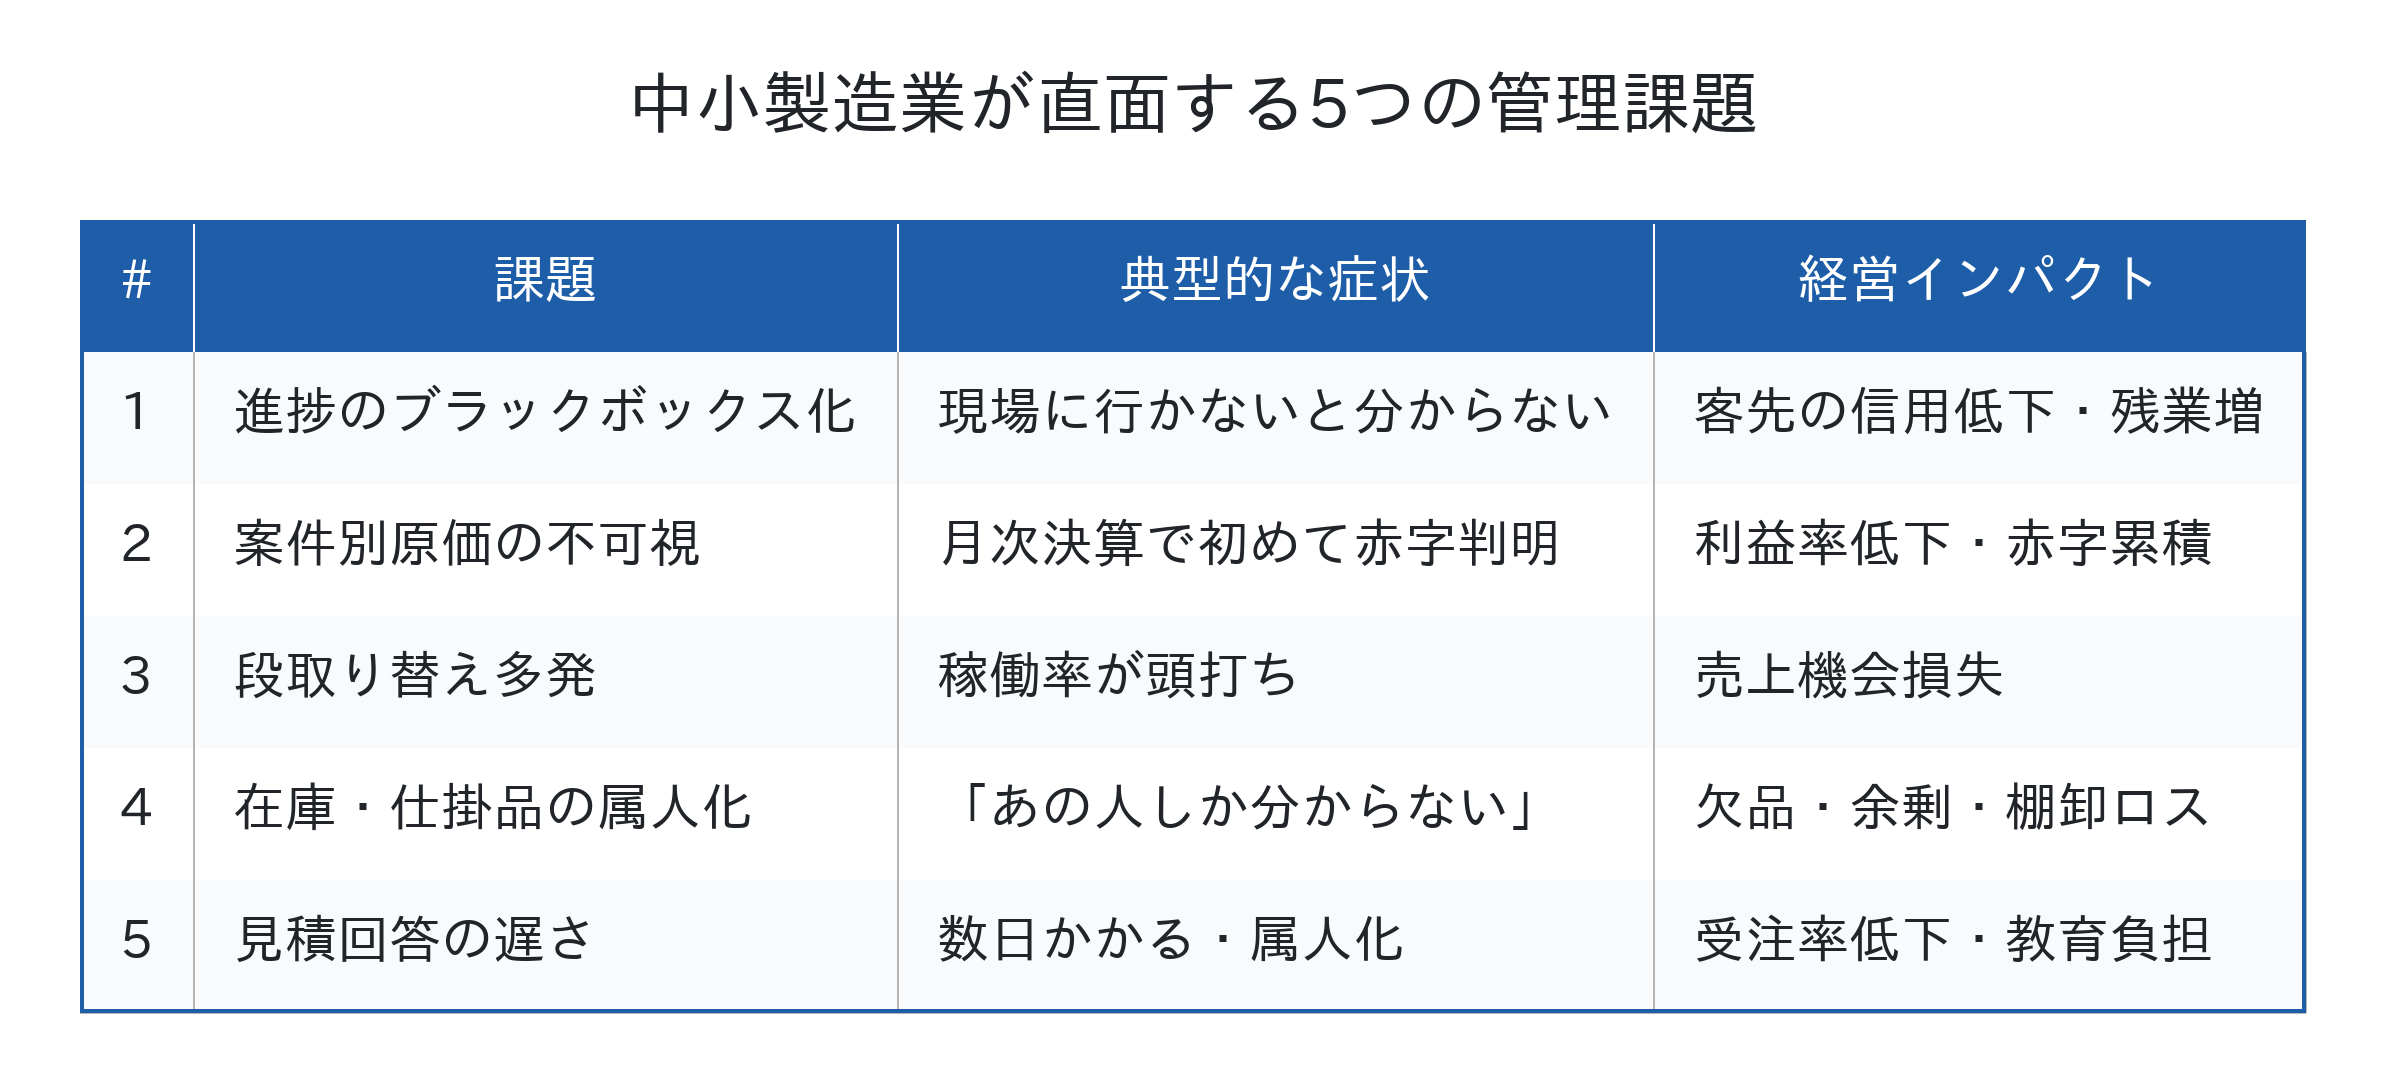
1. 工程の進捗が「現場に行かないと」わからない
紙の作業指示書とホワイトボードで進捗を管理している現場では、いま何の案件がどの工程にあるのか、事務所からは把握できません。電話で現場に確認したり、担当者を呼び出したりするムダが発生し、結果として営業・事務・現場の連携が途切れがちになります。客先から「あの案件、いつ上がりますか?」と聞かれても即答できず、信用にも関わってきます。
2. 案件ごとの原価が見えず、赤字案件に気づけない
材料費・外注費・労務費が案件単位で集計されていないため、「忙しいのに利益が残らない」状態に陥ります。とくに多品種少量生産では1案件あたりの利益が薄く、1つの赤字案件が月次決算をひっくり返すことも珍しくありません。決算で「赤字でした」と判明する頃には、既に同じ条件で次の案件を受注してしまっている、というのが典型的な失敗パターンです。
3. 段取り替えが多発し、稼働率が上がらない
ロットが小さいため、機械の段取り替え時間の比率が大きくなり、実加工時間が圧迫されます。似た仕様の案件をまとめてスケジューリングできれば段取り回数を減らせますが、Excelの手作業ではそこまで踏み込んだ最適化は困難です。結果として、稼働率が頭打ちになり、機械を増やしても生産量が伸びないという悪循環に陥ります。
4. 在庫と仕掛品の管理が属人化する
「あの材料、たぶん奥の棚にある」「この仕掛品は田中さんしか触れない」。こうした属人化は、欠品・余剰在庫・棚卸ロスを生みます。担当者が休んだ瞬間に生産が止まる脆さも抱えており、人手不足が深刻化する今、属人化のリスクは年々高まっています。在庫金額が決算で「想定より3割多かった」と判明し、キャッシュフローを圧迫するケースも少なくありません。
5. 見積もりに時間がかかり、商機を逃す
顧客から問い合わせが来るたびに、過去の類似案件を引っ張り出してExcelで再計算……というやり方では、見積回答に数日かかってしまいます。見積スピードは受注率に直結するため、ここを改善しないと売上が頭打ちになります。さらに、見積根拠が担当者の頭の中にしかないため、引き継ぎや教育コストも膨らみます。
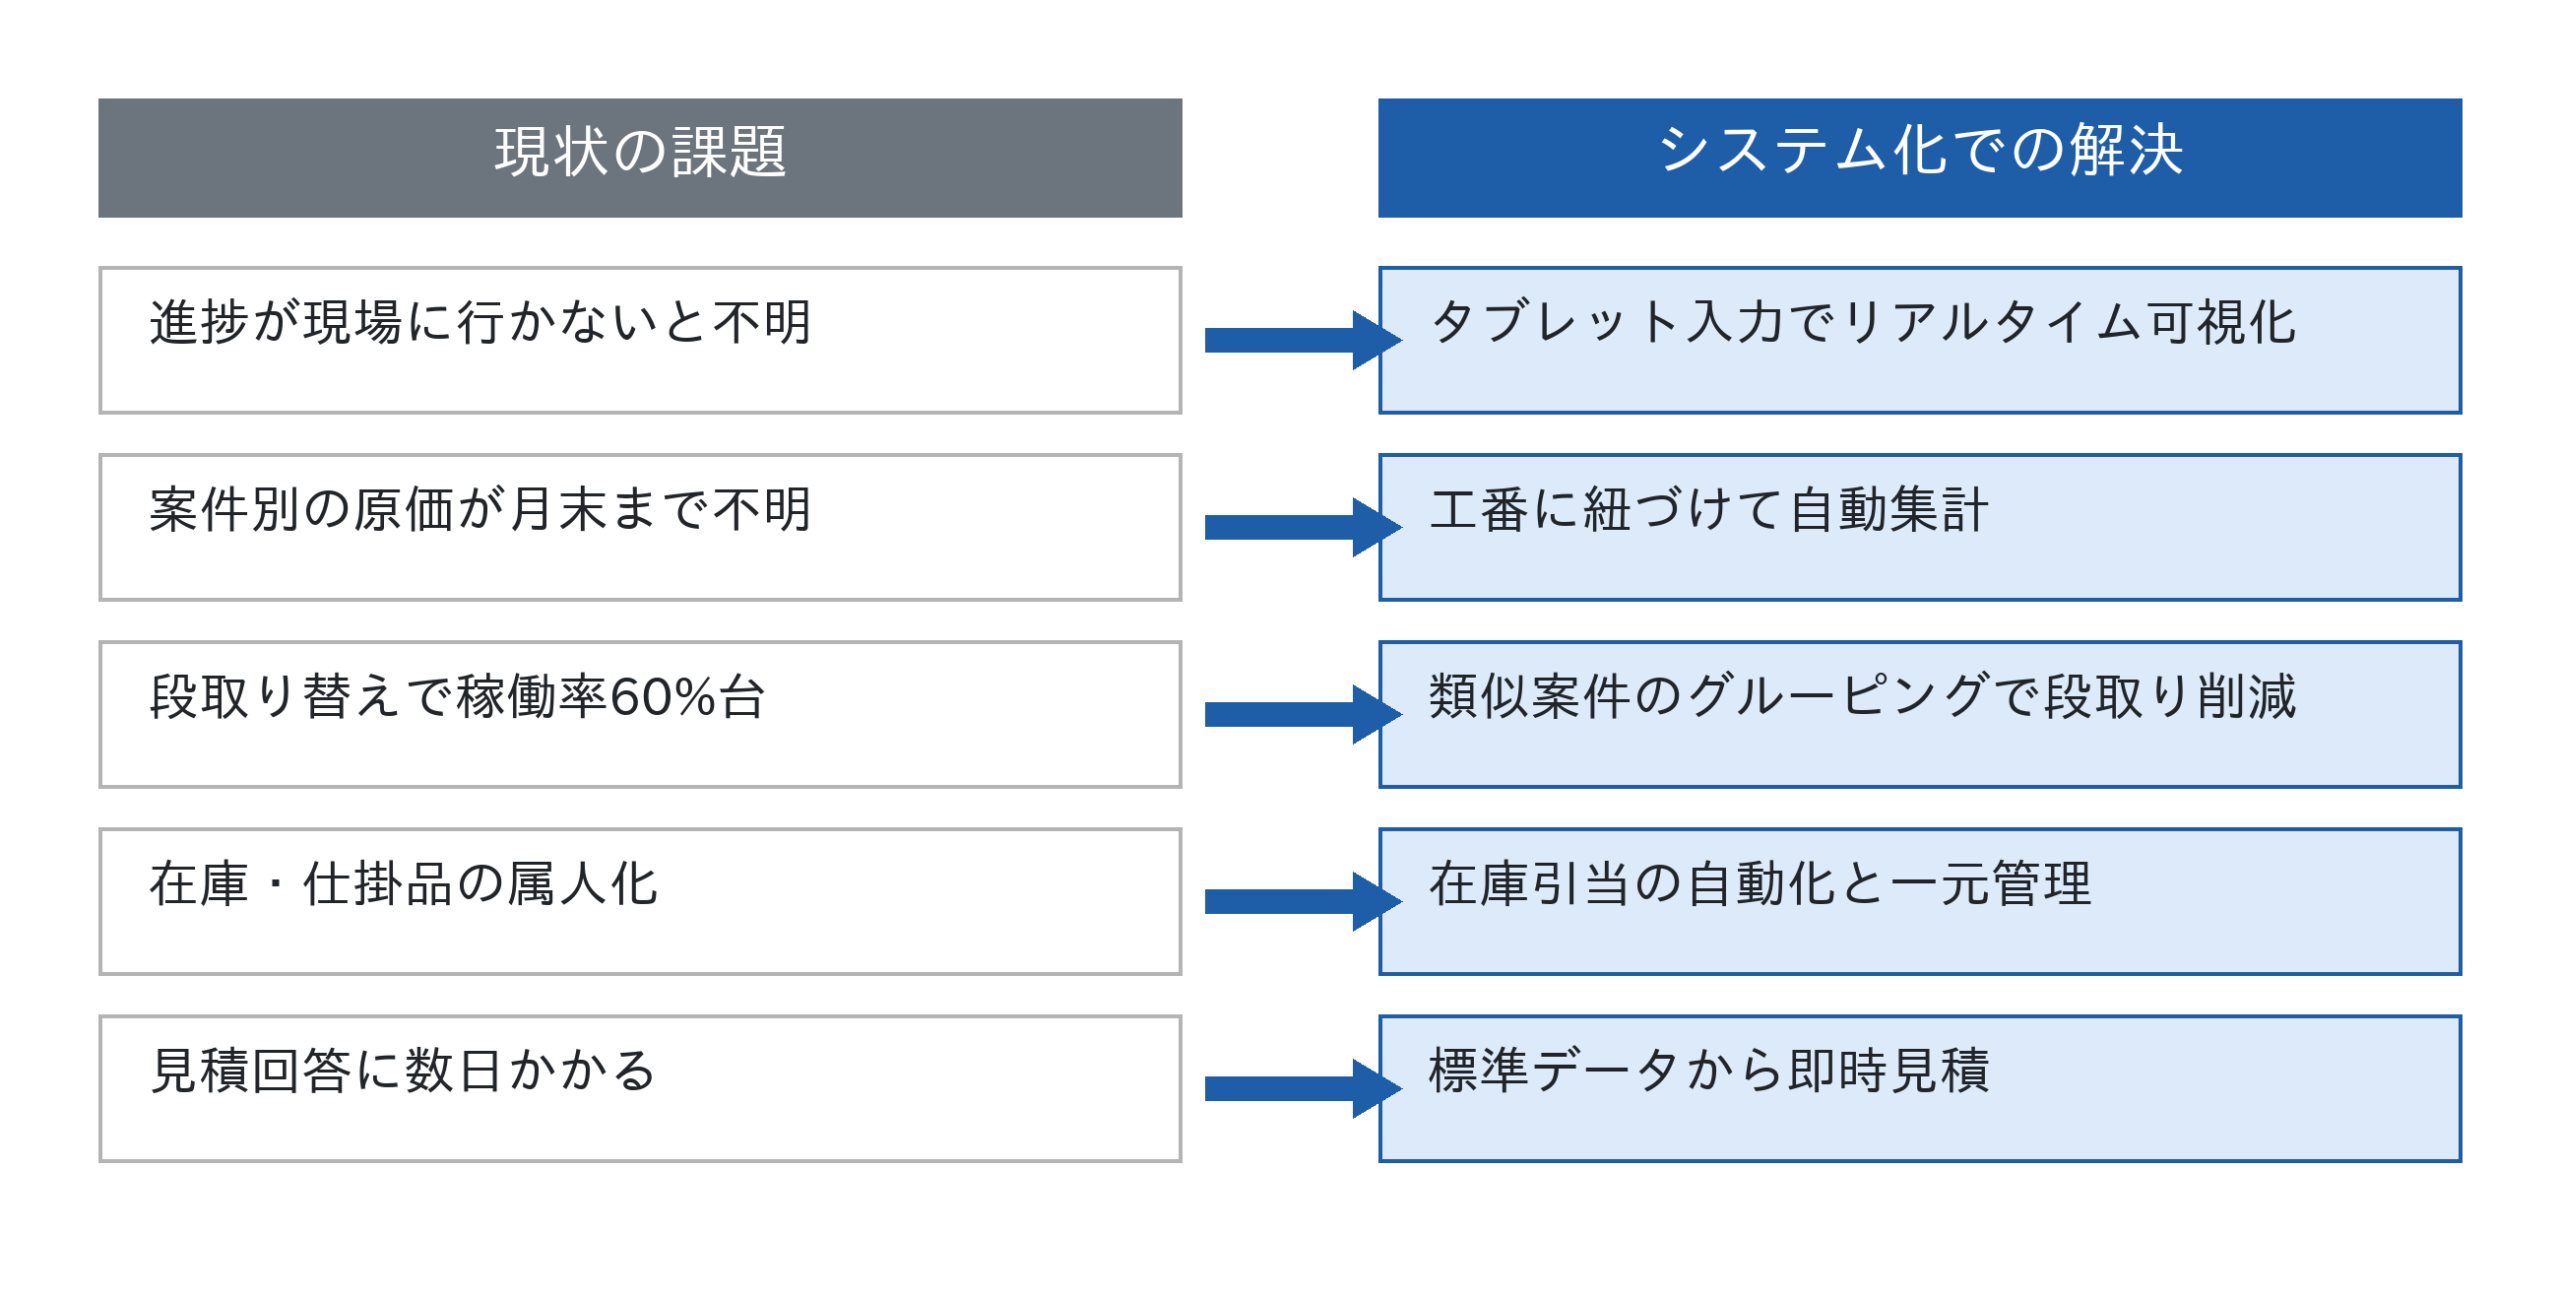
これら5つの課題は、それぞれ独立した問題に見えますが、根本原因は「データが現場に分散し、リアルタイムにつながっていない」という1点に集約されます。下図は、現状の課題と、システム化によってそれぞれがどう解決されるかを対比したものです。
小ロットほど段取りが利益を削る
多品種少量生産の採算を決めているのは、加工時間ではなく段取り時間です。ここを数字で押さえていないと、受注するほど利益が減ります。
段取りに2時間かかり、加工が1個6分の製品で考えます。ロットサイズだけを変えると、1個あたりの実質工数はこうなります。
ロットサイズと1個あたりコストの関係(段取り2時間・加工6分/個)
| ロット | 加工時間 | 段取り込みの総時間 | 1個あたり | 1個あたり原価(3,000円/h) |
|---|---|---|---|---|
| 100個 | 10時間 | 12時間 | 7.2分 | 360円 |
| 30個 | 3時間 | 5時間 | 10分 | 500円 |
| 10個 | 1時間 | 3時間 | 18分 | 900円 |
| 3個 | 18分 | 2時間18分 | 46分 | 2,300円 |
同じ製品でも、ロットが100個から3個に変わると1個あたりの原価は6倍以上になります。加工時間だけを見て見積を作っていると、小ロットの案件はほぼ確実に赤字です。
やっかいなのは、この赤字が案件単位では見えにくいことです。総額が小さいので「まあこれくらい」で通ってしまい、決算になって初めて利益が残っていないことに気づきます。案件別に原価を積み上げる方法は個別原価計算とはで扱っています。
打ち手は2つです。見積の段階でロットサイズ別の段取り配分を反映することと、段取り時間そのものを短くすること。前者はルールを決めれば今日からできます。
多品種少量生産を成功させる5つのポイント
これらの課題を解決するには、現場の頑張りに頼るのではなく、仕組みで管理する発想への切り替えが欠かせません。以下の5つを軸に、改善を進めていきましょう。
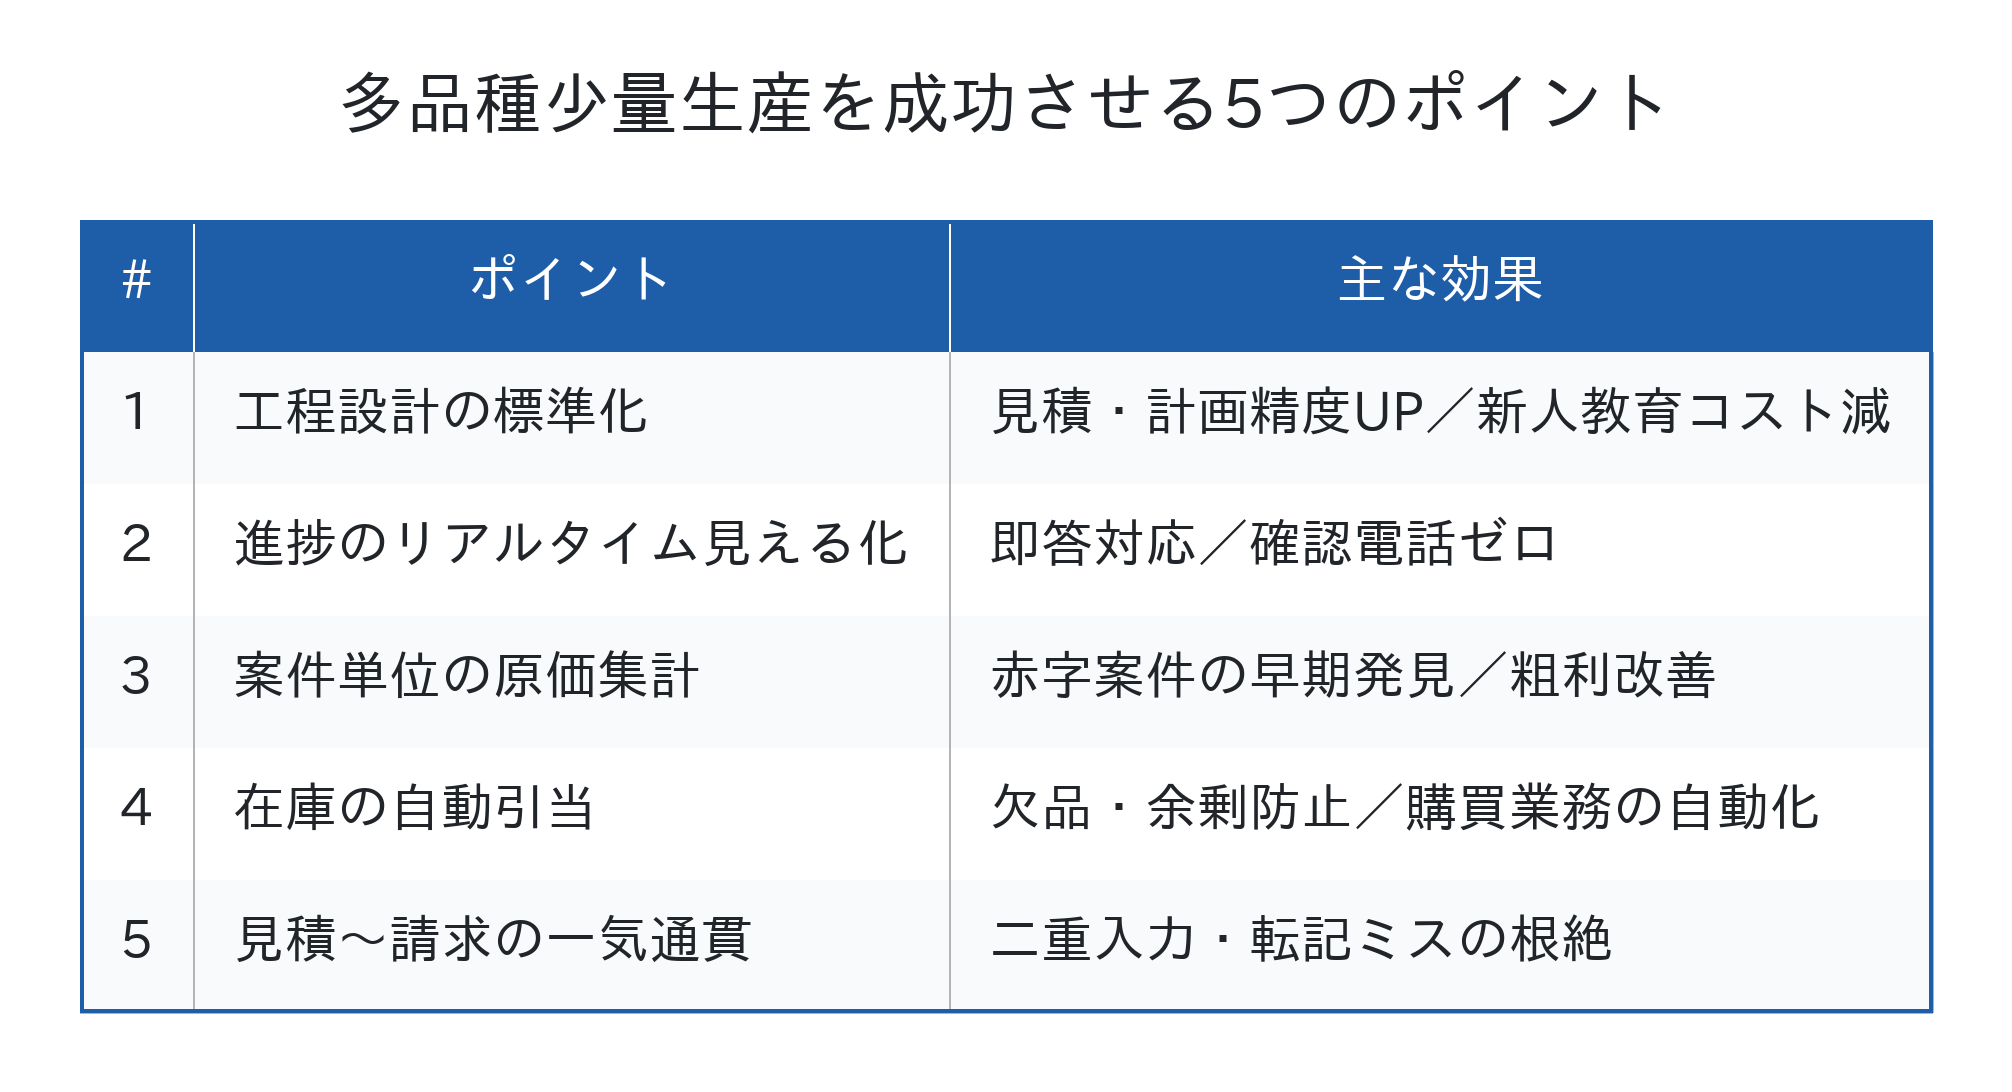
第一に、工程設計を標準化すること。製品ごとに段取り時間・加工時間・担当者の組み合わせをデータ化しておけば、見積もりも生産計画も精度が上がります。標準データがあれば、新人でもベテランに近い精度で工程を組めるようになります。
第二に、進捗をリアルタイムで見える化すること。タブレットやハンディ端末で工程の開始・終了を入力できる仕組みがあれば、事務所から全案件のステータスを把握できるようになります。客先からの問い合わせにも即答でき、現場への確認電話も不要になります。
第三に、案件単位で原価を集計すること。受注番号(工番)に紐づけて材料費・労務費・外注費を積み上げることで、案件別の損益が明確になり、赤字案件を早期に発見できます。月次ではなく、リアルタイムで原価が見えることが理想です。
第四に、在庫を引当できる仕組みを持つこと。受注登録時に必要材料を引き当てておけば、欠品も余剰も防げます。発注のタイミングや数量も自動で算出できるようになり、購買担当の負担も軽減されます。
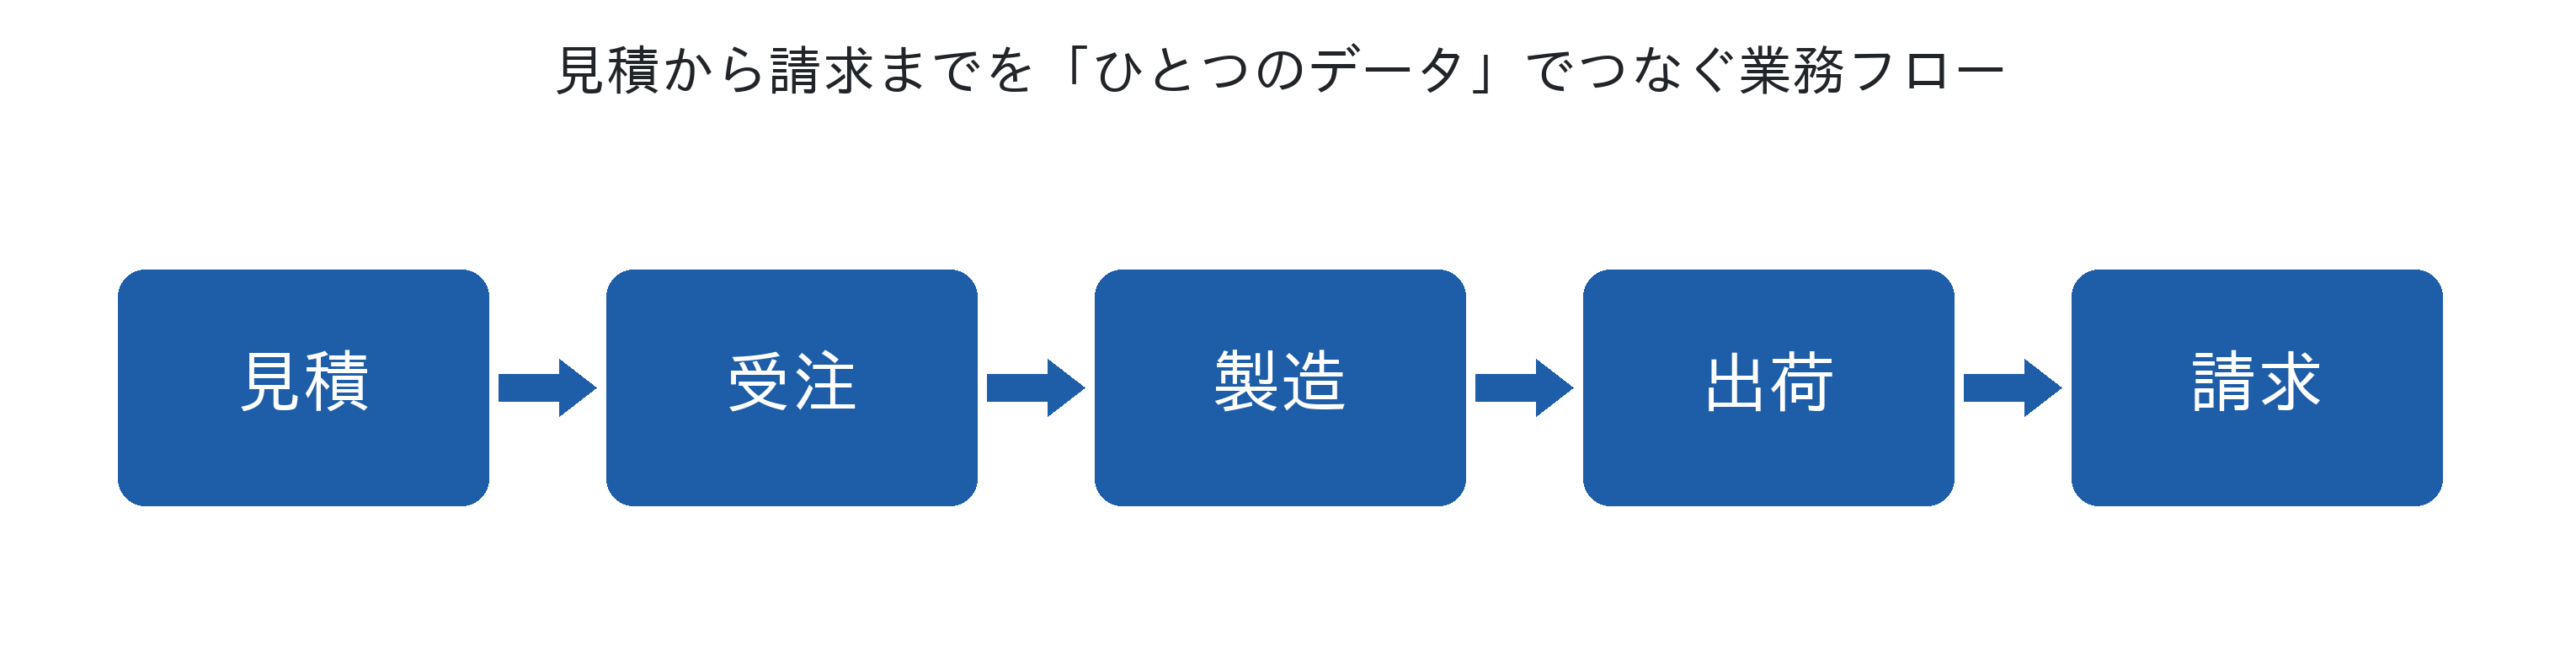
第五に、見積→受注→製造→出荷→請求を一気通貫でつなぐこと。同じデータが業務の流れに沿って活用されれば、二重入力や転記ミスが消え、事務工数も大幅に削減できます。月末の請求業務に追われる日々から解放されるはずです。
理想的な業務フローはシンプルで、下図のように5つのプロセスを「ひとつのデータ」で貫通させる形になります。
ものづくり白書でも、デジタル化が進んだ企業は営業利益や賃上げの面で進んでいない企業を上回る傾向にあると指摘されています(出典:2025年版ものづくり白書)。仕組み化による収益体質の改善は、もはや「やった方がいい」ではなく「やらないと取り残される」段階に入っているということです。
まず測るべき3つの数字
仕組み化を進める前に、現状を数字で把握してください。この3つが分かれば、どこから手を付けるかは自動的に決まります。
1つ目は段取り比率です。 段取り時間 ÷ 総作業時間。これが30%を超えているなら、工程改善より先に受注のロットまとめ方を見直したほうが効きます。
2つ目は、見積工数と実績工数の差です。 案件別に取り、どちらへ何%ずれているかを見ます。常に実績が超過しているなら見積のレートか工数見積が現実と合っていません。案件によってばらつくなら、特定の顧客や製品に原因があります。
3つ目は、1人が同時に抱えている案件数です。 ここが10件を超えると、人は優先順位をつけられなくなります。進捗が見えないことによる手戻りが増え始めるのもこの水準からです。工程の進捗をどう可視化するかは工程進捗の見える化とはにまとめました。
いずれも1か月あれば取れます。測らずにシステムを検討すると、導入後に何が良くなったのかを説明できません。
システム化が「規模に合わない」と感じる中小製造業へ
ここまで読んで、「うちのような規模には大げさすぎるのでは」と感じた方もいるかもしれません。確かに、大手向けの生産管理システム(いわゆるERP)は多機能で価格も高く、導入だけで数千万円かかるケースもあります。現場が使いこなせないまま埃をかぶる、という残念なケースも少なくありません。
重要なのは、自社の業態と規模に合った“身の丈に合った”システムを選ぶことです。中小製造業の多品種少量生産に必要なのは、何百もの機能ではなく、「工程の見える化」「案件別収益管理」「見積から請求までの一元化」というコア機能を、現場が無理なく使えるシンプルさで備えていること。これに尽きます。クラウド型なら初期投資も抑えられ、スモールスタートが可能です。
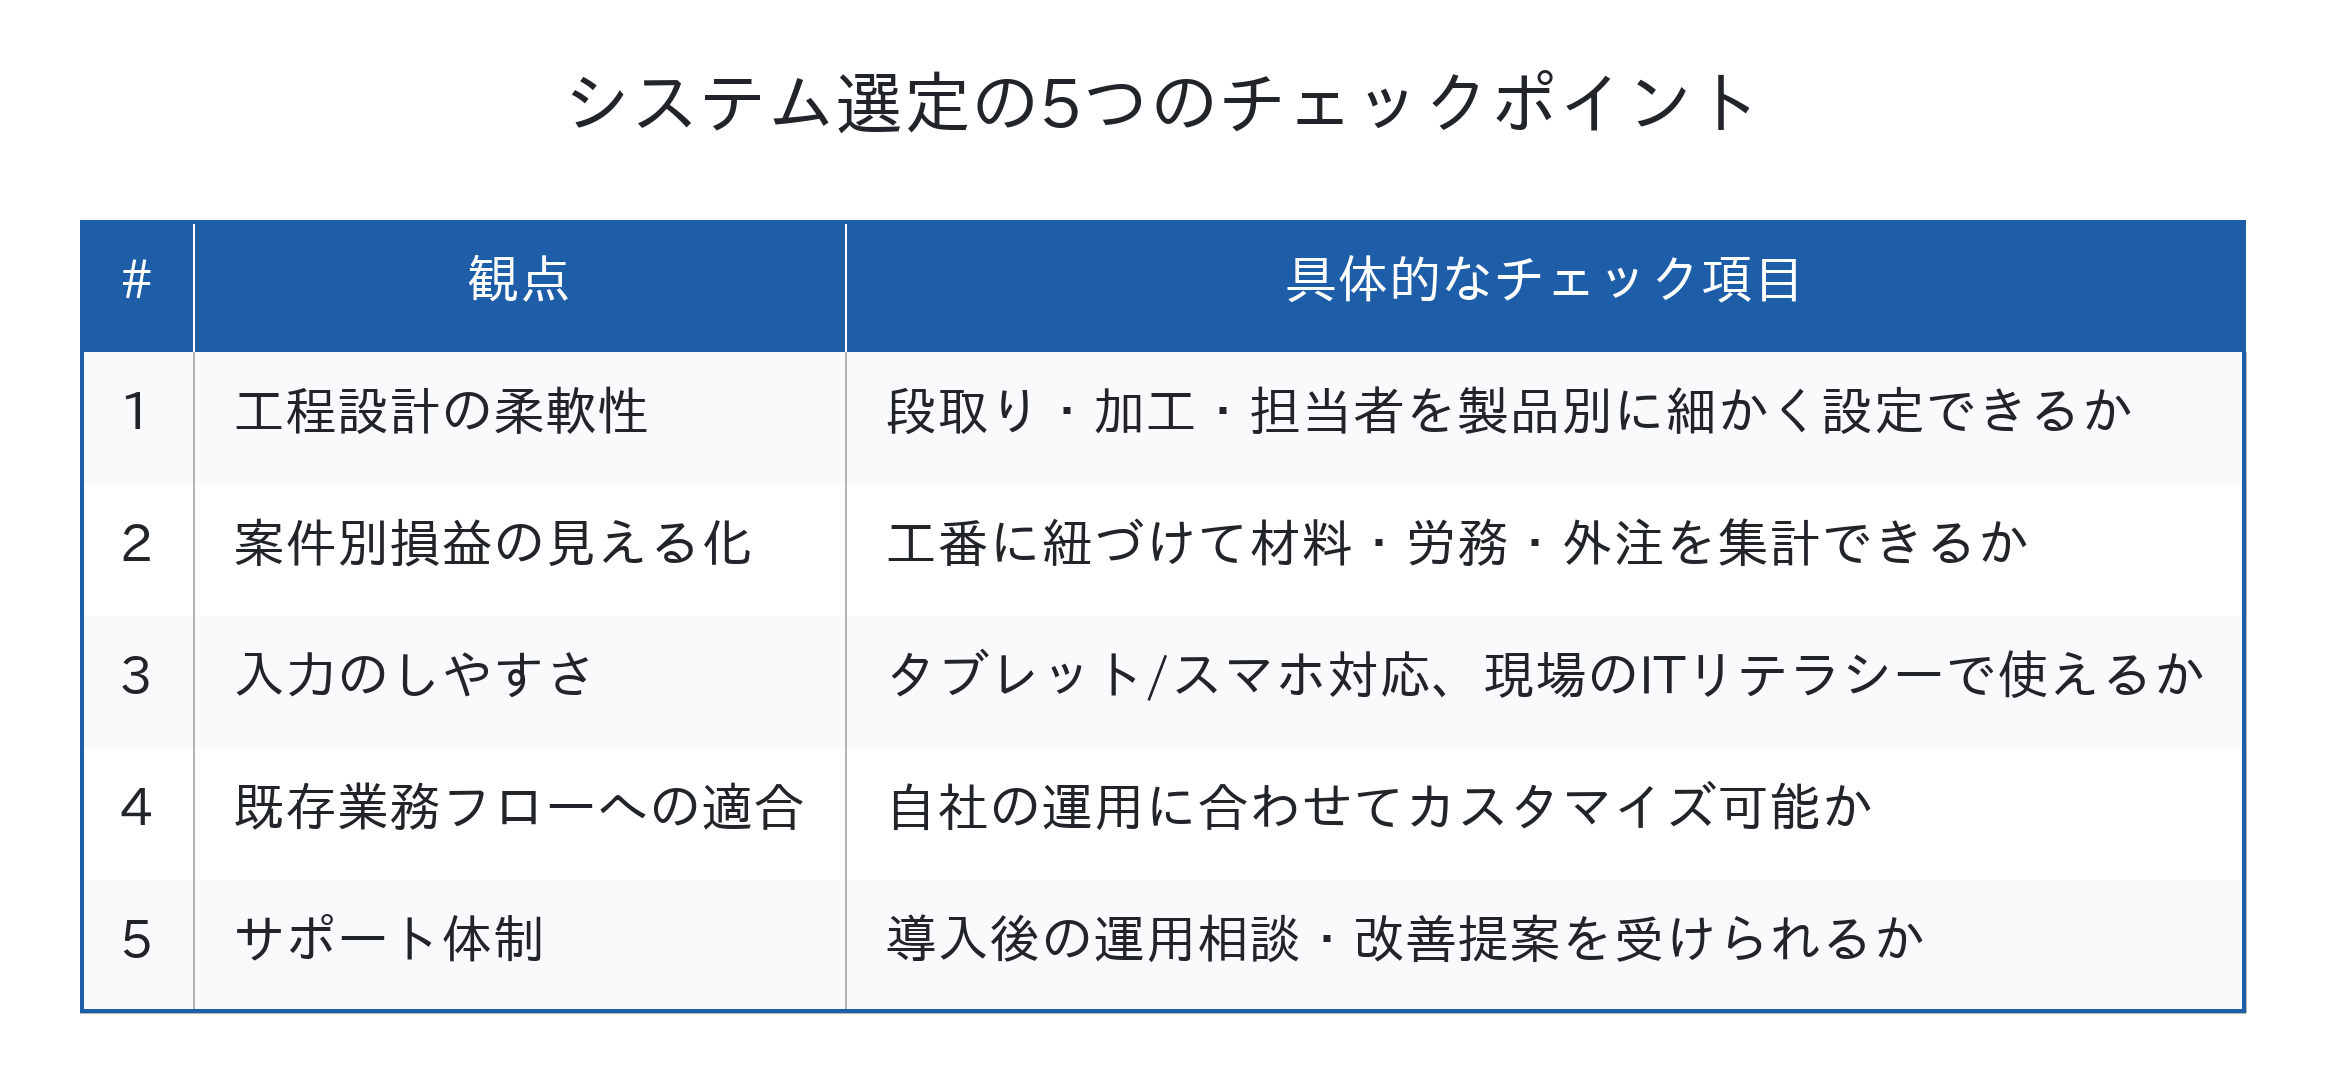
選定時のチェックポイントとしては、(1) 工程設計の柔軟性、(2) 案件別損益の見える化、(3) 現場でのデータ入力のしやすさ、(4) 既存業務フローへの適合、(5) サポート体制、の5点を必ず確認しましょう。下図に、確認の観点と具体的なチェック項目を整理しました。
なお、ものづくり白書の調査では、デジタル化推進にあたり約6割の企業が「社内人材の活用・育成」によって対応していることも分かっています(出典:2025年版ものづくり白書)。つまり、システム導入を機に新しく専門人材を雇うのではなく、既存の現場メンバーで運用していくのが中小製造業の現実解だということです。だからこそ、「現場が無理なく使えるシンプルさ」が選定で外せないポイントになるのです。
Factory Advanceなら、多品種少量生産の管理を“現場に優しく”実現できる
Factory Advance は、中小製造業の個別受注・多品種少量生産に特化した生産管理クラウドシステムです。以下のような特徴で、現場と経営の両方を支援します。
- 工程ごとに段取り時間・加工時間・担当者を設定し、現場の実態に合わせた工程設計が可能
- 受注登録と同時に在庫引当ができ、材料の欠品・余剰を防止
- 見積・受注・出荷・請求を一元管理し、二重入力や転記ミスを排除
- 案件別・顧客別・製品別に収益を可視化し、赤字案件を早期発見
- 各工場の実情に合わせて基本システムをカスタマイズ可能
- クラウド型のため、初期投資を抑えてスモールスタートできる
工程ごとの設定や進捗画面の詳細は工程管理機能のページにまとめています。クラウド化のメリットと課題、費用の考え方は工程管理をクラウド化するメリットと課題で整理しました。
「紙とExcelの限界を感じている」「忙しいのに利益が残らない」。そんなお悩みをお持ちでしたら、まずは無料の製品紹介資料から、Factory Advanceがあなたの工場でどう活きるかをご確認ください。
まとめ
多品種少量生産は、顧客ニーズの多様化に応えるための重要な生産方式である一方、進捗の見えにくさ・原価の不透明さ・段取りロス・属人化・見積遅延など、独特の管理課題を抱えています。紙とExcelのままでも、品目数が少ないうちは回ります。破綻するのは案件数が増えた瞬間です。ここを早めに整えた会社は、同じ人数でさばける案件数で差がつきます。これらは現場の根性論では解決できず、仕組み化=システム化こそが収益体質への近道です。自社の規模や業態に合った生産管理システムを選び、まずは「見える化」と「一元管理」から始めてみてはいかがでしょうか。明日の現場が、確実に変わり始めます。
参考文献
- 経済産業省・厚生労働省・文部科学省「2025年版ものづくり白書」(令和6年度ものづくり基盤技術の振興施策)
- 中小企業庁「2024年版 中小企業白書」
- IPA(独立行政法人 情報処理推進機構)「中小規模製造業者の製造分野におけるデジタルトランスフォーメーション(DX)推進のためのガイド」
工番管理システムとは?案件別の原価・利益を見える化する方法
「忙しいのに利益が残らない」「赤字案件があるのは分かるが、どの案件が赤字なのか分からない」。中小製造業でこうした悩みを抱えているなら、工番管理システムの導入で課題が解決する可能性が高いです。本記事では、工番管理システムとは何か、どんな機能で案件別の原価・利益を見える化できるのか、そして自社に合った選び方までを実践的に解説します。
工番管理システムとは?
工番管理システムとは、ひとつの受注や製造案件ごとに付ける管理番号(工番)を起点に、受注情報・工程進捗・材料費・労務費・外注費・出荷情報・請求情報を一元管理するシステムのことです。
中小製造業、特に個別受注生産・多品種少量生産を行う工場では、案件ごとに材料・工程・納期がすべて異なります。このバラバラなデータを「工番」という1つのIDで紐づけることで、案件単位で何が起きているのか、いくらの原価がかかり、いくらの利益が残ったのかを正確に把握できるようになります。詳しい工番そのものの定義は工番とはで解説しているので、あわせてご参照ください。
似た用語に「製番管理」「ジョブ管理」「案件管理」などもありますが、いずれも本質は同じく「個別の受注/製造案件を1つのIDで追跡する」考え方です。会社や業界によって呼び方が異なるだけで、システム化のメリットは共通しています。本記事では中小製造業で最もよく使われる「工番」という呼称で統一して解説します。
なぜ中小製造業に工番管理システムが必要なのか
中小製造業の現場で「採算が合わない案件がある」という相談はよく聞かれますが、その根本原因の多くは「案件別の原価と利益が見えていない」ことにあります。下表は、工番管理システムが無い状態で発生しがちな典型的な問題と、その経営インパクトを整理したものです。
工番管理システムが無いと起こる5つの典型的問題
| # | 問題 | 現場で起きている症状 | 経営インパクト |
|---|---|---|---|
| 1 | 案件別の原価が見えない | 決算で初めて赤字判明 | 利益率低下・赤字累積 |
| 2 | 進捗が現場頼み | 事務所から状況が見えない | 客先信用低下・問い合わせ対応遅延 |
| 3 | 見積精度が低い | 「前回これくらいだった」で出す | 受注しても赤字 |
| 4 | 在庫の出入りが追えない | 材料が誰の案件用か不明 | 欠品・余剰在庫の発生 |
| 5 | 請求漏れ・転記ミス | 見積→請求まで二重三重入力 | 売上計上ミス・督促忘れ |
これらの問題はすべて、「データが工番という共通IDで紐づいていない」ことに起因します。工番管理システムを導入すると、上記の問題が構造的に解消されます。
工番管理システムの主要5機能
工番管理システムが何をしてくれるのかを、5つの主要機能で整理しました。
工番管理システムの主要5機能
| # | 機能 | 具体的にできること |
|---|---|---|
| 1 | 工番の発行・管理 | 受注時に工番を自動発行し、案件情報をひとつのIDに紐づけ |
| 2 | 受注情報の一元管理 | 客先・納期・仕様・金額を工番に紐づけて保管 |
| 3 | 工程進捗の追跡 | 工番ごとに各工程の開始・完了・実績時間を記録 |
| 4 | 原価データの自動集計 | 工番に紐づく材料費・労務費・外注費を自動で積み上げ |
| 5 | 案件別の収益分析 | 工番単位で売上・原価・粗利・営業利益を可視化 |
特に重要なのは 3〜5の機能群 です。「工程実績の収集 → 原価の自動集計 → 案件別収益の可視化」という流れがシステム化されることで、はじめて「どの案件が儲かり、どの案件が赤字だったのか」が正確に分かるようになります。
案件別の原価・利益を見える化する仕組み
工番管理システムは、見積から請求までを「ひとつのデータ」で貫通させることで、案件別の収益管理を実現します。具体的なデータの流れは下図の通りです。
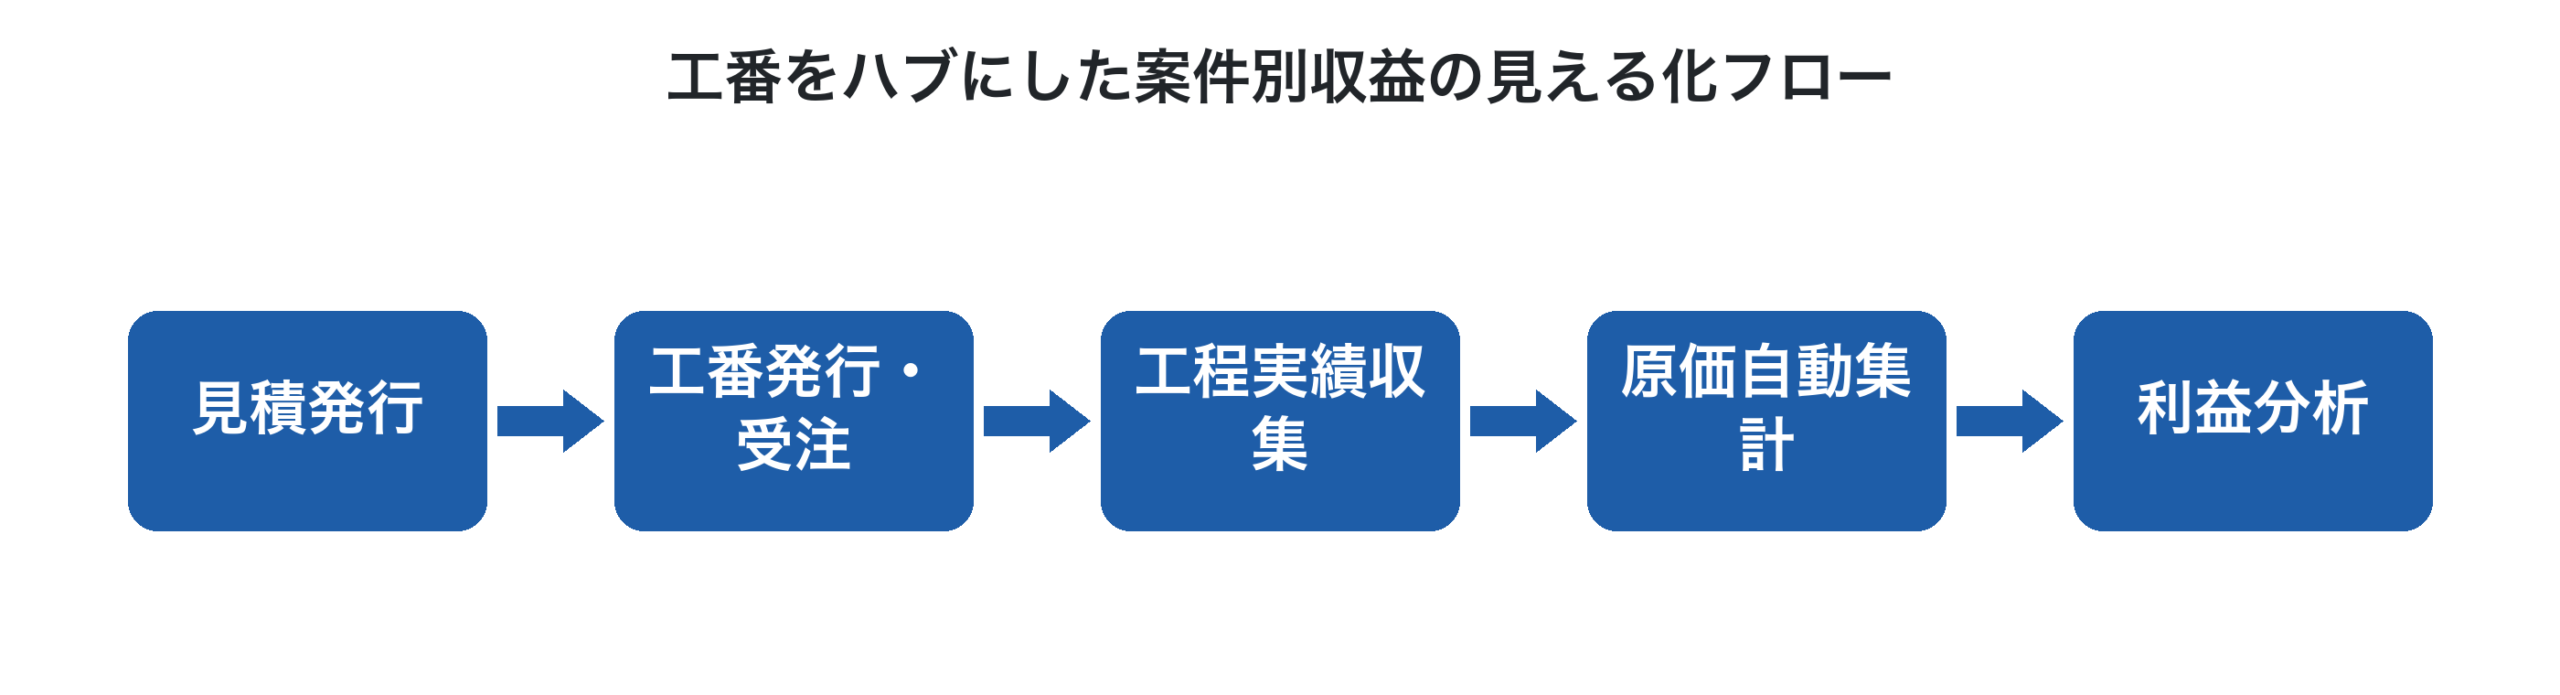
このフローを支えるのが、製造原価の構造的な計算です。具体的には次の式で各案件の原価が積み上がります。
案件原価 = 材料費 + 外注加工費 + 労務費(アワーレート × 製造時間) + 設備費(アワーレート × 機械稼働時間) + 間接製造経費
工番管理システムは、これら各要素を「工番」というIDに紐づけて自動集計するため、月末にExcelで集計し直す必要がなくなります。製造原価そのものの計算ロジックは製造原価とはで詳しく解説しています。
工番管理システムを導入する5つのメリット
工番管理システムを使うと、現状の「忙しいだけの会社」から「利益体質の会社」への転換が可能になります。
工番管理システム導入前後の対比
| 工番管理システムが無い状態 | 工番管理システム導入後 | |
|---|---|---|
| 案件別原価が月末まで不明 | ▶ | リアルタイムで案件別原価を把握 |
| 赤字案件が決算で発覚 | ▶ | 赤字案件を発生時点で検出 |
| 見積根拠が担当者の頭の中 | ▶ | 標準データから即時見積 |
| 進捗確認に電話・現場巡回 | ▶ | 事務所から全案件のステータス把握 |
| 請求漏れ・二重入力が頻発 | ▶ | 見積〜請求を一気通貫で連携 |
特に効果が大きいのは「赤字案件の早期発見」です。実績データが工番にリアルタイムで紐づくため、月末を待たずに「この案件、想定より工数がオーバーしている」と気づけます。気づいた時点で打ち手が打てるかどうかで、年間利益は大きく変わります。詳しい採算管理の考え方は採算管理とはもご参照ください。
加えて、見積精度の改善効果も大きい点です。過去の類似工番のデータから、「この客先のこの仕様だと工程時間が読みより20%伸びる傾向がある」といったパターンが見えてきます。次回の見積でその知見を反映できれば、受注しても赤字になる案件を未然に防げるようになります。これは数件の改善ではなく、仕組みとして毎案件に効いてくるため、年間で見ると粗利率の改善は数ポイント単位になることも少なくありません。
中小製造業向け 工番管理システムの選び方
工番管理システムを選ぶ際に、特に中小製造業が注意すべき5つの観点を整理しました。大企業向けの大規模システムは多機能で高額ですが、中小製造業の現場には機能過剰で使いこなせないケースが多く見られます。
工番管理システム選定の5つのチェックポイント
| # | 観点 | 確認すべきこと |
|---|---|---|
| 1 | 工程設計の柔軟性 | 段取り・加工・担当者を案件ごとに細かく設定できるか |
| 2 | 現場での入力のしやすさ | タブレット/スマホ対応、現場のITリテラシーで使えるか |
| 3 | 原価集計の自動化 | 材料費・労務費・外注費を工番に自動紐付けできるか |
| 4 | 見積〜請求の一気通貫 | 見積・受注・出荷・請求まで連携できるか |
| 5 | スモールスタート可否 | クラウド型で初期投資を抑えて始められるか |
選定で陥りがちな失敗パターンとしては、「目的なき導入(手段の目的化)」「現場不在のトップダウン」「高機能すぎるツールの選定」「データ品質の軽視」「早すぎる全社展開」の5つが知られています。これらを避けるためにも、1ラインや特定部門でスモールスタートし、成功事例を作ってから横展開する進め方が王道です。
工番管理システム導入後に回すべき「収益改善5サイクル」
工番管理システムを導入しただけでは、利益体質への転換は完成しません。重要なのは、システムから得られるデータを使って 継続的に改善サイクルを回すことです。
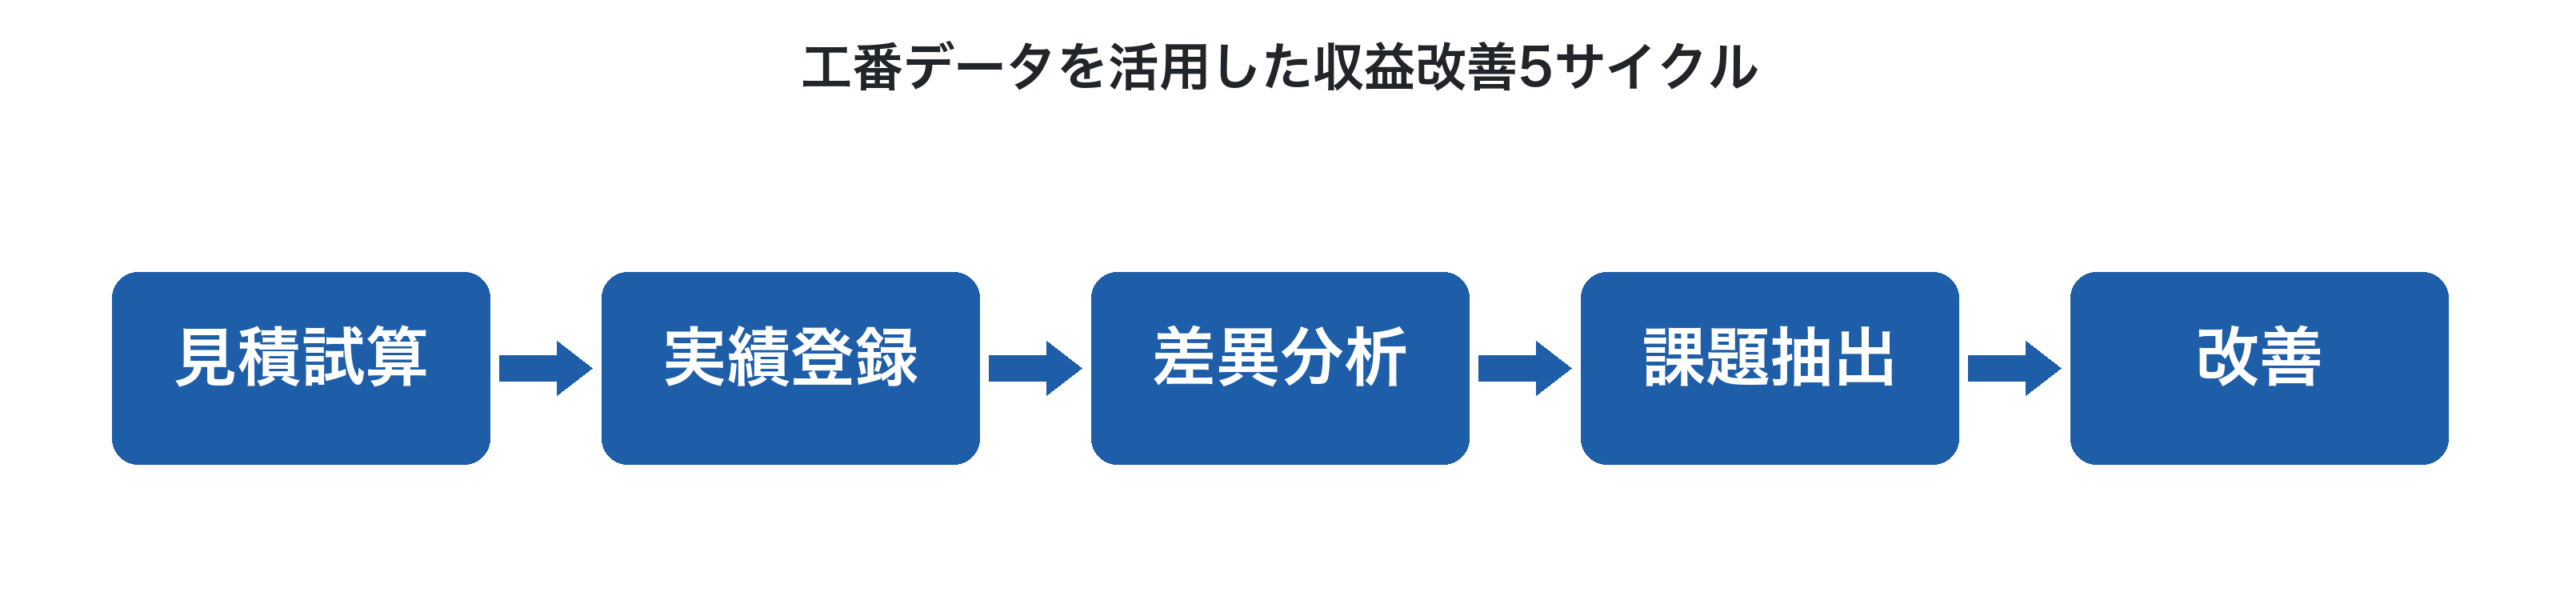
第一に、見積試算で根拠のある価格を算出する。第二に、受注後の実績登録を現場のタブレットなどから漏れなく行う。第三に、見積と実績の差異分析で原価がオーバーした原因を特定する。第四に、原因から具体的な改善テーマを抽出する。第五に、抽出した課題に対する改善アクションを実行し、次回の見積に反映させる。このサイクルを案件ごとに継続的に回すことで、「気づかないうちに損していた」状態から脱却できます。
工番管理は原価管理システムの中核をなす機能でもあります。工番単位の集計に加えて、仕掛中の原価把握や見積との突き合わせをどう満たすかは原価管理システムの機能と選び方で整理しています。
Factory Advanceで工番ベースの収益管理を実現する方法
Factory Advance は、中小製造業の個別受注・多品種少量生産に特化した生産管理クラウドシステムで、工番管理を起点とした案件別収益管理を実現します。
- 受注時に工番を自動発行し、見積・受注・工程・出荷・請求まで一気通貫で紐付け
- 工程ごとに段取り時間・加工時間・担当者を設定し、現場の実態に合わせた工程設計
- タブレット入力で現場の実績を即時収集し、工番に紐づく原価をリアルタイム集計
- 案件別・顧客別・製品別に粗利・営業利益を見える化、赤字案件を早期発見
- クラウド型のため、初期投資を抑えてスモールスタートできる
- 各工場の実情に合わせて基本システムをカスタマイズ可能
「赤字案件をなくしたい」「案件別の利益が見たい」。そんなお悩みをお持ちでしたら、まずは無料の資料ダウンロードから、Factory Advanceがあなたの工場でどう活きるかをご確認ください。生産管理システム全般の選び方は生産管理システム導入手順もあわせてご覧ください。
まとめ
工番管理システムは、ひとつの管理番号(工番)を起点に、受注・工程・原価・出荷・請求を一元管理する仕組みです。中小製造業が「忙しいのに利益が残らない」状態から脱却するためには、案件別の原価と利益が見えることが出発点になります。自社の業態と規模に合った“身の丈に合った”工番管理システムを、スモールスタートで導入する。そして見積〜実績〜差異分析〜改善のサイクルを回す。これが、データに基づいた経営判断を実現し、収益体質を作る最短ルートです。
参考文献
- 2025年版ものづくり白書(経済産業省・厚生労働省・文部科学省、2025年)
- 2024年版 中小企業白書(中小企業庁、2024年)
- 中小規模製造業者の製造分野におけるDX推進のためのガイド(IPA 独立行政法人 情報処理推進機構)
中小企業の生産管理システム|規模別の判断基準と費用の考え方
「30名の会社にシステムは大げさではないか」「紙とExcelでも今日の出荷は回っている」。中小企業の製造現場で、生産管理システムの検討が止まる理由はたいていこの2つです。どちらも間違いではありません。人数が少ないうちは、社長と工場長の頭の中に全部入っているほうが速く、正確でもあります。
問題は、その状態が何人まで持つのかが誰にも分からないことです。人が増えたから壊れるのではなく、扱う案件の数と種類が増えたときに、記憶と口頭の伝達では追えなくなる。壊れ方は規模によって違い、必要な打ち手も違います。
「うちの規模ではまだ早い」と言われてきた生産管理システム
生産管理システムが「中小企業には早い」と言われてきたのには、実務上の根拠がありました。かつての生産管理システムは、数百万円から数千万円の初期投資と、専任の管理者を前提に作られていたからです。20名の工場がその設計思想の製品を入れれば、機能の1割も使わないまま保守費だけを払い続けることになります。「まだ早い」は、その時代の正しい判断でした。
前提が変わったのは、クラウド型が中小企業向けの価格帯で出てきたことと、現場の入力端末がタブレットとスマートフォンになったことの2点です。サーバーを自社に置く必要がなくなり、初期投資が数十万円規模まで下がりました。パソコンを触らない職人でも、画面をタップして「開始」「完了」を押すだけなら続けられます。
つまり「規模が小さいからシステムは持てない」ではなく、規模が小さい会社には、小さい会社向けの設計のものを選ぶという話に変わっています。判断すべきなのは導入の可否ではなく、どこまでを管理範囲にするかです。
生産管理システムとは何か?基本を整理する
生産管理システムとは、受注・工程・在庫・原価・出荷・請求といった製造業のコア業務を一元的に管理するためのITシステムです。会計や販売管理だけのパッケージとは異なり、現場の作業実績や工程進捗をデジタルで取り込み、経営判断に必要なデータを集約できる点が特長です。
中小企業にとって本質的な価値は、機能の数ではなく同じ番号で全部の情報がつながることにあります。見積で置いた数字、受注した金額、現場が使った時間と材料、外注に払った金額、最後に請求した金額。これらが同じ案件番号(工番)にぶら下がっていれば、「この仕事は儲かったのか」が案件ごとに答えられます。番号の付け方そのものが管理の土台になるため、工番とは何かの整理から入るのが実務的です。
逆に、この一本の線が通っていないシステムは、いくら機能が多くても中小企業の役には立ちません。見積は見積ソフト、日報は紙、請求は会計ソフト、と分かれていれば、案件別の利益は結局手作業で集計することになるからです。
データで見る中小製造業のIT活用の現状
「自社だけが遅れているのでは」と感じる経営者は少なくありません。公的調査を見ると、中小製造業のデジタル化はまだ途上段階にあります。
2025年版ものづくり白書によれば、ものづくり企業のデジタル技術活用率は2023年時点で8割を超えました。2019年には約5割弱でしたから、4年で大きく動いたことになります。同白書は、デジタル化が進んだ企業ほど営業利益の確保と賃上げが進む傾向にあることも示しています。
ただし、この「活用率8割」の中身を見る必要があります。人材面では、DX人材の確保方法として約6割の企業が社内人材の活用・育成を挙げており、外部から専門家を招く前提にはなっていません。裏を返せば、現場の担当者が自分で使えない仕組みは定着しないということです。そして2024年版中小企業白書は、紙とExcelへの依存からの脱却が依然として大きな課題であると指摘しています。
デジタル技術への入口は普及した一方で、生産現場の進捗・実績・原価といった経営判断データを統合管理できている中小企業はまだ少数派というのが実情です。ここを早期に整えた会社が、同じ規模の競合に対して数字で先に動けるようになります。
従業員10名・30名・50名で、管理はどこから壊れるか
同じ「中小企業」でも、10名の会社と50名の会社では最初に壊れる場所が違います。順番を間違えると、まだ壊れていない場所から手を付けることになり、投資が効きません。
従業員規模別に、最初に壊れる管理と打つべき手
| 規模 | まだ持つもの | 最初に壊れるもの | 先に手を付ける範囲 |
|---|---|---|---|
| 〜10名 | 進捗と負荷は全員が把握できる | 案件別の利益。誰も集計していない | 受注と実績時間の記録。原価は月次でまとめて見る |
| 10〜30名 | 個々の作業の段取りは回る | 工程の待ち時間と、社長への進捗報告 | 工程の実績入力。案件別の原価集計を自動化する |
| 30〜50名 | 部門ごとの管理は成立している | 部門をまたぐ引き継ぎと、見積の根拠 | 見積と実績の突き合わせ。標準時間の整備 |
| 50名〜 | 部門別の数字は出ている | 会社全体での優先順位。部分最適の衝突 | 全社の負荷計画と、案件別損益の月次レビュー |
10名前後の会社で「工程管理システムを入れたが使われなかった」という話が起きるのは、まだ壊れていない工程管理から手を付けたからです。この規模でほんとうに欠けているのは、終わった案件が黒字だったか赤字だったかの記録です。作業時間さえ案件番号に紐づいていれば、原価は月次でまとめて集計しても間に合います。
反対に30名を超えると、工程の待ち時間が見えないことが直接の損失になります。手が空いた人が何をすべきか、次にどの案件を流すべきかの判断が、口頭では追いつかなくなるためです。この段階では工程管理機能のような、進捗と負荷を画面で共有する仕組みの費用対効果が跳ね上がります。
小さく始めるときに残す機能と、後回しにする機能
中小企業の導入が失敗する典型は、機能を減らせないことです。ベンダーの提案書に載っている機能をすべて「あったほうがよい」と判断すると、初期設定の負担で現場が離れます。判断基準はひとつで、その機能が無いと、案件別の利益が出せなくなるかです。
初期に残す機能と、後回しにしてよい機能
| 区分 | 対象 | 理由 |
|---|---|---|
| 最初に入れる | 案件(工番)の登録と受注金額 | すべての集計の軸になる。後から遡って作れない |
| 最初に入れる | 作業時間の実績入力 | 労務費と工程の両方に効く。記録が無い期間は復元できない |
| 最初に入れる | 材料費と外注費の案件別ひも付け | 案件損益の8割はこの3つで決まる |
| 後回しでよい | 詳細な在庫の理論残高管理 | 受注生産では引当の粒度を上げても精度が上がりにくい |
| 後回しでよい | 設備別の細かいチャージレート | まず全社平均の賃率で始め、必要になってから分ける |
| 後回しでよい | 他システムとの自動連携 | 運用が固まる前に作ると、作り直しになる |
「最初に入れる」に挙げた3つに共通するのは、記録しなかった期間のデータは二度と手に入らないという性質です。在庫の理論残高やチャージレートの精緻化は、必要になった時点から始めても間に合います。時間と材料の実績だけは、今日から取らないと今日の分が永久に失われます。
材料と外注をどう案件に載せるか、間接費をどこまで配賦するかは製造原価の計算方法で整理しています。要件を文章に落とす段階まで進んだ場合は、要件定義の作り方が実務の手順になります。
導入費用は増分で見る。判断は会社全体で行う
中小企業の投資判断で最も多い誤りは、削減できた時間をそのまま金額に換算してしまうことです。事務の作業が月12時間減っても、その担当者に払う給与は1円も変わりません。人を減らさない限り、削減時間は現金として出てきません。
正しい見方は増分計算です。この投資をした場合としなかった場合で、会社全体の現金がいくら違うかだけを数えます。空いた時間は、それを使って何を増やしたかで初めて金額になります。
部分で節約を問うか、会社全体で増分を問うか
| 課題 | 解決 | |
|---|---|---|
| 事務が何時間減るか | ▶ | 空いた時間で見積を何件多く返せるか |
| システム費用をいくら値切れるか | ▶ | 投資した場合としなかった場合で現金がいくら違うか |
| 赤字案件をいくつ断れるか | ▶ | その仕事を断ったとき、空いた設備と人で何を作るか |
| 部門ごとのコスト削減額 | ▶ | 会社全体で残る付加価値の増減 |
年商2億4,000万円、年間受注300件、従業員20名の受注加工業を例に置きます。平均受注単価は2億4,000万円 ÷ 300件 = 80万円です。
第一に、赤字案件の早期発見。全体の5%にあたる15件が赤字で、赤字幅が売価の8%だとすると、1件あたり80万円 × 8% = 6.4万円、年間では15件 × 6.4万円 = 96万円の損失です。原因が案件別に見えるようになり、その3分の1を次回見積に反映して取り戻せたとすると、年32万円の改善になります。
第二に、見積回答が速くなったことによる受注の増加。転記と集計に取られていた時間を見積対応に回し、年3件多く受注できたとします。売価に占める付加価値(売上高から材料費と外注費を引いた残り)の比率を45%とすると、1件あたり80万円 × 45% = 36万円、3件で108万円が増分の利益です。
合計すると、32万円 + 108万円 = 年140万円。これに対して初年度の費用は、スモールプランで環境構築費20万円 + 月額3万円 × 12か月 = 56万円、スタンダードプランで環境構築費40万円 + 月額5万円 × 12か月 = 100万円です。差引はスモールで年84万円、スタンダードで年40万円のプラス、回収期間はそれぞれ約5か月と約9か月になります。
年商2.4億円・20名の会社での初年度 増分試算
| 項目 | 計算 | 金額 |
|---|---|---|
| 赤字案件の見積反映 | 15件 × 6.4万円 ÷ 3 | +32万円 |
| 見積回答の高速化による受注増 | 80万円 × 45% × 3件 | +108万円 |
| 増分利益 合計 | 32万円 + 108万円 | +140万円 |
| 初年度費用(スモール) | 環境構築20万円 + 月額3万円 × 12 | -56万円 |
| 初年度費用(スタンダード) | 環境構築40万円 + 月額5万円 × 12 | -100万円 |
| 差引(スモール/スタンダード) | 140万円 - 56万円 / 140万円 - 100万円 | +84万円/+40万円 |
この試算は前提を置いた計算であり、そのまま自社に当てはまるものではありません。必ず自社の受注件数・平均単価・付加価値率に置き換えて計算し直してください。特に「受注が年3件増える」の部分は、営業の状況によっては0件になります。0件だと仮定しても、赤字案件の改善32万円だけでは初年度は回収できず、2年目以降に回収が進む形になります。投資判断は、この2年目以降まで含めて会社全体で見る必要があります。
タイプ別の費用相場と選び方
製品名で比較を始める前に、タイプごとの費用構造を押さえてください。同じ「生産管理システム」でも、初期費用に寄せた買取型と月額に寄せたクラウド型では、投資回収の考え方が変わります。
生産管理システムのタイプ別 費用相場
| タイプ | 初期費用の目安 | 月額の目安 | 向く規模・業態 | 注意点 |
|---|---|---|---|---|
| クラウド型(中小特化・スモールスタート) | 20万〜50万円台 | 月3万〜7万円台 | 20名以下〜数十名。個別受注・多品種少量生産 | カスタマイズの自由度は買取型より限定的 |
| パッケージ買取型(個別受注・繰返生産対応) | 120万〜800万円 | 年間保守が別途 | 数十名以上。要件が固まっている工場 | 初期投資が大きく、投資回収の設計が必須 |
| ERP型(基幹業務の統合) | 250万円〜 | 個別見積 | 100名以上、複数拠点・グループ経営 | 20名以下の町工場では機能過剰になりやすい |
金額は各社が公開している価格情報を横断して整理したタイプ別のレンジであり、実際の見積は業務要件・利用人数・カスタマイズ範囲で変動します。個別の製品価格は各社の最新情報をご確認ください。
見るべきは総額ではなく初期費用と月額のどちらに費用が寄っているかです。要件が固まっていない段階で初期費用型を選ぶと、実業務とのズレが発覚した時点で追加費用が発生します。逆に長期利用が確実で要件も明確なら、買取型のほうが総額を抑えられる場合があります。中小企業ではまず月額型で小さく始め、業務が固まってから広げるのが失敗しにくい進め方です。
導入の進め方そのもの、つまり要件定義から選定・現場展開までの手順は生産管理システム導入の手順に、導入後にうまくいかない状態の類型と対処は生産管理システム導入の失敗と対策にまとめています。
専任のIT担当がいない会社で運用が続く条件
中小企業でシステムが止まる原因は、機能の不足ではなく運用の担い手です。導入時に旗を振った1人が異動や退職でいなくなると、翌月から入力が滞ります。専任担当を置けない前提で、続けるための条件は3つです。
第一に、入力を担当者ではなく作業者に分散すること。誰か1人がまとめて代理入力する運用にすると、その人の負担が上限になり、忙しい月から崩れます。現場の各人が自分の作業を1日数回タップする形なら、1人あたりの負担は数十秒で済み、担当者が抜けても止まりません。
第二に、入力しない日が発生することを前提に設計すること。休んだ人の分が空欄のままでも集計が壊れない、後から補正できる、という余地が必要です。完璧な入力を前提にした設計は、1回崩れると誰も戻せなくなります。
第三に、月に1度、数字を見る場を先に決めておくこと。入力されたデータを誰も見ない期間が2か月続くと、現場は入力をやめます。案件別の粗利を月次で確認する会議を、導入と同時に始めるのが確実です。多品種少量の現場でどこまで管理を細かくするかの線引きは、多品種少量生産の管理方法も参考になります。
Factory Advance — 中小製造業の個別受注・多品種少量生産に特化
Factory Advance は、中小製造業の個別受注・多品種少量生産に特化した生産管理クラウドです。前章までの条件を、現場が無理なく使えるシンプルさで満たすことを設計方針にしています。
- 工番に見積・受注・作業時間・材料費・外注費・請求を紐づけ、案件別の利益を自動で集計
- 現場はタブレットで開始と完了を押すだけ。専任のIT担当がいない会社でも入力が続く
- 工程ごとに段取り・加工時間・担当者を設定でき、実態に合わせた工程設計が可能
- 受注登録と同時に在庫引当ができ、材料の欠品・余剰を抑制
- 各工場の実情に合わせて基本システムをカスタマイズ可能
料金は、環境構築費がスモールプラン20万円/スタンダードプラン40万円、月額がスモールプラン3万円/スタンダードプラン5万円(いずれも税抜)です。アカウントは20件が標準で付属します(これは上限ではなく、必要に応じて追加できます)。注文書のAI-OCRと、生成AIから社内データを直接扱えるMCP連携は、スタンダードプランに標準搭載で従量課金はありません。図面のAI-OCRは、スタンダードプラン以上での有料オプション(月額1万円)となります。
工程の進捗や負荷の見方は工程管理機能のページ、受注時の在庫引当は在庫管理機能のページ、生産管理の全体像は生産管理システムのご案内にまとめています。
「紙とExcelの限界を感じている」「忙しいのに利益が残らない」。そうしたお悩みがあれば、まずは無料の資料ダウンロードから、自社の規模でどこまで見えるようになるかをご確認ください。
まとめ
中小企業にとっての生産管理システムは、規模が大きくなってから検討するものではなく、自社の規模で壊れている場所に合わせて範囲を決めるものです。10名の会社で欠けているのは案件別の利益の記録であり、30名を超えると工程の待ち時間が損失に変わります。まず入れるべきは、工番の登録・作業時間・材料費と外注費のひも付けの3つで、在庫の理論残高や設備別のチャージレートは後からで間に合います。
費用は、削減できた時間を金額に読み替えるのではなく、投資した場合としなかった場合の差、つまり増分で判断してください。そしてその増分は、部門単位ではなく会社全体で数えます。年商2.4億円・20名の例では、赤字案件の是正と見積回答の高速化で年140万円の増分利益に対し、初年度費用はスモールプランで56万円、スタンダードプランで100万円でした。自社の受注件数と単価に置き換えて計算すれば、導入すべきかどうかは感覚ではなく数字で答えが出ます。
参考文献
- 2025年版ものづくり白書(経済産業省・厚生労働省・文部科学省、2025年)
- 2024年版 中小企業白書(中小企業庁、2024年)
- 中小規模製造業者の製造分野におけるDX推進のためのガイド(IPA 独立行政法人 情報処理推進機構)