
熱処理の検査成績書の作り方|硬度・硬化層深さの記載項目とロット単位の記録
熱処理を受ける会社にとって、検査成績書は「処理が要求どおりにできた」ことを客先に示す書類です。自動車部品や産業機械の部品では、検査成績書を添付しないと受け取ってもらえない取引も少なくありません。
ところが、検査成績書の作成は多くの熱処理会社で事務の負担になっています。現場の紙の検査記録を事務所で読み取り、取引先の様式に書き写して作っているためです。この記事では、熱処理の検査成績書に書く項目を整理し、ロットに分けて処理したときの書き方と、作成の手間を減らす進め方を解説します。
検査成績書とミルシートの違い
最初に、似た書類との違いを整理しておきます。
| 書類 | 発行する人 | 証明する内容 |
|---|---|---|
| ミルシート(鋼材検査証明書) | 鋼材メーカー | 材料の化学成分と機械的性質 |
| 熱処理の検査成績書 | 熱処理を行った会社 | 処理後の硬度・硬化層深さ・外観などが要求を満たしていること |
| 出荷検査成績書 | 部品を納める会社(加工業者・メーカー) | 完成品の寸法・外観・性能 |
熱処理の検査成績書は、材料ではなく処理の結果を証明する書類です。材料の成分はミルシートで、処理の結果は熱処理の検査成績書で、という役割分担になります。
熱処理の検査成績書に書く項目
様式は客先によって違いますが、書く内容はおおむね次の項目に整理できます。
| 区分 | 項目 |
|---|---|
| 品物の識別 | 取引先・注文番号・受入番号・図番・品名・材質・数量 |
| 処理の内容 | 処理の種類・処理日・設備(炉)・処理条件の要約 |
| 硬度 | 規格値(範囲)・試験方法・測定箇所と測定数・測定値・判定 |
| 硬化層深さ | 規格値・定義(有効硬化層深さ/全硬化層深さ)・測定値・測定方法 |
| その他の検査 | 外観・歪み(曲がり)・割れの有無など、客先が指定した項目 |
| 判定と責任者 | 総合判定・検査日・検査者・承認者 |
硬度は「試験方法」と「測定箇所」をセットで書く
硬度の測定値は、試験方法によって数字の意味が変わります。ロックウェル硬さ(HRC)、ビッカース硬さ(HV)、ブリネル硬さ(HBW)、ショア硬さ(HS)のどれで測ったのか、ビッカースであれば試験力(たとえばHV0.3やHV10)も書きます。
あわせて、どこを何点測ったかも記載します。表面の何か所を測ったのか、端部を避けたのかによって、同じ品物でも値がばらつきます。測定値は平均だけでなく、最小値と最大値、または全点を書くのが基本です。
硬化層深さは定義を明記する
浸炭焼入れや高周波焼入れの硬化層深さには、「有効硬化層深さ」と「全硬化層深さ」の2つの定義があります。浸炭の場合、JIS G 0557では有効硬化層深さを表面から限界硬さ(一般に550HV)に達する位置までの距離として測ります。成績書にどちらの定義で測ったかが書かれていないと、客先の規格と比べられません。
硬化層深さは断面を切って測るため、実物ではなく、同じバッチに入れたテストピースで測ることが一般的です。その場合は、成績書に「テストピースによる」と明記します。
1つの受注を複数ロットに分けて処理したとき
数量が多い受注や、炉の容積に収まらない受注は、何回かに分けて処理します。このとき検査成績書で困るのが、ロットごとに処理日・設備・測定値が違うことです。
書き方は2通りあります。
- ロットごとに成績書を分ける:出荷もロットごとに分かれる場合に向く
- 1枚の成績書にロット別の欄を設ける:まとめて出荷する場合に向く。ロットごとに処理日・設備・数量・測定値・判定を並べる
どちらの書き方でも前提になるのは、現場の記録の段階でロットが区別されていることです。紙の検査記録に受入番号しか書かれていないと、どの測定値がどのロットのものか、後から分からなくなります。処理実績と検査結果は、受入番号とロットの両方に紐づけて記録してください。
また、混載で複数の受注を1つの炉に入れた場合は、どの受入番号がどのバッチに入ったかの記録が、成績書の「処理日・設備」の根拠になります。混載の管理については焼入れ処理業の原価管理|炉の混載を案件別にどう配賦するかで扱っています。
検査成績書の作成に時間がかかる原因
検査成績書の作成が重くなる原因は、成績書そのものではなく、その手前にあります。
- 現場の記録が紙:検査結果を紙に書き、事務所でもう一度入力している
- 記録と受注がつながっていない:検査記録から、どの取引先のどの注文かを探し直している
- 取引先ごとに様式が違う:同じ測定値を、取引先の様式ごとに書き写している
- 要否が出荷直前に分かる:成績書が必要な注文かどうかを受入時に確認しておらず、出荷の段階で慌てて作っている
4つのうち3つは、記録の時点でデータになっていれば起きない問題です。現場が検査結果を受入番号とロットに対して入力すれば、事務所で入力し直す必要はなく、取引先の様式への出力も同じデータから行えます。
記録の時点でデータにする進め方
- 受入時に成績書の要否と様式を登録する:取引先ごとの指定様式と、注文ごとの要否を受入で確認する
- 検査記録の項目をそろえる:試験方法・測定箇所・測定値・判定を、紙の記録用紙の段階で項目としてそろえる
- 現場で受入番号とロットに対して入力する:共用のスマホやタブレットで、処理日・設備・数量・測定値・合否をロットごとに入力する
- 登録済みの実績から成績書を出力する:取引先の様式に合わせて、同じデータから出力する
工程の中での検査の仕組みづくりは、工程内検査と自主検査の仕組みも参考になります。
成績書作成の時間を試算する
月に200件の検査成績書を発行し、紙の記録からの書き写しに1件10分かかっている会社を例にします。
- 書き写しで作る場合:200件×10分=月約33時間
- 登録済みの実績から出力する場合:確認と押印で1件2分とすると、月約7時間
- 削減:月約26時間
時間以上に効くのは、客先からの問い合わせにすぐ答えられることです。不良の疑いで問い合わせがあったとき、受入番号や図番から処理日・設備・測定値をすぐ出せれば、同じ条件で処理した他の品物まで含めて回答できます。紙の記録を探していると、それだけで半日かかることもあります。
熱処理業向けの仕組みを検討するなら
検査成績書を出力するには、受入・作業指示・処理実績・検査結果が、受入番号とロットでつながっている必要があります。どれか1つが紙のままだと、そこで書き写しが残ります。
受入から検査記録、成績書の発行までを熱処理業向けにどう組むかは焼入れ・熱処理業の生産管理システムのページで紹介しています。作業指示書の項目の整理は熱処理の作業指示書に書くべき項目をあわせてご覧ください。
まとめ
熱処理の検査成績書は、材料ではなく処理の結果を証明する書類です。硬度は試験方法と測定箇所をセットで、硬化層深さは有効硬化層深さか全硬化層深さかの定義とあわせて書き、テストピースで測った値はその旨を明記します。
1つの受注を複数ロットに分けて処理する場合は、現場の記録の段階でロットを区別しておくことが前提です。成績書の作成が重いのは成績書そのものではなく、記録が紙で受注とつながっていないことに原因があります。記録の時点でデータにすれば、成績書は同じデータから出力するだけになります。
参考文献
- JIS G 0557「鋼の浸炭硬化層深さ測定方法」日本産業標準調査会
- JIS Z 2244「ビッカース硬さ試験-試験方法」日本産業標準調査会
- JIS Z 2245「ロックウェル硬さ試験-試験方法」日本産業標準調査会
工程内検査と自主検査の仕組み|不良流出を防ぐ手順
「最終検査で不良が見つかり、納期直前に手戻りが発生した」「クレームが出てから工程を遡って原因を調べたが、どこで作り込まれた不良なのか特定できない」。多品種少量・個別受注の現場では、こうした悩みが繰り返されがちです。原因の多くは、完成検査に品質を依存しすぎていること。本記事では、工程内検査と自主検査を「仕組み」として組み込み、不良を後工程に流出させないための実務手順と、検査記録をデジタルで残す方法を整理します。
なぜ完成検査だけでは不良流出が止まらないのか
完成検査は最終ゲートとしては必要ですが、ここで不良を発見しても、すでに材料費・加工費・段取り時間が投入された後です。手戻りが発生すれば、廃棄ロス・再加工工数・納期遅延の三重コストが一気に押し寄せます。
中小企業庁の各種統計でも、製造業の収益を圧迫する要因として「不適合品の発生」「手戻り工数」が継続的に挙げられており、品質コスト(失敗コスト)は売上高の数%に及ぶケースも珍しくありません。仮に売上3億円の工場で失敗コストが3%発生していれば、年間900万円が利益として残らずに消えている計算になります。
完成検査依存型と工程内検査+自主検査型の違い
| 完成検査依存型 | 工程内検査+自主検査型 | |
|---|---|---|
| 不良発見のタイミング | ▶ | 全工程完了後 |
| 手戻りコスト | ▶ | 全工程の再加工 |
| 原因特定 | ▶ | 工程を遡って調査 |
| 納期影響 | ▶ | 大きい(再投入待ち) |
| 作業者の品質意識 | ▶ | 他人事になりがち |
| 改善サイクル | ▶ | クレーム発生後 |
重要なのは、不良を「見つける仕組み」ではなく「作り込まない仕組み」に転換することです。工程内検査と自主検査は、その転換を実現する両輪になります。
工程内検査と自主検査の役割を分けて設計する
両者は似た言葉ですが、役割を明確に分けて設計しないと現場が混乱します。
工程内検査(他者検査・抜取または全数)
作業者本人ではない別の担当者または検査専任者が、工程の途中で品質を確認する仕組みです。客観性が担保されるため、寸法精度・外観品質・組立合否など、合否判定の基準が明確な項目に適しています。
自主検査(作業者本人による全数または初物検査)
作業者本人が、自分の作業の出来栄えを基準と照らして確認する仕組みです。「次工程に渡してよいか」を作業者自身が判断するため、品質責任が現場に根付きます。初物検査・寸法の自己測定・チェックシート記入などが該当します。
工程内検査と自主検査の使い分け
| 検査種別 | 実施者 | タイミング | 適した項目 | 記録方法 |
|---|---|---|---|---|
| 初物検査(自主) | 作業者本人 | 段取り替え直後の1個目 | 寸法・外観の基準合致 | チェックシート/写真 |
| 自主検査(全数) | 作業者本人 | 1個ごと完了時 | 外観・簡易寸法 | 数量カウント/不良マーク |
| 工程内検査(抜取) | 別作業者・検査担当 | ロット単位・時間単位 | 重要寸法・機能 | 測定値の記録 |
| 完成検査 | 検査担当 | 全工程完了後 | 顧客要求項目の最終確認 | 検査成績書 |
ここで陥りがちな失敗は、「全数自主検査」を現場任せで導入すると、忙しい時に省略されたり、形骸化したりすることです。仕組み化のポイントは、検査自体を「作業手順の一部」として組み込み、検査が終わらないと次工程に進めない物理的・システム的な制約を設けることです。
仕組み化の5ステップ
工程内検査と自主検査を仕組みとして定着させるには、以下の5ステップで進めます。
工程内検査・自主検査の仕組み化5ステップ
ステップ① 重要管理項目を特定する
すべての工程で全項目を検査するのは現実的ではありません。QC工程表を使って、工程ごとに「品質特性」「管理項目」「検査方法」「規格値」を一覧化し、その中から不良が出たときの顧客影響が大きい項目に絞って工程内検査の対象を設定します。
ステップ② 検査基準を標準化する
「キズなきこと」「ガタなきこと」といった曖昧な表現は、判定者によってブレます。寸法はノギスで0.1mm単位、外観は限度見本(OK品とNG品の現物または写真)で示す、組立は機能チェックの確認項目をリスト化する、というように、誰が見ても同じ判定ができる状態にします。
ステップ③ 検査タイミングを明文化する
「気になったときに」では検査になりません。段取り替えの直後の1個目、毎回、ロット切替時、○個に1個、というように、作業手順書の中に検査タイミングを明示します。これにより自主検査が作業の一部として組み込まれます。
ステップ④ 記録様式と保管ルールを設計する
ここが後工程の改善・トレーサビリティに直結します。詳細は次章で扱います。
ステップ⑤ 是正と再発防止のループを設計する
不良が出た時の対応フローを決めておきます。誰に報告するか、ラインを止めるか続行するか、是正処置の責任者は誰か、再発防止策はいつまでに策定するか。ここが曖昧だと、検査記録は単なる「記録のための記録」に終わります。
全数検査か、抜取検査か
検査基準を作るときに必ず迷うのがここです。全数にすれば安心ですが、検査工数が製品原価を押し上げます。 逆に抜取りにすれば、不良が客先に流れる確率が残ります。
判断は「不良が流出したときに失う金額」と「検査にかかる金額」の比較で決まります。
全数検査と抜取検査の選び分け
| 条件 | 全数 | 抜取 | 理由 |
|---|---|---|---|
| 流出すると人身・重大事故につながる | ○ | × | 金額では比較しない領域 |
| 客先の後工程で組み込まれ、発覚が遅れる | ○ | × | 手戻りの範囲が自社を超えて広がる |
| 1個あたりの単価が高い | ○ | × | 1個の不良の損失が検査費を上回る |
| 初物・仕様変更後の初回ロット | ○ | × | 工程が安定していない |
| 工程能力が安定し、不良率が十分低い | × | ○ | 全数にしても発見数が増えない |
| 検査に破壊を伴う | × | ○ | 全数では製品が残らない |
実務では、同じ製品でも工程によって使い分けるのが現実的です。寸法が出にくい難しい工程は全数、安定している工程は抜取り。製品単位ではなく工程単位で決めてください。
もう1つ、抜取りにする場合は何個中何個を見るかを必ず数字で決めてください。 「たまに見る」は検査ではありません。ロット10個なら初物1個と最終1個、といった具体的なルールにして、記録に残る形にします。
そして初物検査だけは、抜取りにしている工程でも必ず実施してください。 段取り直後は最も条件が振れます。ここを飛ばすと、ロット全数が不良という最悪の結果になります。
検査記録のデジタル化が改善サイクルを加速する
紙のチェックシートで運用している現場は多いですが、紙には3つの限界があります。
- 集計に時間がかかる: 月次で不良率を集計しようとすると、紙を一枚ずつ転記する工数が発生する
- 検索性が低い: 「先月のA社向け案件の検査記録を見たい」と思っても、ファイルから探すのに時間がかかる
- 改善に活かしにくい: 工程別・作業者別・品目別の不良傾向が見えにくく、是正処置の効果検証も曖昧になる
検査記録をデジタル化することで、これらの限界を一気に解消できます。
検査記録の紙運用とデジタル運用の違い
| 紙のチェックシート運用 | デジタル化された検査記録 | |
|---|---|---|
| 記入時間 | ▶ | 手書きで都度 |
| 集計 | ▶ | 月末に手作業転記 |
| 分析 | ▶ | Excelに再入力が必要 |
| 保管 | ▶ | 倉庫保管・紛失リスク |
| トレーサビリティ | ▶ | 案件番号から手で辿る |
| 改善活動 | ▶ | 傾向把握まで時間差 |
デジタル化のアプローチは、いきなり全工程を一気にやる必要はありません。次の順で段階的に進めるのが現実的です。
第1段階: 重要管理項目だけタブレットで入力。測定値・判定・作業者・時刻を記録する
第2段階: 工番(案件番号)に検査記録を紐付け、案件単位でトレース可能にする
第3段階: 不良データを工程別・品目別に集計し、是正会議で活用する
第4段階: 検査データと作業実績・原価データを結合し、品質コストを案件別に把握する
特に第2段階の「工番への紐付け」が肝心です。検査記録が案件番号と結びついていれば、顧客からクレームが入った時に、その案件のどの工程で・誰が・いつ・どんな数値で検査したかを即座に呼び出せます。工番管理の考え方を品質管理にも応用するイメージです。
仕組みが定着しない3つの落とし穴
仕組みを作っても、定着しないケースには共通のパターンがあります。
①「現場が忙しいから後で記入する」が常態化する
作業の合間ではなく作業手順の一部として組み込むこと。タブレット入力なら30秒で済む設計にする。
②不良が出ても叱責だけで終わる
不良の発生は仕組み改善のチャンスです。作業者個人を責めるのではなく、「なぜその不良が発生したか」「どうすれば防げるか」を是正処置として残します。
③検査記録が経営に活用されない
記録は集計し、月次・週次で「不良率の推移」「品目別の不良コスト」を経営者と現場が共有する場を設けます。記録が経営判断に使われていることが分かれば、現場の記入精度も上がります。
不適合品削減の取り組みや品質クレームの再発防止と組み合わせて運用することで、品質管理が単なる「検査強化」から「組織の知恵を蓄積する仕組み」へと進化していきます。
Factory Advanceで検査記録と工番を一元管理する
クラウド型生産管理システム「Factory Advance」では、工番(案件番号)に対して作業実績・工程進捗・原価データを紐付けて管理できます。検査記録についても、案件単位で「いつ・どの工程で・誰が・どんな結果だったか」を残せる設計です。
特に個別受注・多品種少量生産の現場では、品質クレームが発生した際に「あの案件の検査履歴を出してほしい」と顧客から問い合わせが来ることが多くあります。紙のファイルから探す代わりに、工番から1クリックで検査記録を呼び出せる状態にしておくことで、顧客対応スピードと信頼性が高まります。
加えて、検査記録と作業実績・原価データが結合されていれば、「不良が多発している品目は、原価レポート上も赤字傾向にある」といった経営課題の可視化につながります。検査は単なる品質保証活動ではなく、利益構造を見える化する重要なデータ源です。
工程ごとの実績や検査記録を画面上でどう扱うかは工程管理機能のページにまとめています。 進捗をリアルタイムに把握する考え方は工程進捗の見える化とはもあわせてご覧ください。
検査記録のデジタル化を含めた品質管理の仕組み作りについて詳しく知りたい方は、Factory Advance公式サイトや製品紹介資料をご覧ください。
まとめ
工程内検査と自主検査は、完成検査だけでは止められない不良流出を未然に防ぐための両輪です。仕組み化のポイントは、(1)QC工程表で重要管理項目を絞り込む、(2)検査基準を誰が見ても同じ判定ができる状態に標準化する、(3)検査タイミングを作業手順の一部として明文化する、(4)記録を工番に紐付けてデジタル化する、(5)是正と再発防止のループを設計する、の5つです。
完成検査だけに依存していた工場が、工程内検査と自主検査を仕組みとして組み込めれば、手戻りコスト・廃棄ロス・納期遅延が減り、結果として案件別の利益率が改善します。品質管理は「コスト」ではなく「収益改善の起点」として位置づけ直すことが重要です。
参考文献
品質クレーム再発防止|製造業の是正処置と組織知化
「同じようなクレームが、忘れた頃にまた発生する」。中小製造業の品質会議で、こんな声を耳にすることは少なくありません。担当者が現場で対応し、不適合品を作り直し、顧客へ謝罪に行く。その場は収束しても、半年後、似た条件で似た不良が別の案件で再発する。原因究明のやり方と、得られた知見を組織に残す仕組みが整っていないと、クレーム対応は「個人の経験」で止まり、会社の財産になりません。本記事では、品質クレームの再発防止を「標準フロー」と「組織知化」の両面から整理します。
なぜ品質クレームは繰り返されるのか
中小製造業の現場でクレームが再発する理由は、担当者の能力不足ではなく、仕組みの欠如にあります。多くの工場では、クレーム発生時の対応に追われる一方で、その後の原因分析・是正処置・水平展開のプロセスが標準化されていません。
公正取引委員会・中小企業庁の調査では、製造業全体で価格転嫁が進まない要因として「労務費の転嫁率が中央値で30.0%」にとどまる一方、原材料費は80.0%まで進んでいることが報告されています。クレーム対応で生じる手戻り工数や追加加工費は、本来であれば収益を圧迫する大きな要因ですが、社内で吸収されてしまい価格にも反映されない構造になっています。「クレーム1件あたり、いくらの損失が出たか」を可視化できていない工場では、再発防止への投資判断もできません。
クレームが再発する典型的な4つの構造的要因
| 要因 | 現場で起きていること | 結果 |
|---|---|---|
| 原因究明が浅い | 「作業者の不注意」「確認漏れ」で結論 | 真因が特定できず同じ条件で再発 |
| 是正処置が個別最適 | 対象案件の担当者だけに口頭注意 | 他ラインや他案件に展開されない |
| 記録が残らない | 報告書を書いて終わり・倉庫保管 | 次回類似案件で参照されない |
| 損失額が見えない | 手戻り工数・追加材料費が原価に紛れる | 投資判断ができず改善が後回し |
是正処置の標準フロー:5ステップで進める原因究明
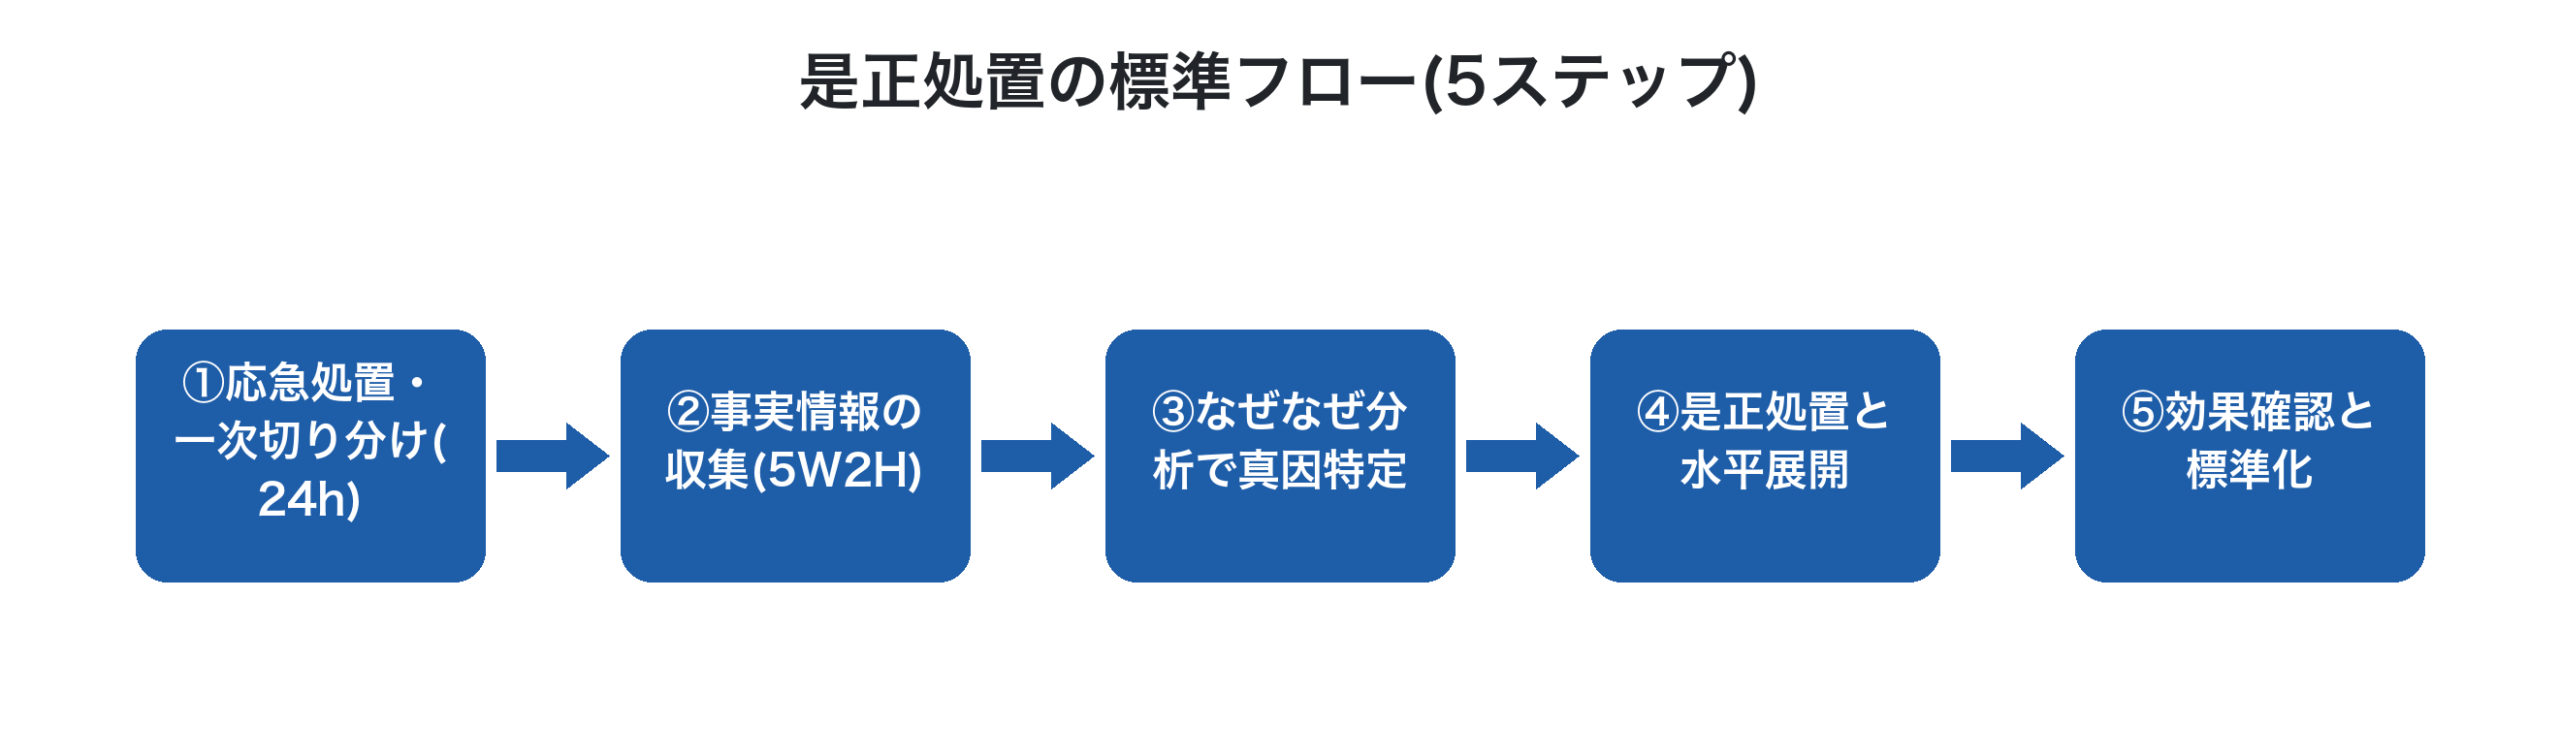
クレームを単発の事故で終わらせず、再発を防ぐためには、対応プロセスを5段階の標準フローに分けて運用することが効果的です。属人化したクレーム対応から、誰が担当しても一定の質を保てる仕組みに変えていきます。
ステップ1:応急処置と一次切り分け(発生〜24時間)
顧客への謝罪・代替品手配・出荷停止判断など、影響を最小化する初動対応です。同時に、いつ・どの工程で・どの工番で発生した不適合か、案件を特定します。ここで工番管理ができていないと、後の原因究明で「どの作業者が、どの材料ロットで作ったのか」を遡れず、調査が止まります。
ステップ2:事実情報の収集
5W2H(いつ・どこで・誰が・何を・なぜ・どのように・いくつ)を、担当者の感想を排して事実だけで記録します。顧客からの不適合報告書、現品(現物・写真)、製造記録、検査記録、作業日報を一箇所に集めます。
ステップ3:原因究明(なぜなぜ分析)
表層的な原因(例:「測定漏れ」)で止めず、「なぜ測定が漏れたのか」「なぜ気づけなかったのか」と最低5回掘り下げます。多くの場合、最終的に「教育の問題」「工程設計の問題」「QC工程表の問題」など、システムの問題に行き着きます。
ステップ4:是正処置と水平展開
真因が特定できたら、対象案件の修正だけでなく、同じ真因を持つ他の案件・他のラインへ予防処置を展開します。例えば「特定の図面記号の解釈を誤った」が真因なら、同じ記号を使う他の案件すべてに注意喚起を出す必要があります。水平展開を怠ると、半年後に別案件で再発する典型的なパターンに陥ります。
ステップ5:効果確認と標準化
是正後一定期間(3カ月程度)モニタリングし、再発がないことを確認します。再発しなければ、QC工程表・作業手順書・チェックリストに反映し、組織の標準として固定します。「個人の気づき」を「組織の仕組み」に変える最後の工程です。
QC工程表の整備自体が未着手の場合は、QC工程表とは|中小製造業のための作り方と記入サンプルも併せて参照してください。
クレーム情報を組織知に変える仕組み
是正処置のフローを回しても、得られた知見が個人のファイルや紙の報告書に留まっていては、組織の財産になりません。クレーム情報を組織知化する仕組みづくりが、再発防止の本丸です。
検索可能なデータベース化
過去のクレーム報告書を、PDFや紙ファイルではなく、検索可能なデータベースに格納します。「製品カテゴリ」「不適合内容」「真因」「是正処置」「再発の有無」をタグ付けし、新しい案件の見積・工程設計時に類似事例を即座に呼び出せるようにします。
個人経験ベースと組織知ベースの工場の比較
| 個人の経験で対応する工場 | 組織知として蓄積する工場 | |
|---|---|---|
| 報告書は紙で倉庫保管 | ▶ | クラウドで検索・参照可能 |
| 担当者退職で知見も消失 | ▶ | 全社員がアクセスできる資産 |
| 類似案件で同じ失敗を繰り返す | ▶ | 見積段階で過去事例を参照 |
| 原因分析は口頭・個別対応 | ▶ | 標準フォーマットで全件記録 |
| 教育は『見て覚えろ』 | ▶ | 実例ベースの教材として活用 |
工番と紐付けた情報管理
クレームを案件(工番)単位で管理することで、その案件にかかった材料費・労務費・追加工数・クレーム対応費が一元的に把握できます。「同じ顧客の同じ製品群で利益が出ていない」「特定の図面パターンで毎回トラブルが起きる」といったパターンが、データの蓄積から見えてきます。
工番単位で実績を残し続けると、次の見積で「過去にトラブルが起きやすかった条件」をリスクとして織り込めるようになります。見積精度の向上は、適切な値上げ交渉や受注の選別にもつながります。
月次レビューで経営判断につなげる
クレーム件数・損失額・是正完了率を月次でレビューし、経営層と現場で共有します。「件数が多い工程」「損失額が大きいクレーム類型」が見えれば、設備投資・教育投資・工程改善への資源配分を、勘ではなくデータで判断できます。
月次クレームレビューで見るべき指標例
| 指標 | 計算方法 | 見るポイント |
|---|---|---|
| クレーム発生件数 | 月間の不適合報告件数 | 前月比・前年同月比の傾向 |
| 1件あたり損失額 | (手戻り工数×賃率+追加材料費+代替輸送費)÷件数 | 金額ベースで投資判断 |
| 是正処置完了率 | 完了件数÷発生件数×100 | 対応のスピードと徹底度 |
| 再発率 | 類似真因の再発件数÷総件数 | 組織学習の効果測定 |
| 工程別発生件数 | 工程ごとの件数集計 | ボトルネック工程の特定 |
損失額の見える化が改善投資を動かす
クレーム再発防止に取り組む際、最後に立ちはだかるのが「対策費用の正当化」です。「教育に時間を割く」「治具を新調する」「検査工程を追加する」といった対策には、いずれもコストがかかります。一方で、放置した場合のクレーム損失額が見えていなければ、経営判断としてGOサインを出せません。
クレーム1件あたりの損失額を構成する要素は、手戻り工数(作業者の時間×賃率)、追加材料費、特急輸送費、顧客先での立会工数、検査強化に伴う一時的な工数増、信用毀損による将来の受注機会損失など、多岐にわたります。これらを工番単位で記録し、年間の累計損失を可視化すると、「年間500万円の損失を防ぐために、100万円の検査治具に投資する」といった意思決定が、根拠を持って下せるようになります。
特定の案件群で繰り返し赤字が出ている場合、原因がクレーム対応工数の積み上がりであることも珍しくありません。製品ポートフォリオ全体での収益性を見直すためには、製造業のABC分析で製品ポートフォリオを最適化も参考になります。
Factory Advanceが支える品質クレーム対応の見える化
紙の報告書とExcel管理だけでクレーム情報を組織知化するのは、現実的には難しいものです。案件ごとの実績データと品質情報が分断されていると、「どの案件でいくら損失が出たか」「過去に類似案件がなかったか」を即座に確認できません。
Factory Advanceは、個別受注生産型の中小製造業向けクラウド型生産管理システムです。工番単位で見積・実績・工程進捗・原価を一元管理できるため、クレームが発生した案件についても、材料ロット・作業者・実績工数を即座に呼び出して原因究明に活用できます。さらに、追加で発生した手戻り工数も実績として記録されるため、「クレーム1件あたりの真の損失額」が自動的に集計され、再発防止策への投資判断の根拠データになります。
「見積試算→実績登録→差異分析→改善」の収益向上サイクルにクレーム情報を組み込むことで、品質と収益が連動した経営判断が可能になります。詳しくはFactory Advance公式サイト、機能の詳細はシステム詳細ページをご覧ください。
まとめ
品質クレームの再発防止は、「個人の頑張り」ではなく「組織の仕組み」で取り組むべき経営課題です。是正処置の標準フロー(応急処置→事実収集→なぜなぜ分析→水平展開→効果確認)を回し、得られた知見を検索可能なデータベースとして蓄積する。そして月次レビューで損失額を可視化し、改善投資の判断につなげる。この一連のサイクルが回り始めると、クレームは「コスト」から「組織の学習機会」に変わります。
紙とExcelでの管理に限界を感じている場合は、案件単位でデータを一元化できる仕組みの導入が、品質と収益の両面で大きな転換点になります。
参考文献
QC工程表とは|中小製造業のための作り方と記入サンプル
「QC工程表を作りたいが、ネットで拾った雛形は項目が多すぎて挫折する」「ISO向けに作った表が現場で活きていない」「そもそもどこまで書けば品質を守れるのか分からない」。中小製造業でよく聞く悩みです。QC工程表は本来、図面の要求事項を工程の管理項目に翻訳し、誰が作っても同じ品質を出すための設計図。A4一枚に収まる軽量版から始めれば、多品種少量の現場でも回せます。本記事ではQC工程表の定義と8つの必須項目、フランジ部品の記入サンプル、作成5ステップ、工程能力との連携まで、中小製造業が実装できる粒度で解説します。
QC工程表とは何か
QC工程表(Quality Control 工程表)は、製品が原材料の受入から出荷されるまでに通る工程ごとに、「どの品質特性を、どの方法で、誰が、どのタイミングで管理するか」を一覧化した文書です。図面に書かれている公差や仕様を、現場の管理項目・検査方法・記録様式に翻訳することが本来の役割で、品質保証の設計図に相当します。
呼び方は会社によって揺れがあり、「QC工程表」「QC工程図」「管理工程図」「品質保証工程表」などが混在します。本記事では「工程フローと管理項目を一体で表したもの」を QC工程表 と呼びます。
似た文書にプロセスフロー(工程フロー図)がありますが、フロー図が「物の流れ」だけを描くのに対し、QC工程表は各工程で「品質を担保する手段」までセットで示す点が異なります。作業手順そのものを詳述するのは作業標準書の役割で、QC工程表は「どこで何を保証するか」の俯瞰図に徹します。
QC工程表が果たす3つの役割
QC工程表は単なる管理表ではありません。中小製造業の現場では次の3つの役割を兼ねます。
第一に、図面要求事項を工程管理項目に翻訳する役割です。図面の「φ42 h7」という表記を、「外径 φ42.00±0.025、旋盤工程で全数測定」のように現場が動ける言葉に置き換えます。
第二に、属人化を可視化する診断ツールとしての役割です。QC工程表を書き起こす過程で、「この寸法は誰がどうやって確認しているのか」を問い直すと、特定の熟練工しか判断できていない急所が必ず浮き上がります。
第三に、改善ループの土台としての役割です。自主検査の記録や不適合データを QC工程表 と照合すれば、「どの工程で何の不良が出やすいか」が見え、管理項目や頻度を機動的に改訂できます。
QC工程表がある現場とない現場の違い
| QC工程表なし | QC工程表あり | |
|---|---|---|
| 熟練工の頭の中に管理基準が散在 | ▶ | 現場が同じ基準で判断できる |
| 新人教育は背中を見て覚える | ▶ | 管理項目と頻度が文書で共有される |
| 不良の発生工程が特定できない | ▶ | 工程と管理項目が紐付き原因追跡しやすい |
| 検査員ごとに合否が揺れる | ▶ | 規格値と検査方法が一意に決まる |
| 改善ネタが個人記憶に依存 | ▶ | 工程ごとに記録が残り改善が続く |
QC工程表の必須項目8つ
中小製造業の軽量版 QC工程表 では、次の8項目を1行に並べれば必要十分です。これ以上増やすと現場の更新負荷が上がり、形骸化を招きます。
QC工程表の必須項目8つと記入時の要点
| 項目 | 意味 | 記入時の要点 |
|---|---|---|
| 1. 工程No | 受入から出荷までの順番 | 10, 20, 30…の飛び番号で改訂時の追加を容易に |
| 2. 工程名・使用設備 | 工程の名称と機械の固有番号 | L-15のように号機を特定し責任を明確化 |
| 3. 管理項目 | 保証すべき品質特性 | 寸法・外観・硬度・組成など図面要求に対応 |
| 4. 規格値 | 中心値と公差 | 図面公差そのまま。曖昧な『良好』表記を避ける |
| 5. 管理方法 | 検査の母集団のとり方 | 全数/抜取(n=○)/初物/中間/終物を明示 |
| 6. 頻度 | 検査のタイミング | ロット毎・1時間毎・段取り替え時など具体的に |
| 7. 計測器・治具 | 使用する測定器具 | ノギス・マイクロメータ・限度見本など型式まで |
| 8. 異常時処置 | 規格外発生時のアクション | 工具交換・治具点検・上長報告など具体動作 |
特に「異常時処置」の欄は、運用が始まってから空欄のまま放置されがちです。ここを埋めないと検査で外れ値を見つけても次の動作が止まり、結局検査自体が形骸化します。「工具交換 → 再加工 → 主任報告」のように動作を分解して書きます。
【サンプル】記入例で見るQC工程表
実際の記入イメージを掴むため、切削加工A社の「フランジ部品(材質 SS400、φ50丸棒から削り出し)」の QC工程表を6工程で示します。受入検査から出荷までを1枚にまとめた典型例です。
QC工程表 記入サンプル: フランジ部品(SS400)
| No | 工程・設備 | 管理項目 | 規格値 | 管理方法 | 頻度 | 計測器 | 異常時処置 |
|---|---|---|---|---|---|---|---|
| 10 | 受入検査 | 材料径・ミルシート | φ50±0.5 | 全数 | 入荷ロット毎 | ノギス | 受入拒否・購買へ連絡 |
| 20 | 旋盤/L-15 | 外径 | φ42.00±0.025 | 抜取 n=5/100 | 初物+1時間毎 | マイクロメータ | 工具交換・再加工 |
| 30 | フライス/F-3 | 4面寸法 | 80×80±0.05 | 初物+終物 | ロット毎 | ノギス | 治具点検・主任報告 |
| 40 | 穴あけ/D-2 | 穴径φ10・ピッチ | φ10+0.025/0 | 抜取 n=3/50 | 初物+ロット毎 | ピンゲージ | リーマ交換 |
| 50 | 最終検査 | 全寸法・外観 | 図面通り | 全数 | 全数 | 三次元・限度見本 | 不適合票発行 |
| 60 | 出荷 | 数量・梱包・表示 | 注文書通り | 全数 | 全数 | カウンタ・チェックリスト | 出荷停止・営業へ |
このサンプルから読み取れるポイントは3つあります。一つ目、工程Noを10飛びにすることで、後から「工程15: バリ取り」を挿入しても番号体系が崩れません。二つ目、管理方法を「全数」「抜取(n=5/100)」「初物+1時間毎」のように具体的に分けることで、検査負荷と品質リスクのバランスを工程ごとに調整しています。三つ目、最終工程の規格値を「図面通り」と書くのではなく、本来は寸法ごとに独立した行を作るほうが望ましく、ただし図面公差の量が多い場合は別紙(検査記録様式)に分離する運用も現実的です。
作成5ステップ
ゼロから QC工程表 を作るときは、次の5ステップで進めると挫折しません。最初から完璧を狙わず、雛形を1品目で完成させてから水平展開する方が定着します。
QC工程表の作成5ステップ
ステップ1は工程フローの描き出しです。受入から出荷までを実際の現場の流れに沿って書き出し、設備名と号機まで特定します。
ステップ2は図面要求事項の翻訳です。図面の寸法・公差・表面処理・組成などを拾い出し、それぞれをどの工程で保証するかを割り当てます。1つの要求事項を複数工程で守る場合は、最終責任工程を明示します。
ステップ3は管理方法と頻度の設計です。リスクが高く工程能力が不安定な特性は全数または高頻度抜取、安定している特性は初物+終物に絞る、といったメリハリを付けます。
ステップ4は計測器と記録様式の割付です。「ノギスで測る」ではなく「校正済みデジタルノギス(管理No.NG-03)で測り、検査記録票QF-12に記入する」のように紐付けまで決めます。
ステップ5は承認・周知です。技術責任者と品質責任者の署名欄を設け、改訂日と改訂理由を表頭に残します。現場掲示と作業指示書への添付で「使える状態」にして初めて運用開始です。
運用で失敗しやすい3パターン
QC工程表 は作って終わりにすると、半年で陳腐化します。中小製造業でよく見る失敗パターンを把握しておくと回避しやすくなります。
「作って終わり」現象は、ISO審査のために作成された QC工程表 が、その後一度も改訂されないまま現場の実態と乖離していくケースです。図面が改訂されたら QC工程表 も連動して改訂する仕組みを、設計変更フローに組み込みます。
検査項目を増やしすぎる罠は、「念のため」で管理項目を追加し続けた結果、現場が記録しきれず形骸化するパターンです。不良履歴と工程能力データを根拠に、効いていない検査項目は思い切って削除する判断が必要です。
改訂が滞る問題には、QC工程表 の表頭に「改訂履歴欄」を設け、月次品質会議で1品目ずつ見直す運用が有効です。改訂のトリガーを「クレーム発生時」「設計変更時」「工程能力低下時」「半期定期見直し」の4つに限定し、棚卸しを定型業務にします。
工程能力(Cp・Cpk)とQC工程表の連携
QC工程表 の真価は、データと連動させたときに発揮されます。中でも工程能力指数(Cp・Cpk)は、抜取検査結果から「この工程は規格値を安定して守れているか」を数値化する指標です。
Cp は規格幅をばらつき(6σ)で割った値、Cpk はそれに中心ずれを考慮した値で、一般に Cpk が 1.33 以上あれば工程能力が十分とされ、1.00 を下回ると工程内不良が出やすい状態と判断されます。
例えばサンプルの旋盤工程で、外径 φ42.00±0.025 の抜取データから標準偏差σ=0.012 が出たとすると、Cp = 0.050 ÷ (6×0.012) = 0.69 となり、明らかに能力不足です。この場合、QC工程表 の管理方法を「抜取 n=5/100」から「全数」に格上げし、刃物寿命を短くするか機械を更新するかの判断材料になります。
このように、QC工程表 は静的な書類ではなく、工程能力データを取り込んで管理方法を動的に切り替える起点として使うものです。
QC工程表のデジタル化と工番との連携
紙で運用していた QC工程表 をデジタル化すると、3つの利点が生まれます。
第一に、最新版の即時参照です。QRコードを作業指示書に印刷しておけば、現場のスマホやタブレットから最新版の QC工程表 を即座に呼び出せます。古い紙版が現場に残るリスクが消えます。
第二に、自主検査結果との一体管理です。QC工程表 で定めた管理項目を、そのままデジタルチェックリストに展開し、工番(案件番号)に紐付けて検査結果を保存します。後から「工番○○の20工程で何が起きたか」が即座に追えるようになります。
第三に、工程能力データの自動集計です。検査結果が工番別・工程別に蓄積されていれば、Cp・Cpkの計算や不良率の傾向分析を自動で出力できます。これがあれば月次の品質会議で「次に改訂すべき QC工程表 はどこか」を数字で議論できます。
工番に紐付ける運用の詳細は、製造業の手戻り対策|追加請求を漏らさない記録術 と 作業指示書 作成 効率化アプリで現場の生産性を上げる方法 でも触れています。
Factory Advanceで品質と原価を同時に見える化する
クラウド型生産管理システム「Factory Advance」は、個別受注生産型の中小製造業向けに、工番単位で売上・原価・工程進捗・品質記録を一元管理する仕組みです。QC工程表 を運用する上では、次のような形で活用できます。
工番ごとに作業実績(誰が・いつ・どの工程を・何時間)を記録し、その横に自主検査結果と不適合データを紐付けて保存できます。QRコード作業指示書から QC工程表 と作業標準書の最新版を呼び出せるため、現場の参照ミスが減ります。さらに案件別に「予定工数 vs 実績工数」を可視化することで、品質トラブルで膨らんだ工数が見積に対してどれだけ利益を侵食したかが数字で見え、見積レートへのフィードバックも可能になります。
QC工程表や図面を版数つきで管理する機能は図面管理機能のページにまとめています。 図面を案件に紐付けて一元管理する考え方は図面管理システムとは何かを整理した記事、図番の付け方と版数の判断は図番とは何かを整理した記事で扱っています。
紙とExcelで分断していた品質記録と原価記録を、工番という共通の軸で結合することで、品質改善が利益にどう効いたかが数字で語れるようになります。詳細は Factory Advance 公式サイト と システム詳細ページ をご覧ください。
QC工程表 と作業標準書・自主検査を一体で設計する3点セットの考え方は、製造業の品質管理 仕組み作り|中小工場で回せる3点セット で全体像を整理しています。データ活用の進め方として、不適合の見える化は 不適合品削減|中小製造業の損失を見える化 も参考にしてください。
まとめ:A4一枚から始めて、月次で育てる
QC工程表 は中小製造業の品質保証の設計図であり、図面要求事項を工程管理項目に翻訳する翻訳器です。最初から完璧な体系を目指す必要はなく、A4一枚に8項目を埋めた軽量版から始めて、月次レビューで育てていく方が現場に定着します。
要点を再掲します。
- QC工程表 は「どこで何を保証するか」を一覧化した品質の設計図
- 必須項目は工程No・設備・管理項目・規格値・管理方法・頻度・計測器・異常時処置の8つ
- 重点1品目で雛形を完成させ、水平展開する順序が現実的
- 工程能力(Cp・Cpk)と組み合わせて管理方法を動的に改訂する
- 工番と紐付けてデジタル化すれば、品質と原価を同じ軸で語れる
QC工程表 を「監査向けの書類」ではなく「現場と経営をつなぐ運用ツール」として位置付けたとき、品質管理は初めて利益体質に直結する仕組みとして回り始めます。
参考文献
- 2025年版ものづくり白書(経済産業省)
- 中小規模製造業者の製造分野におけるデジタルトランスフォーメーション(DX)推進のためのガイド 製造分野DX推進ステップ例(IPA 独立行政法人 情報処理推進機構)
- ものづくりデータ活用サポートブック Ver.1.0(2026年3月)
不適合品削減|中小製造業の損失を見える化
「不良はゼロにしたい。でも何から手をつければいいかわからない」。多品種少量・個別受注の現場では、こうした声をよく聞きます。不適合品は単なる材料ロスではなく、再作業の人件費・納期遅延・信用低下という形で会社の利益を確実に削っています。本記事では、中小製造業が不適合品削減に取り組むための3つの軸。損失コストの可視化、なぜなぜ分析による発生工程の特定、再発防止策の標準化を、実務に落とし込める粒度で解説します。
不適合品が中小製造業の利益を蝕む構造
不適合品が発生したとき、現場では「材料をもう一本出して作り直す」「夜間残業で間に合わせる」といった対応が日常的に行われます。一見すると現場の頑張りで吸収できているように見えますが、これらの対応はすべて会社のスループット(売上 − 材料費・外注費)を直接削っています。
中小機構の「中小企業景況調査」では、中小製造業の採算(経常利益)が複数四半期にわたりマイナス幅を拡大している局面があると報告されています。原材料・エネルギー・人件費が高騰する中、不適合品による損失は「気づかないうちに利益を吸い取る穴」となりやすい領域です。
不適合品1件あたりに発生する隠れコストの内訳
| コスト項目 | 内容 | 見落とされがちなポイント |
|---|---|---|
| 材料費・外注費 | 再投入分の原材料・外注加工費 | 原価管理上は把握されやすい |
| 再作業の労務費 | やり直し工数 × アワーレート | 本来別案件に投入できた時間の機会損失 |
| 設備占有費 | 再加工で機械を再度使用する時間 | ボトルネック工程では他案件を遅延させる |
| 納期遅延対応費 | 残業・特急便・社内応援工数 | 案件横断で発生し見えにくい |
| 顧客対応費 | 報告書作成・原因説明・是正処置 | 管理職の時間が消費される |
| 信用低下 | 次回受注機会の逸失 | 金額換算されず放置されやすい |
「材料費だけで考えれば1,000円の損失」のように見えていた不適合が、再作業の労務費・設備占有・納期遅延対応まで含めると、1件あたり数万円〜十数万円の損失になっていることは珍しくありません。まず、この「本当の損失額」を把握することが、不適合品削減の出発点になります。
ステップ1: 不適合コストの可視化で改善優先度を決める
不適合品の削減を「全件ゼロを目指す」と掲げてしまうと、現場は疲弊し、改善活動も続きません。重要なのは、損失金額の大きいものから優先的に手を打つという考え方です。これは品質改善においても、案件単位ではなく会社全体の付加価値を最大化する視点と一致します。
1-1. 不適合品データを「金額」で記録する
多くの中小製造業では、不適合品の記録が「件数」や「不良率(%)」止まりになっています。しかし、件数が多くても損失金額が小さい不適合(例: 軽微な表面キズで再研磨5分)と、件数は少ないが損失が大きい不適合(例: 最終工程での寸法不良で全工程やり直し)を同列に扱うと、優先度を間違えます。
記録すべき項目は次の通りです。
不適合品記録に最低限必要なデータ項目
| 項目 | 目的 | 入力例 |
|---|---|---|
| 案件番号(工番) | どの案件で発生したか紐付ける | 2026-A-0231 |
| 発見工程 | どこで気づいたか | 最終検査 |
| 発生工程(推定) | どこで作り込まれたか | マシニング3号機・荒加工 |
| 不適合内容 | 現象を具体的に | 穴位置が図面より0.3mmずれ |
| 処置区分 | 手直し / 再製作 / 特採 | 再製作 |
| 再作業工数 | 実工数を分単位で | 120分 |
| 損失金額(概算) | 材料+労務+設備+外注 | 48,000円 |
「損失金額」を算出するには、自社のアワーレート(人・機械)が必要です。アワーレートは「年間の労務費(または設備費) ÷ 年間稼働時間 × 稼働率」で計算します。詳しい算出方法は製造原価とは?内訳・計算方法・含まれるものを小規模製造業向けに解説や設備費チャージレートの計算方法を参照してください。
1-2. パレート図で「上位2割の不適合」を特定する
3か月分のデータが溜まったら、不適合の種類別に損失金額を集計し、大きい順に並べます。経験的に、上位2〜3種類の不適合で全体の7〜8割の損失を占めているケースがほとんどです。
件数ベースと金額ベースで優先度が逆転する例
| 件数で見た優先度 | 損失金額で見た優先度 | |
|---|---|---|
| 軽微なバリ残り: 月20件 | ▶ | 寸法不良(最終工程): 月3件 / 損失45万円 |
| 端面の小キズ: 月15件 | ▶ | 材料取り違え: 月2件 / 損失28万円 |
| 寸法不良: 月3件 | ▶ | バリ残り: 月20件 / 損失8万円 |
| 材料取り違え: 月2件 | ▶ | 端面小キズ: 月15件 / 損失6万円 |
件数だけ見ていると「バリ残りをまず減らそう」となりがちですが、損失金額で見れば「寸法不良の再発防止」が最優先という判断になります。データに基づく優先順位付けが、限られた改善リソースを最大限活かす鍵です。
ステップ2: なぜなぜ分析で発生工程を特定する
優先課題が決まったら、次は原因の深掘りです。多くの現場では「作業者の確認不足」「注意喚起する」で終わってしまい、同じ不適合が繰り返されます。これを断ち切るのが、トヨタ生産方式由来の「なぜなぜ分析」です。
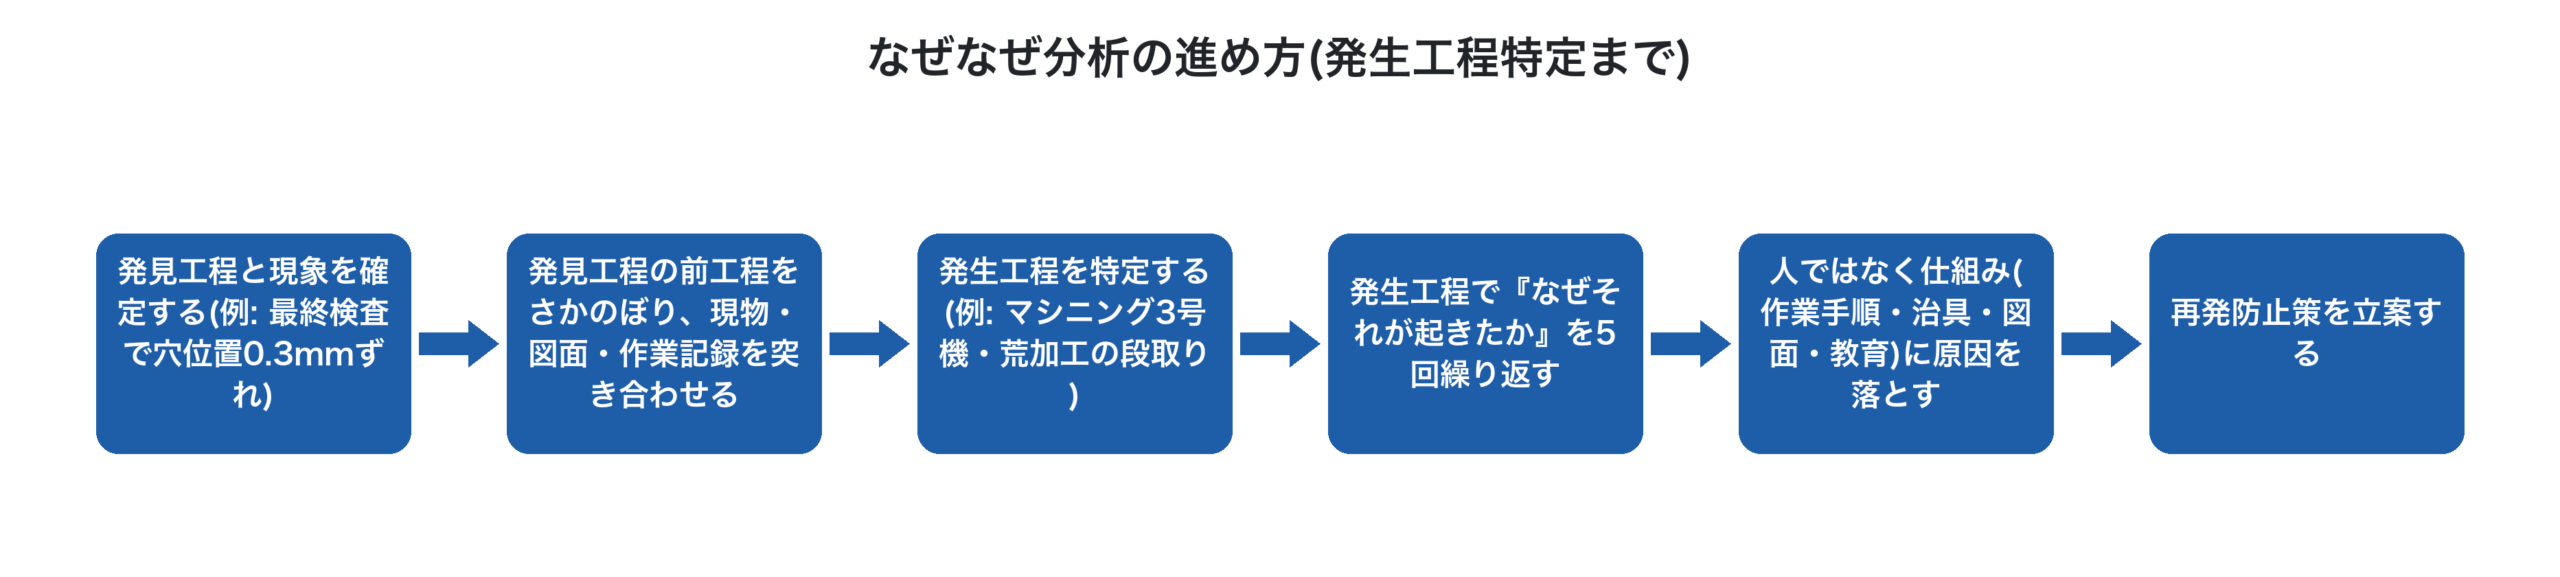
2-1. 「発見工程」と「発生工程」を分けて考える
不適合は「発見された工程」と「実際に作り込まれた工程」がずれていることが大半です。最終検査で発見された寸法不良は、実は2工程前のマシニング加工で発生していた、というケースを丁寧に切り分けます。
2-2. 「人の注意不足」で止めないルール
なぜなぜ分析で頻発する失敗は、「作業者Aさんが注意不足だった」で結論を出してしまうことです。仮にそれが事実だとしても、対策は「Aさんに注意する」「朝礼で周知する」となり、人が替われば同じことが再発します。
中小製造業の現場で機能しやすいのは、「次にBさんがやっても同じミスをしないか?」と問い直すルールです。答えがNoならば、原因はまだ「人」に留まっており、仕組みまで掘り下げられていません。具体的には、4M(人・機械・材料・方法)のどれに対策を打てば再発を防げるかという視点で深掘りします。
4M視点で見るなぜなぜ分析の対策候補
| 4M | 対策の方向性 | 具体例 |
|---|---|---|
| Man(人) | 教育・スキルマップ | 段取り作業の手順書化と認定制 |
| Machine(機械) | 治具・センサー・ポカヨケ | ワーク誤セット検知治具の設置 |
| Material(材料) | 識別・置き場の標準化 | 材料ロット番号のQRコード化 |
| Method(方法) | 作業手順・図面・チェックリスト | 段取り後の初品全数寸法測定の明文化 |
経験的に、人への対策(教育・注意喚起)だけで終わった改善は半年以内に再発します。治具やチェック手順といった「次の人が同じことをしても気づける仕組み」に落とせるかが、効果の持続性を分けます。
ステップ3: 再発防止策の標準化とデータ蓄積
なぜなぜ分析で対策案が出ても、現場に定着しなければ意味がありません。再発防止策を「標準作業」に組み込み、後戻りしない仕組みを作ります。
3-1. 作業指示書・チェックリストへの反映
対策が決まったら、対象工程の作業指示書・段取り手順書・チェックリストに必ず反映します。紙の手順書を都度差し替えるのは運用負荷が高いため、データで管理し、案件ごとに最新版を呼び出せる状態にしておくのが理想です。
作業指示書の電子化と工番との紐付けについては、作業指示書を効率化するアプリで詳しく扱っています。
3-2. 改善効果を「金額」で追う
改善した不適合項目について、その後3〜6か月間の発生件数と損失金額を追跡します。「対策後3か月で寸法不良の損失額が月45万円→月8万円に減少」のように、金額で効果を示すことで、現場のモチベーションと経営層の理解が両立します。
不適合品削減サイクルの3か月運用例
| タイミング | 実施事項 | アウトプット |
|---|---|---|
| 毎日 | 不適合発生時にデータ入力(工番・現象・工数) | 不適合記録の蓄積 |
| 週次 | 週次レビュー(現場リーダー)で対応漏れ確認 | 短期是正の徹底 |
| 月次 | 損失金額のパレート集計、上位3項目を選定 | 今月の改善テーマ |
| 月次 | なぜなぜ分析・4M対策の立案 | 改善計画書 |
| 月次 | 標準作業・チェックリストへの反映 | 更新された手順書 |
| 3か月 | 対策後の損失金額推移をレビュー | 効果検証レポート |
このサイクルを回すには、不適合データが「案件(工番)単位」で記録され、誰でも集計できる形になっていることが前提です。Excelの個別ファイルや紙の不適合報告書のままでは、月次集計のたびに担当者が数時間かけて手作業で転記することになり、続きません。
Factory Advanceで不適合コストを案件別に可視化する
クラウド型生産管理システム「Factory Advance」は、個別受注生産型の中小製造業向けに、案件(工番)単位での進捗・実績・原価を一元管理する仕組みを提供します。不適合品削減の文脈では、次の点で改善サイクルを支えます。
- 案件別の実績工数記録: 作業者がスマホやタブレットで作業開始・終了を打刻することで、再作業に要した工数が案件に紐付いて自動集計されます。
- 不適合発生時の損失額の見える化: アワーレート(人・機械)を事前に登録しておくことで、再作業工数が即座に金額換算され、案件別の利益への影響が把握できます。
- 見積実績の差異分析: 「見積より工数が大幅に増えた案件」を自動抽出することで、不適合が利益を圧迫している案件をデータで特定できます。
- 作業指示書の電子配信: 改善で更新された手順・チェックリストを案件ごとに最新版で配信でき、現場での標準化が定着します。
「見積試算 → 実績登録 → 差異分析 → 改善 → レート再計算」というサイクルを回すことで、不適合品削減が単なる品質活動ではなく、案件別収益を改善する経営活動として位置付けられます。製品の詳細はFactory Advance公式サイト、機能の詳細はシステム概要資料をご覧ください。
まとめ
中小製造業の不適合品削減で押さえるべきポイントは次の3つです。
- 不適合の損失を「金額」で記録する: 件数や不良率ではなく、再作業の労務費・設備費・納期対応費まで含めた金額で把握する。パレートで上位2〜3項目に絞り込む。
- 発見工程と発生工程を分けて、なぜなぜ分析を4Mで深掘りする: 「人の注意不足」で止めず、治具・手順・チェックリストといった仕組みに落とす。
- 対策を標準作業に反映し、3か月単位で金額の推移を追う: 改善効果が金額で見えることで、現場と経営が同じ言葉で語れるようになる。
不適合品の削減は、品質の話であると同時に、利益の話です。データを案件別に蓄積できる仕組みを整え、損失金額の大きいところから着実に潰していくことが、中小製造業が持続的に利益体質を作るための現実的な道筋となります。なお、補助金や法令の最新情報は2026年時点のものを記載していますので、活用検討時には必ず最新情報をご確認ください。
参考文献
製造業 品質管理 仕組み作り|中小工場の3点セット
「ベテランが辞めたら品質が一気に落ちた」「同じ不良が何度も繰り返される」「クレーム対応に追われて改善まで手が回らない」。中小製造業の現場でよく聞く悩みです。多品種少量・個別受注の工場では、量産ラインのような重厚な品質管理体制を持ち込んでも回りません。必要なのは、現場の負担を増やさずに品質を「作り込む」軽量な仕組みです。本記事では、QC工程表・作業標準化・自主検査の3点セットで構成する品質管理の仕組み作りを、中小製造業が実装できる粒度で解説します。
中小製造業の品質管理が回らない3つの理由
品質トラブルが減らない工場には、共通する構造的な弱点があります。まずは自社がどこに該当するかを確認することから始めます。
属人化:作り方が頭の中にしかない
熟練工の経験と勘で品質が支えられている状態です。本人が休めば段取りが変わり、退職すれば品質が一段下がる。図面と現物の橋渡しを「分かっている人」一人に依存しており、若手は背中を見て覚えるしかありません。
検査頼み:後工程で不良を見つけて手戻り
「最終検査で見つければいい」という発想で工程を組むと、不良が発生してから気づくまでのタイムラグが大きくなります。仕掛品の中に不良が紛れ込み、後工程の作業も一緒に無駄になるため、社内コストが膨張します。
記録なし:同じ不良が繰り返される
不具合が起きてもその場の対処で終わり、原因と対策が記録に残らないケースです。半年後に同じ顧客から同じクレームが来ても、前回どう対応したかが分からない。改善のサイクルが回らず、品質コストが累積していきます。
中小製造業に多い品質管理の課題と発生コスト
| 症状 | 発生する損失 | 本質的な原因 |
|---|---|---|
| 最終検査で不良発見 | 手戻り工数+材料ロス | 工程内で品質が作り込めていない |
| 同じクレームが再発 | 信用低下+対応工数 | 再発防止策が記録されない |
| ベテラン依存 | 離職時の品質低下 | 判断基準が文書化されていない |
| 検査基準が曖昧 | 検査員ごとの判定ばらつき | 合否基準が共有されていない |
公的な調査でも、中小製造業の課題として「経営と現場の乖離」「データが部分最適に留まる」ことが指摘されています(出典: 「ものづくりデータ活用サポートブック」Ver.1.0)。品質管理の仕組み作りは、現場で取った記録を経営判断につなげる仕掛けでもあります。
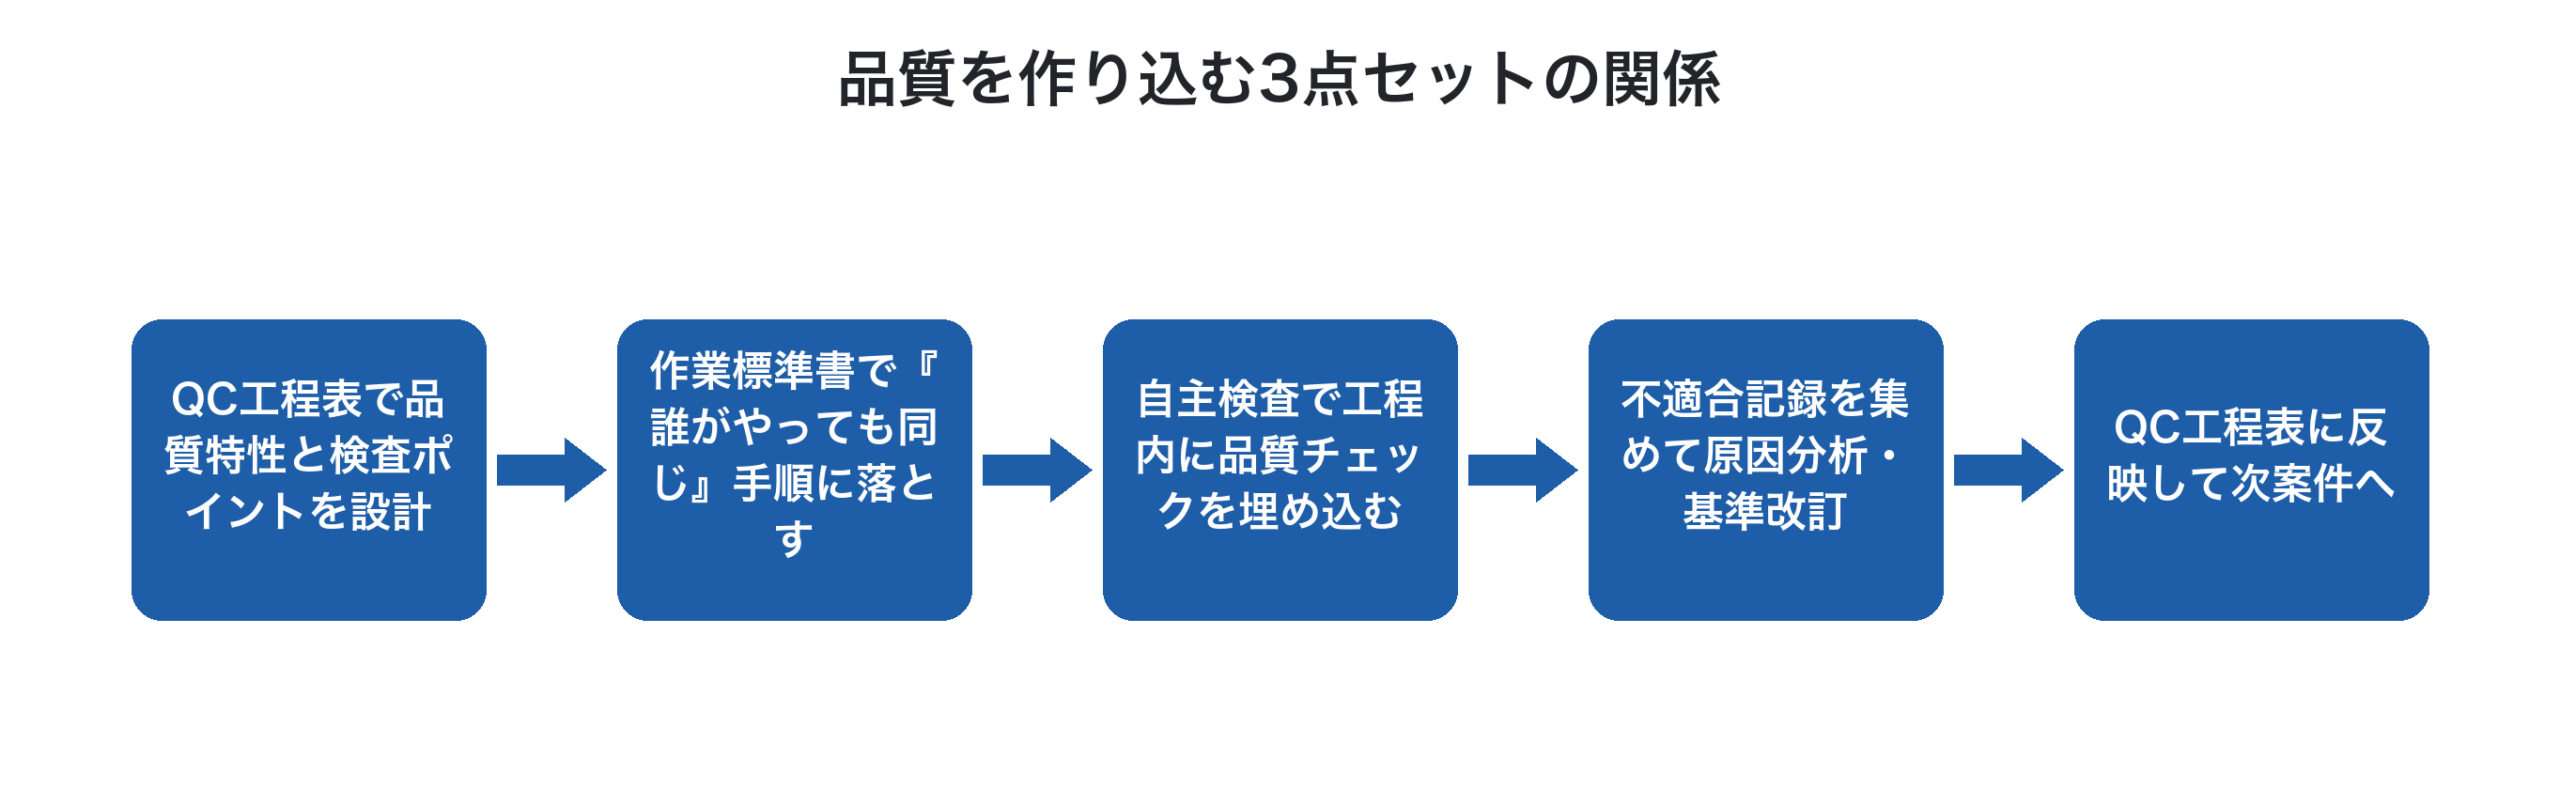
品質管理の仕組み作りを支える3点セット
中小製造業で実際に回せる品質管理の仕組みは、次の3要素を揃えることで成立します。重厚なISO文書体系を一気に作る必要はありません。むしろ最初は薄く、運用しながら厚くしていく方針が現実的です。
QC工程表:どこで何を保証するかの設計図
QC工程表(Quality Control 工程表)は、製品が完成するまでの各工程で「どの品質特性を、どの方法で、誰が、どのタイミングで管理するか」を一覧化したものです。図面の要求事項を工程の管理項目に翻訳する役割を担います。
中小製造業の場合、A4一枚に収まる軽量版で十分です。盛り込むべき項目は次の通り。
- 工程名と使用設備
- 管理項目(寸法・外観・硬度など)と規格値
- 管理方法(全数/抜取/初物/中間)と頻度
- 使用する計測器
- 異常時の処置と報告先
QC工程表を作る過程そのものが、属人化を可視化する作業になります。「この寸法は誰がどうやって確認しているのか」を問い直すと、特定の熟練工しか判断できていない箇所が浮かび上がります。
作業標準書:手順とコツを共有する
QC工程表が「何を管理するか」の設計図なら、作業標準書は「どうやって作るか」の手順書です。中小製造業では分厚いマニュアルより、写真や図を多用した1〜2ページの実用的な標準書が効果的です。
書くべき要素を絞ると次のようになります。
- 段取り(治具・刃物・プログラム番号)
- 加工条件(回転数・送り・切込み)
- 急所(ここで失敗しやすいポイント)
- 仕上がり目安(写真や限度見本)
- 自主検査項目とタイミング
「急所」の項目こそが熟練工のノウハウを継承する核心部分です。「この材料は朝一は冷えているから0.02mm多めに削る」といった現場の知恵を、文書として残します。
自主検査:工程内で品質を作り込む
自主検査は、作業者自身が自分の工程の出来栄えを確認する仕組みです。最終検査に頼らず、不良を作った工程で食い止めるという考え方が基盤にあります。
実装のポイントは3つ。第一に、初物検査・中間検査・終了時検査の3タイミングで分けて運用します。第二に、合否判定が一目で分かる限度見本や数値基準を現場に置きます。第三に、検査結果を必ず記録に残し、後から振り返れるようにします。
後工程検査 vs 自主検査の違い
| 最終検査頼みの運用 | 自主検査を組み込んだ運用 | |
|---|---|---|
| 不良発見が遅れ手戻りが大きい | ▶ | 工程内で不良を検出し損失を最小化 |
| 作業者は『作るだけ』の意識 | ▶ | 作業者が品質責任を持つ |
| 検査員の負荷が集中 | ▶ | 検査負荷が工程に分散 |
| 原因が後追いになりがち | ▶ | 発生工程で原因を特定しやすい |
| 不良の記録が個別案件で終わる | ▶ | 工程ごとに不良傾向が蓄積される |
軽量化された仕組み設計の5ステップ
3点セットを一気に作ろうとすると挫折します。中小製造業が現実的に着手できる順番を、5ステップに分けて示します。
ステップ1:過去のクレーム・不良データを棚卸しする
直近1〜2年のクレーム・社内不良・手直し記録を集めます。発生件数の多い不良、損失金額の大きい不良、繰り返している不良の3つの軸で並び替えると、優先して対策すべき品目・工程が見えてきます。完璧なデータでなくても、紙の不良票や納入後のクレームメールを集めるだけで傾向は掴めます。
ステップ2:重点品目から QC工程表を1枚作る
棚卸しで浮かんだ重点品目を1つ選び、その製品のQC工程表を作ります。最初から全製品を網羅する必要はありません。1品目で雛形を作り、運用しながら他品目に展開する方が定着します。
ステップ3:急所工程の作業標準書を整える
QC工程表で「ここが効く」と特定した急所工程について、作業標準書を作ります。文章だけで書こうとせず、現場でスマホで撮った写真や動画を貼り付けるだけでも価値があります。完璧を求めず、まず一次版を出して現場で叩く方が早く完成します。
ステップ4:自主検査の記録を実績データと紐づける
自主検査の結果を、案件番号(工番)と紐づけて記録します。紙のチェックシートでも構いませんが、後で集計したいなら最初からデジタル入力にした方が手間が減ります。工程管理システム上で工番ごとに検査結果を残せば、「どの工程で何の不良が出やすいか」が自動的に集計されます。
ステップ5:月次で振り返り、QC工程表を改訂する
月に一度、不良データと自主検査記録を見直す場を設けます。新たに繰り返している不良があればQC工程表に管理項目を追加し、検査が形骸化している項目は廃止します。この改訂ループこそが「仕組みが生きている」状態です。
5ステップの導入スケジュール例(従業員20名規模)
| 時期 | 実施内容 | 完成物 |
|---|---|---|
| 1ヶ月目 | クレーム・不良データ棚卸し | 重点品目リスト |
| 2ヶ月目 | 重点1品目のQC工程表作成 | QC工程表 v1 |
| 3〜4ヶ月目 | 急所工程の作業標準書作成 | 標準書 3〜5枚 |
| 4〜6ヶ月目 | 自主検査チェックシート運用開始 | 工番別検査記録 |
| 6ヶ月目以降 | 月次レビューと改訂 | 改訂版QC工程表 |
品質を「コスト」から「利益」に変える視点
品質管理を「やらされるコスト」と捉えると、現場の負担感ばかりが強調されます。仕組み作りを成功させるには、品質改善が会社全体の利益にどう効くかを経営者と現場で共有することが重要です。
不良1件が発生したときの損失は、材料費だけではありません。再加工に充てた時間は他の案件にも回せたはずの時間であり、その間に得られたはずの付加価値も失っています。スループット(売上−材料費−外注費)の視点で見ると、不良削減は売上拡大と同等の効果を持ちます。
特に多品種少量・個別受注の工場では、案件単位で「予定工数 vs 実績工数」「見積品質コスト vs 実際の手直し工数」を比較できる状態を作ると、品質改善の経済効果が見えるようになります。記録された自主検査データと工数実績を組み合わせれば、「不良が起きやすい工程=利益を圧迫している工程」として可視化できます。
このあたりの考え方は、製造業の手戻り対策|追加請求を漏らさない記録術 や 製造業の利益漏洩を防ぐ方法|現場で起きる隠れ損失を工番管理で見える化する でも詳しく扱っています。
Factory Advanceで品質と収益を同時に見える化する
クラウド型生産管理システム「Factory Advance」は、個別受注生産型の中小製造業向けに、案件(工番)単位で売上・原価・工程進捗を一元管理するための仕組みです。品質管理の3点セットを運用する上では、次のような形で活用できます。
- 工番ごとに作業実績(誰が・いつ・どの工程を・何時間)を記録し、自主検査結果と紐づけて保存
- QRコード作業指示書で標準書や図面を現場端末から呼び出し、最新版を常に参照
- 案件別に「予定工数 vs 実績工数」を可視化し、手戻り工数が発生した案件を即座に特定
- 不適合データを集計し、工程別・製品別の不良傾向を分析
紙とExcelで分散していた品質記録と原価記録を、案件という共通の軸で結合することで、「品質改善が利益にどう効いたか」が数字で語れるようになります。
導入や仕組み作りの詳細については、Factory Advance 公式サイト と システム詳細ページ をご覧ください。
まとめ:小さく始めて、月次で育てる
中小製造業の品質管理 仕組み作りは、QC工程表・作業標準書・自主検査の3点セットを軽量に組み合わせることで実装できます。最初から完璧なISO体系を目指すのではなく、重点品目1つから始めて、月次のレビューで育てていく方が現場に定着します。
ポイントを再掲します。
- QC工程表で「どこで何を保証するか」を設計する
- 作業標準書で熟練工の急所ノウハウを文書化する
- 自主検査を工程内に埋め込み、最終検査頼みから脱却する
- 自主検査記録は工番と紐づけ、原価データと一緒に分析する
- 月次レビューで仕組みを改訂し続ける
品質管理を「現場のコスト」ではなく「会社全体の利益を守る仕組み」として位置づけたとき、3点セットは初めて生きた仕組みとして回り始めます。
参考文献
- 2025年版ものづくり白書(経済産業省)
- 中小規模製造業者の製造分野におけるDX推進のためのガイド(IPA)
- ものづくりデータ活用サポートブック Ver.1.0(2026年3月)