
不適合品削減|中小製造業の損失を見える化
「不良はゼロにしたい。でも何から手をつければいいかわからない」。多品種少量・個別受注の現場では、こうした声をよく聞きます。不適合品は単なる材料ロスではなく、再作業の人件費・納期遅延・信用低下という形で会社の利益を確実に削っています。本記事では、中小製造業が不適合品削減に取り組むための3つの軸。損失コストの可視化、なぜなぜ分析による発生工程の特定、再発防止策の標準化を、実務に落とし込める粒度で解説します。
不適合品が中小製造業の利益を蝕む構造
不適合品が発生したとき、現場では「材料をもう一本出して作り直す」「夜間残業で間に合わせる」といった対応が日常的に行われます。一見すると現場の頑張りで吸収できているように見えますが、これらの対応はすべて会社のスループット(売上 − 材料費・外注費)を直接削っています。
中小機構の「中小企業景況調査」では、中小製造業の採算(経常利益)が複数四半期にわたりマイナス幅を拡大している局面があると報告されています。原材料・エネルギー・人件費が高騰する中、不適合品による損失は「気づかないうちに利益を吸い取る穴」となりやすい領域です。
不適合品1件あたりに発生する隠れコストの内訳
| コスト項目 | 内容 | 見落とされがちなポイント |
|---|---|---|
| 材料費・外注費 | 再投入分の原材料・外注加工費 | 原価管理上は把握されやすい |
| 再作業の労務費 | やり直し工数 × アワーレート | 本来別案件に投入できた時間の機会損失 |
| 設備占有費 | 再加工で機械を再度使用する時間 | ボトルネック工程では他案件を遅延させる |
| 納期遅延対応費 | 残業・特急便・社内応援工数 | 案件横断で発生し見えにくい |
| 顧客対応費 | 報告書作成・原因説明・是正処置 | 管理職の時間が消費される |
| 信用低下 | 次回受注機会の逸失 | 金額換算されず放置されやすい |
「材料費だけで考えれば1,000円の損失」のように見えていた不適合が、再作業の労務費・設備占有・納期遅延対応まで含めると、1件あたり数万円〜十数万円の損失になっていることは珍しくありません。まず、この「本当の損失額」を把握することが、不適合品削減の出発点になります。
ステップ1: 不適合コストの可視化で改善優先度を決める
不適合品の削減を「全件ゼロを目指す」と掲げてしまうと、現場は疲弊し、改善活動も続きません。重要なのは、損失金額の大きいものから優先的に手を打つという考え方です。これは品質改善においても、案件単位ではなく会社全体の付加価値を最大化する視点と一致します。
1-1. 不適合品データを「金額」で記録する
多くの中小製造業では、不適合品の記録が「件数」や「不良率(%)」止まりになっています。しかし、件数が多くても損失金額が小さい不適合(例: 軽微な表面キズで再研磨5分)と、件数は少ないが損失が大きい不適合(例: 最終工程での寸法不良で全工程やり直し)を同列に扱うと、優先度を間違えます。
記録すべき項目は次の通りです。
不適合品記録に最低限必要なデータ項目
| 項目 | 目的 | 入力例 |
|---|---|---|
| 案件番号(工番) | どの案件で発生したか紐付ける | 2026-A-0231 |
| 発見工程 | どこで気づいたか | 最終検査 |
| 発生工程(推定) | どこで作り込まれたか | マシニング3号機・荒加工 |
| 不適合内容 | 現象を具体的に | 穴位置が図面より0.3mmずれ |
| 処置区分 | 手直し / 再製作 / 特採 | 再製作 |
| 再作業工数 | 実工数を分単位で | 120分 |
| 損失金額(概算) | 材料+労務+設備+外注 | 48,000円 |
「損失金額」を算出するには、自社のアワーレート(人・機械)が必要です。アワーレートは「年間の労務費(または設備費) ÷ 年間稼働時間 × 稼働率」で計算します。詳しい算出方法は製造原価とは?内訳・計算方法・含まれるものを小規模製造業向けに解説や設備費チャージレートの計算方法を参照してください。
1-2. パレート図で「上位2割の不適合」を特定する
3か月分のデータが溜まったら、不適合の種類別に損失金額を集計し、大きい順に並べます。経験的に、上位2〜3種類の不適合で全体の7〜8割の損失を占めているケースがほとんどです。
件数ベースと金額ベースで優先度が逆転する例
| 件数で見た優先度 | 損失金額で見た優先度 | |
|---|---|---|
| 軽微なバリ残り: 月20件 | ▶ | 寸法不良(最終工程): 月3件 / 損失45万円 |
| 端面の小キズ: 月15件 | ▶ | 材料取り違え: 月2件 / 損失28万円 |
| 寸法不良: 月3件 | ▶ | バリ残り: 月20件 / 損失8万円 |
| 材料取り違え: 月2件 | ▶ | 端面小キズ: 月15件 / 損失6万円 |
件数だけ見ていると「バリ残りをまず減らそう」となりがちですが、損失金額で見れば「寸法不良の再発防止」が最優先という判断になります。データに基づく優先順位付けが、限られた改善リソースを最大限活かす鍵です。
ステップ2: なぜなぜ分析で発生工程を特定する
優先課題が決まったら、次は原因の深掘りです。多くの現場では「作業者の確認不足」「注意喚起する」で終わってしまい、同じ不適合が繰り返されます。これを断ち切るのが、トヨタ生産方式由来の「なぜなぜ分析」です。
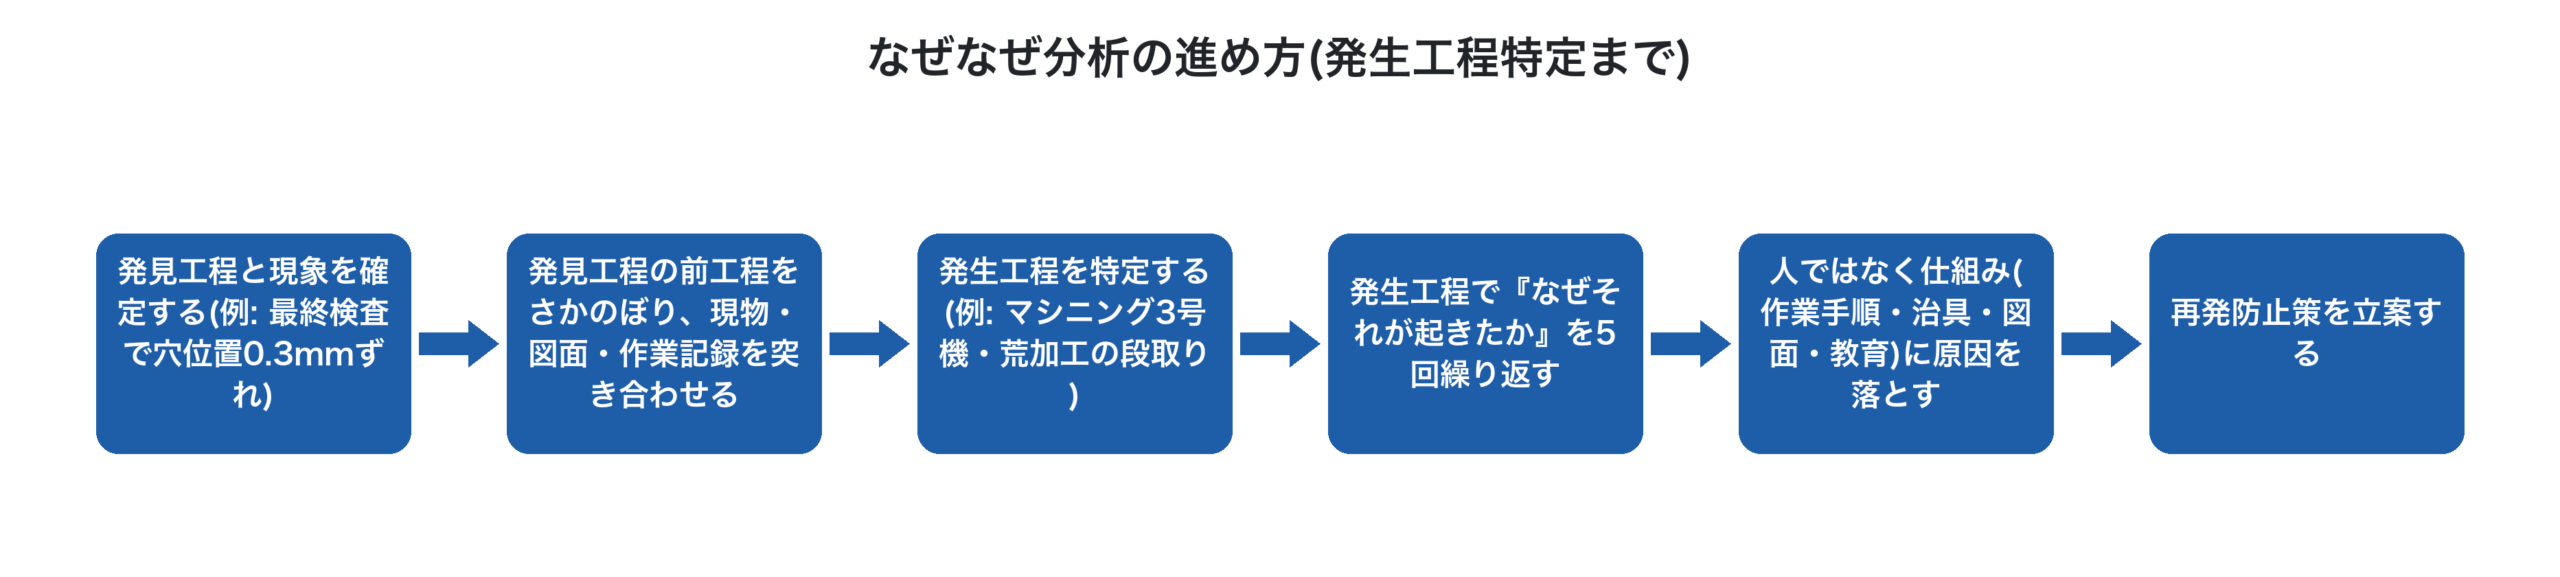
2-1. 「発見工程」と「発生工程」を分けて考える
不適合は「発見された工程」と「実際に作り込まれた工程」がずれていることが大半です。最終検査で発見された寸法不良は、実は2工程前のマシニング加工で発生していた、というケースを丁寧に切り分けます。
2-2. 「人の注意不足」で止めないルール
なぜなぜ分析で頻発する失敗は、「作業者Aさんが注意不足だった」で結論を出してしまうことです。仮にそれが事実だとしても、対策は「Aさんに注意する」「朝礼で周知する」となり、人が替われば同じことが再発します。
中小製造業の現場で機能しやすいのは、「次にBさんがやっても同じミスをしないか?」と問い直すルールです。答えがNoならば、原因はまだ「人」に留まっており、仕組みまで掘り下げられていません。具体的には、4M(人・機械・材料・方法)のどれに対策を打てば再発を防げるかという視点で深掘りします。
4M視点で見るなぜなぜ分析の対策候補
| 4M | 対策の方向性 | 具体例 |
|---|---|---|
| Man(人) | 教育・スキルマップ | 段取り作業の手順書化と認定制 |
| Machine(機械) | 治具・センサー・ポカヨケ | ワーク誤セット検知治具の設置 |
| Material(材料) | 識別・置き場の標準化 | 材料ロット番号のQRコード化 |
| Method(方法) | 作業手順・図面・チェックリスト | 段取り後の初品全数寸法測定の明文化 |
経験的に、人への対策(教育・注意喚起)だけで終わった改善は半年以内に再発します。治具やチェック手順といった「次の人が同じことをしても気づける仕組み」に落とせるかが、効果の持続性を分けます。
ステップ3: 再発防止策の標準化とデータ蓄積
なぜなぜ分析で対策案が出ても、現場に定着しなければ意味がありません。再発防止策を「標準作業」に組み込み、後戻りしない仕組みを作ります。
3-1. 作業指示書・チェックリストへの反映
対策が決まったら、対象工程の作業指示書・段取り手順書・チェックリストに必ず反映します。紙の手順書を都度差し替えるのは運用負荷が高いため、データで管理し、案件ごとに最新版を呼び出せる状態にしておくのが理想です。
作業指示書の電子化と工番との紐付けについては、作業指示書を効率化するアプリで詳しく扱っています。
3-2. 改善効果を「金額」で追う
改善した不適合項目について、その後3〜6か月間の発生件数と損失金額を追跡します。「対策後3か月で寸法不良の損失額が月45万円→月8万円に減少」のように、金額で効果を示すことで、現場のモチベーションと経営層の理解が両立します。
不適合品削減サイクルの3か月運用例
| タイミング | 実施事項 | アウトプット |
|---|---|---|
| 毎日 | 不適合発生時にデータ入力(工番・現象・工数) | 不適合記録の蓄積 |
| 週次 | 週次レビュー(現場リーダー)で対応漏れ確認 | 短期是正の徹底 |
| 月次 | 損失金額のパレート集計、上位3項目を選定 | 今月の改善テーマ |
| 月次 | なぜなぜ分析・4M対策の立案 | 改善計画書 |
| 月次 | 標準作業・チェックリストへの反映 | 更新された手順書 |
| 3か月 | 対策後の損失金額推移をレビュー | 効果検証レポート |
このサイクルを回すには、不適合データが「案件(工番)単位」で記録され、誰でも集計できる形になっていることが前提です。Excelの個別ファイルや紙の不適合報告書のままでは、月次集計のたびに担当者が数時間かけて手作業で転記することになり、続きません。
Factory Advanceで不適合コストを案件別に可視化する
クラウド型生産管理システム「Factory Advance」は、個別受注生産型の中小製造業向けに、案件(工番)単位での進捗・実績・原価を一元管理する仕組みを提供します。不適合品削減の文脈では、次の点で改善サイクルを支えます。
- 案件別の実績工数記録: 作業者がスマホやタブレットで作業開始・終了を打刻することで、再作業に要した工数が案件に紐付いて自動集計されます。
- 不適合発生時の損失額の見える化: アワーレート(人・機械)を事前に登録しておくことで、再作業工数が即座に金額換算され、案件別の利益への影響が把握できます。
- 見積実績の差異分析: 「見積より工数が大幅に増えた案件」を自動抽出することで、不適合が利益を圧迫している案件をデータで特定できます。
- 作業指示書の電子配信: 改善で更新された手順・チェックリストを案件ごとに最新版で配信でき、現場での標準化が定着します。
「見積試算 → 実績登録 → 差異分析 → 改善 → レート再計算」というサイクルを回すことで、不適合品削減が単なる品質活動ではなく、案件別収益を改善する経営活動として位置付けられます。製品の詳細はFactory Advance公式サイト、機能の詳細はシステム概要資料をご覧ください。
まとめ
中小製造業の不適合品削減で押さえるべきポイントは次の3つです。
- 不適合の損失を「金額」で記録する: 件数や不良率ではなく、再作業の労務費・設備費・納期対応費まで含めた金額で把握する。パレートで上位2〜3項目に絞り込む。
- 発見工程と発生工程を分けて、なぜなぜ分析を4Mで深掘りする: 「人の注意不足」で止めず、治具・手順・チェックリストといった仕組みに落とす。
- 対策を標準作業に反映し、3か月単位で金額の推移を追う: 改善効果が金額で見えることで、現場と経営が同じ言葉で語れるようになる。
不適合品の削減は、品質の話であると同時に、利益の話です。データを案件別に蓄積できる仕組みを整え、損失金額の大きいところから着実に潰していくことが、中小製造業が持続的に利益体質を作るための現実的な道筋となります。なお、補助金や法令の最新情報は2026年時点のものを記載していますので、活用検討時には必ず最新情報をご確認ください。
参考文献
投稿者プロフィール
-
株式会社イーポート 代表取締役
■ ITコーディネーター
■ キャッシュフローコーチ®
■ JRCA認定ISMS審査員補
■ 東京都中小企業向け
デジタル技術導入促進ナビゲーター
■ 中小企業庁「みらデジ」デジタル化支援者
兵庫県出身。大学卒業後、外資系コンピューターメーカーを経て2008年に会社設立。業務用システムの受託開発及び中小製造業向けのパッケージの開発・販売を行う。
最新の投稿
- 2026年9月7日業務効率化類似図面検索で見積を即日回答する|過去見積を流用する手順
- 2026年9月5日生産管理展開寸法とは?完成品寸法との違いと端材から取れるかの判断
- 2026年9月5日在庫管理定尺材とは?サブロク・シハチの実寸と、呼称で管理してはいけない理由
- 2026年9月5日在庫管理端材管理のやり方|板金の端材を1枚ずつ数えて使い切る仕組み