設備の稼働状況を見える化する方法|ラズパイと後付けセンサーで古い機械から始める
「あの機械は今日、どれくらい止まっていたのか」。作業日報を見返しても、答えははっきりしません。通信機能のない古い機械が多く、メーカーの稼働監視システムは高くて手が出ない。多品種少量の町工場では、こうした状況がごく普通です。
古い機械でも、外から電流や信号灯の点灯を読めば稼働状況は取れます。ラズパイ(Raspberry Pi)と後付けセンサーを使えば、機材費はおおむね5〜10万円で、設備1台から試せます。ただし、データを集めるだけでは利益は増えません。止まっていた理由を記録し、その仕事の見積と実績のずれまで追えるようにして、はじめて改善の材料になります。
ラズパイとセンサーで生産性が上がった公開事例、稼働状況の取り方、構成と費用の目安、そして稼働データを案件ごとの利益につなげる考え方まで、順に整理します。
設備の稼働状況を見える化する目的は「どこで、なぜ止まっているか」を知ること
設備の稼働状況の見える化というと、稼働率のグラフを思い浮かべる方が多いかもしれません。しかし多品種少量の現場では、全設備の稼働率を一律に上げることが目的になりにくいのが実情です。品種ごとに段取りが変わり、受注の波もあるため、稼働率の数字だけを追うと、売れない物を作って在庫を積む方向に進んでしまいます。
大事なのは、次の2つを知ることです。
- 納期を左右する設備が、どこで、どれだけ止まっているか
- 止まっている理由が何か(材料待ち、段取り、検査待ち、故障、人がいない、など)
ここで気をつけたいのは、「電源が入っている」「加工している」「良品が完成した」は、それぞれ別の状態だということです。電源が入っていても空回りしているだけかもしれません。加工していても、その品物が後工程で不良になれば価値は生みません。稼働状況を取るときは、どの状態を「動いている」とみなすかを最初に決めておく必要があります。
稼働率の考え方や、稼働率から隠れた損失を見つける方法は、製造業の設備稼働率を見える化して隠れ損失を見つける方法で詳しく扱っています。ここからは、その数字を「どうやって古い機械から取るか」に絞って進めます。
ラズパイとセンサーで生産性が上がる仕組み|公開事例から分かること
センサーで分かるのは、設備が「いつ、どれだけ止まっていたか」です。生産性が上がるのは、その記録を見て、生産計画や段取り、保全、作業のやり方を変えたときです。公開されている事例をたどると、次の流れで成果につながっています。
稼働の記録が生産性の向上につながる流れ
ラズパイや安価なセンサーを使った国内の公開事例を、生産性が上がった道筋ごとに整理すると次のようになります。
ラズパイ・後付けセンサーで生産性が上がった公開事例
| 事例 | 測ったもの | 変えたこと | 効果 |
|---|---|---|---|
| プラスチック成形の町工場(成形機9台) | 成形機の動力モーターの電流 | 計画を日単位から時間単位へ。段取りを昼にまとめる | 稼働率 約60%→約80%、外注加工費率 約9%→約4% |
| レース生地メーカー | 編み機の停止時間と回数 | 見つかった部品の不良を交換し、停止時の点検手順を改める | 停止回数が大きく減り、稼働率が向上 |
| 配電盤・制御盤メーカー | 工作機械の稼働状況と新人の作業予定 | 時間がかかっていた段取りと事前確認を新人が見直す | 1か月で新人の生産性が2.5倍 |
| 端末線メーカー | 自社製装置の作業数(リードセンサー) | 生産記録を自動で作る | 数日かかった月次集計が1日1回の操作で完了 |
| 漢方薬メーカー | 包装機の使用電力 | 生産が終わったらすぐ電源を切る | 電力コストを削減 |
| 自動車部品メーカー(約480名) | ラインの稼働・停止時間、生産個数、サイクルタイム | 毎日、停止の要因と対策を話し合う会議を開く | 切削ラインの出来高69%向上、設備投資を累計3億3,000万円削減 |
夜間の「チョコ停」が見えて、稼働率が60%から80%に
千葉県のプラスチック成形加工の町工場は、射出成形機9台を24時間の交代勤務で動かしていました。受注は安定しているのに利益が残らない。支援に入った中小企業診断士が、ラズパイに電流センサーをつないだ仕組みを作り、成形機の動力モーターの電流から稼働状況を記録しました。9台への導入にかかった総費用は約110万円です。機械メーカーの稼働監視ソフトは1台あたり約150万円で、しかもメーカーごとにしか使えなかったと紹介されています。
記録を見て分かったことは3つありました。夜間はフル生産のつもりが、細かな停止(チョコ停)がとても多かったこと。生産計画が日単位で、小ロットの品物が早く終わると次の準備がなく手が空いていたこと。段取り替えが社長のいる時間にしかできず、待ちが生まれていたことです。
そこで、生産計画を時間単位に細かくし、空き時間に別の品物を入れるようにしました。段取り替えは昼にまとめ、品質が安定してから夜勤に引き継ぎます。明け方に生産が終わるように組み、金型の交換に合わせて昼勤と交代します。導入の翌月には、稼働率が約60%から約80%に上がりました。
注目したいのは、その先の変化です。社内で作り切れる量が増えたことで、外注加工費率が約9%から約4%に下がりました。外に出していた仕事を社内に取り戻せば、売上から材料費と外注費を引いた付加価値が増えます。稼働率の向上が、そのまま利益の増加につながった例です。
停止の原因を突き止めて、止まる回数を減らす
レース生地メーカーは、編み機の停止時間と回数を記録しました。すると、不具合の調整による停止が目立つことが分かり、定期点検では見つけられなかった、わずか8.1mmのスプリングの不良が見つかりました。部品を交換して根本から直し、止まったときの点検手順も改めて全員に共有した結果、停止の回数が大きく減り、稼働率が上がりました。
止まった回数と時刻が残っていれば、「たまに止まる」が「この部品が原因で、この頻度で止まる」に変わります。保全の手を打つ場所がはっきりします。
作業と設備の動きを重ねて、段取りのムダを見つける
配電盤・制御盤メーカーは、工作機械の稼働状況と、新人の作業予定を重ね合わせました。すると、事前の段取りと、難しい曲げ加工の前の確認に時間がかかっていることが分かりました。新人が自分の作業を見直し、知識とコツを身につけた結果、わずか1か月で新人の生産性が2.5倍になったと報告されています。
設備のデータだけでは「止まっていた」としか分かりません。人の作業と重ねることで、「誰の、どの作業で時間がかかったか」まで見えるようになります。
集計の手間とエネルギーのムダを減らす
端末線メーカーは、自社で作った製造装置にリードセンサーを付け、作業の数を自動で数えるようにしました。日々の生産記録が自動で作られるようになり、担当者が数日かけていた月次の生産分析レポートが、1日1回の操作で作れるようになりました。
漢方薬メーカーは、包装に使うヒートシール機の電力を測りました。電源が入っている時間に比べて、実際に機械が動いている時間が短く、作業の前後も電源を入れたままだったことが分かりました。生産が終わったらすぐに電源を切るよう徹底し、電力コストを減らしています。
設備を買い足さずに、出来高を増やす
規模は町工場より大きくなりますが、従業員約480名の自動車部品メーカーの例も参考になります。ラズパイを使って必要なセンサーを自作し、古い設備を含む生産ラインの稼働時間と停止時間、生産個数、サイクルタイムを記録しました。毎日、停止の要因と対策を話し合う会議を開いて改善を続けた結果、切削ラインの出来高は69%上がり、設備投資は累計で3億3,000万円減らせたと紹介されています。
今ある設備でもっと作れるようになれば、新しい設備を買わずに済みます。設備を増やす前に、今の設備の時間をどれだけ付加価値に変えられているかを確かめる考え方は、時間あたり付加価値で設備投資の効果を測る方法でも扱っています。
なお、これらは2017年から2021年にかけて公開された事例で、導入した企業や支援者による報告です。機器や価格は当時のものなので、そのまま今の購入リストにはできません。ほかの工場で同じ成果が出ることを保証するものでもありません。
成果が出た工場に共通すること|測るだけでは生産性は上がらない
反対の例もあります。国内の繊維機器などのメーカーは、電流センサーとラズパイで、信号灯のない古い機械も含めて稼働データを取れるようにしました。ただし公開された資料では、データを集めるところまでで、分析と改善は今後の課題とされていました。データを取ることと、生産性が上がることの間には、もう1段の取り組みが要ります。
成果が出た事例には、次の共通点があります。
- 止まった理由を話し合う場を毎日持っている:自動車部品メーカーは毎日、停止の要因と対策を話し合う会議を開いた。成形の町工場も、社長と工場長、支援者でデータを見ながら改善計画を練った
- 何を良くしたいかを先に決めている:成形の町工場は、IoTを入れる前に2年かけて業務を見直し、稼働率を追う指標として決め、社員とも課題を共有していた
- やり方を変える権限のある人がデータを見ている:生産計画を時間単位にする、段取りを昼に寄せる、といった変更は、計画を決める人がデータを見て初めてできる
- 空いた時間の使い道がある:止まる時間が減っても、作るものがなければ付加価値は増えない。成形の町工場では、外注していた仕事を社内に戻す先があった
最後の点は特に大事です。工場全体のペースを決めている設備の停止が減れば、その分だけ工場全体で作れる量が増えます。一方で、もともと余裕のある設備の稼働率を上げても、仕掛品が増えるだけで売上は増えません。どの設備の、どの停止を減らすかを選ぶことが、生産性の向上への近道です。
小さく始めて効果を確かめる進め方そのものは、IoT導入の効果とスモールスタートのメリットでも整理しています。
設備の稼働状況の取り方は4通り|信号灯・電流・接点信号・設備の通信機能
古い機械から稼働状況を取る方法は、大きく4つに分かれます。設備の年式や制御盤の状態によって、取れる方法が変わります。
稼働状況の取り方の比較
| 取り方 | 利点 | 限界・確認すること |
|---|---|---|
| 信号灯を外から読む | 制御盤への配線を避けられる場合がある | 外の光、汚れ、点滅、色の意味が設備ごとに違う |
| 電流を測る | 通信機能のない古い設備にも使える | 電源ON・空回り・加工中の区別は実測で確かめる |
| 接点・制御信号を読む | 運転中や加工完了を比較的はっきり取れる | 図面、絶縁、接続の仕様、メーカーへの確認が要る |
| 設備の通信機能を使う | アラームなど細かい情報まで取れる | 年式、オプション、ライセンスの有無で使えないことがある |
最も手軽なのは、信号灯の点灯を光センサーで外から読む方法です。制御盤を開けずに済むことが多い反面、周りの照明や汚れで誤検知が起きます。緑・黄・赤の意味も設備ごとに違うため、点灯パターンと実際の状態を一度見比べてから使います。
信号灯のない古い機械では、主電源や主軸モーターの電線に、挟むだけの電流センサーを付ける方法がよく使われます。電流の大きさで「止まっている」「待機中」「加工中」を分けるので、しきい値は実際の加工を見ながら決めます。
運転中や加工完了の信号を制御盤から取り出せれば、最も確実です。ただし制御盤の中での作業になるため、図面と仕様を確認し、設備の条件を理解した担当者が施工します。比較的新しい工作機械なら、メーカーが用意する通信機能(工作機械の共通規格に対応したものなど)で、アラームや運転モードまで取れる場合があります。
稼働・停止以外にも、後付けセンサーで取れる情報はあります。
- 生産数:光電センサーや近接センサー、加工完了の信号で数える。空運転、再加工、1回で複数個を取る加工の扱いを決めておく
- 品質条件:温湿度、液温、熱電対、圧力を記録する。測る位置、精度、校正の要否を確かめる
- エア・電力:流量、圧力、電力を測る。電流だけでは正確な電力量は分からない。電圧や力率も関係するので、電気代の削減を評価するなら電力計を使う
- 故障の兆候・画像検査:振動、温度、カメラを使う。加工条件や撮影条件が変わったときの扱いが難しいため、最初の一歩には向かない
ラズパイを使った構成|設備の動きを「仕事の実績」に変える
ラズパイを使う場合の基本構成は、次の流れになります。
ラズパイで稼働状況を集める構成
この構成の要は、ラズパイが「センサーの値を集める箱」だけでなく、設備の動きと業務の情報を結び付ける場所になることです。作業を始めるときに案件・工程のQRコードを読み、止まったら理由をボタンで選ぶ。これで「どの仕事で、なぜ止まったか」まで記録できます。
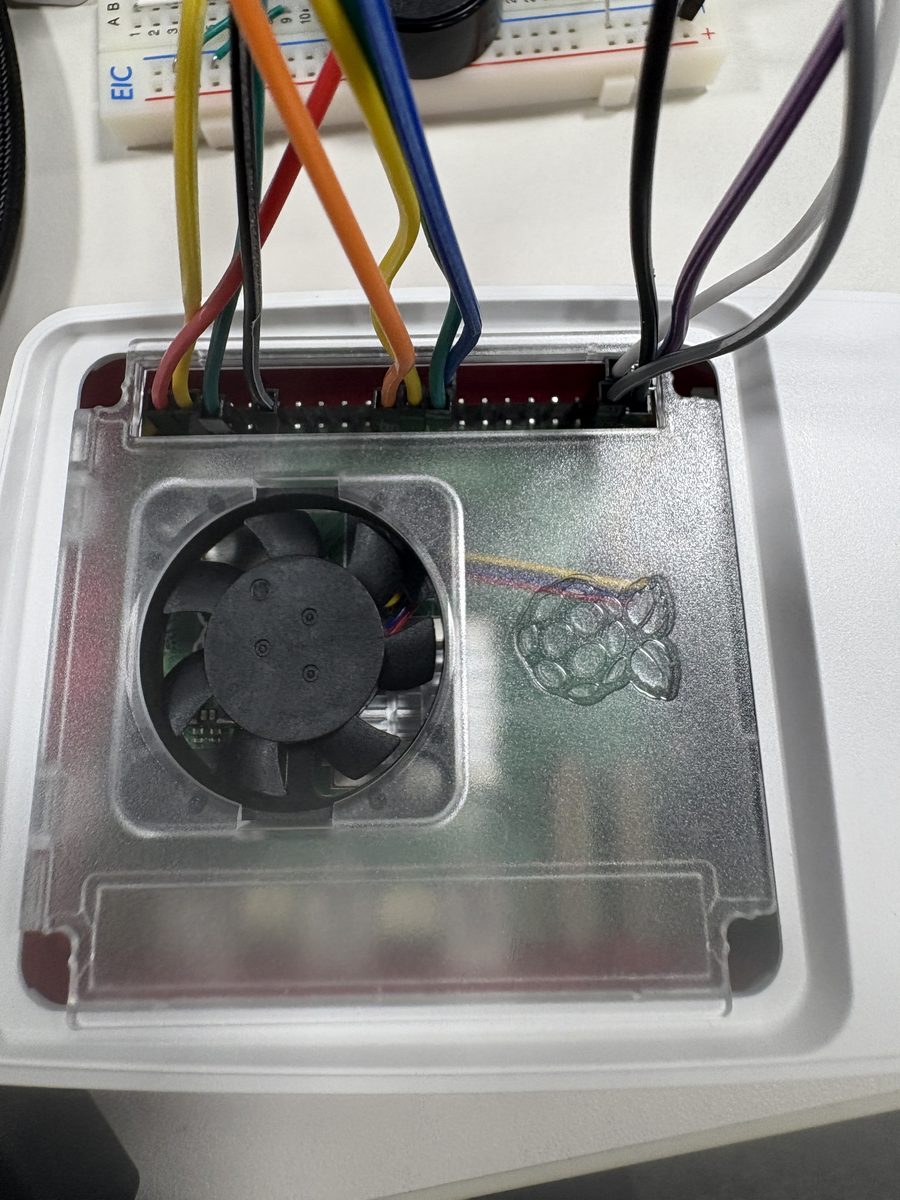
写真は、当社で試作しているラズパイの試験機です。冷却ファン付きのケースに収めたラズパイの入出力端子から、色分けした線でブレッドボードへ配線し、部品をつないで動作を確かめています。机の上で動きを確かめる試作の段階なので、工場の設備につなぐときは、後で触れる絶縁入力装置などを間に入れて、信号の電圧を合わせます。
機種は役割で選びます。
- Raspberry Pi 4/5:複数のセンサーの集約、画面表示、ほかのシステムとの連携に向く。Linux が動く小型のパソコンとして使える
- Raspberry Pi Pico 2:小さなマイコン。センサーの読み取りや計数に向く。パソコン型のラズパイとは別物なので、画面表示や連携は苦手
設備ごとに高性能なラズパイを置く必要はありません。1台で複数の設備を集約すれば安くなりますが、その1台が壊れたときに止まる範囲は広がります。設置場所が油や切粉、振動の多い環境なら、24V電源に対応した産業用のゲートウェイ機器を選ぶ方法もあります。設備の制御装置からすでに情報が取れるなら、まずそちらを調べます。
データを集めるソフトには、画面上で処理の流れを組める Node-RED がよく使われます。ラズパイで動かす手順や自動起動の方法は公式に案内されていますが、選んだ機器や追加部品で動くかは別に確かめます。
接続では、電圧の違いに注意します。ラズパイの入出力端子は3.3Vで動くため、工場でよく使われる24Vの信号をそのままつなぐと壊れます。必ず、対応する絶縁入力装置を間に入れます。
止まったときと通信が切れたときの扱いも、最初に決めておきます。
- 通信が切れたとき:ラズパイに一時保存し、回線が戻ってから送り直す。データに識別番号を付け、二重に数えないようにする
- 状態が分からないとき:「加工中」「停止」「異常」とは別に「データ不明」を表示する。通信断を設備の停止と取り違えないためです
- 停電と故障:記録装置をSSDにしただけでは停電対策は終わりません。保存容量の上限と、予備機への交換手順を用意します
安全とネットワークの扱いも外せません。最初の導入は監視と記録に限り、非常停止や安全インターロックは既存の安全装置のまま維持します。ラズパイの管理画面をインターネットに直接公開せず、設備のネットワークにつなぐ範囲も絞ります。工場のシステムでは、情報を守ることに加えて、設備の稼働と人の安全を守ることが求められます。
どこから始めるか|「設備1台+案件QR+停止理由」が最初の一歩
最初から全設備に付けると、費用も手間もかさみ、データを見る人も追いつきません。始めやすい順に並べると、次のようになります。
- 稼働・停止の自動記録:どこで、どれだけ止まっているかを知る
- 案件・工程とのひも付け:見積時間と実績がどれだけ違うかを知る
- 停止の通知・生産数の集計:巡回や日報の入力を減らせるかを確かめる
- 品質条件・省エネ・状態監視:記録から具体的な改善につながるかを確かめる
対象にする1台は、納期を左右している設備を選びます。受注が集中して順番待ちが起きる機械、段取りが長くて後工程を待たせる機械です。工場全体のペースはこの設備で決まるため、ここが1時間止まれば、工場全体の出来高が1時間分減ります。
1台を選んだら、案件・工程のQRコードと、停止理由の入力をセットで用意します。停止理由は「材料待ち」「段取り」「検査待ち」「故障」「人がいない」「その他」程度の少ない選択肢にし、ボタン1つで押せるようにします。選択肢が多いと、現場は「その他」ばかり押すようになります。
費用の目安|機材は設備1台あたり5〜10万円から
設備1台で簡単な稼働監視を試す場合、機材費はおおむね5〜10万円を見込んでおきます。
設備1台で試す場合の機材費の目安
| 項目 | 予算の目安 |
|---|---|
| ラズパイ本体(Raspberry Pi 5/4GB) | 約2.3万円 |
| 電源・記録装置・冷却 | 0.8〜1.8万円 |
| センサー・絶縁入力装置・変換装置 | 1〜4万円 |
| ケース・配線・取り付け部材 | 0.5〜2万円 |
| 機材の合計 | 約5〜10万円 |
ラズパイ本体の価格は、2026年10月時点の国内の販売ページの税込価格(22,990円)です。そのほかは機器を選ぶ前の概算で、実際の価格は購入時に確かめてください。
この表には、制御盤の工事、ソフトの開発、表示用のモニター、停電対策の無停電電源、通信、センサーの校正の費用は入っていません。振動による故障の兆候の把握や画像検査は、別の予算になります。
見落としやすいのが、社内の工数です。たとえば構築に40時間かかり、社内の時間単価を5,000円とすると、機材とは別に20万円分の工数を使っています。台数が増えて保守の手間が大きくなる段階では、メーカーの稼働監視システムも含めて考えます。
稼働データを案件の利益につなげる
稼働状況の見える化で最後に効いてくるのは、設備の動きを「どの案件の、どの工程の時間だったか」と結び付けることです。多品種少量の現場では、全設備の稼働率よりも、案件ごとの時間のずれのほうが利益に直結します。
記録しておきたい情報は、次のとおりです。
- 設備の番号、時刻、状態、データの品質(稼働・停止・通信断を見分ける)
- 案件・明細・工程(どの仕事の実績かを特定する)
- 作業の開始と終了、段取りの区間(段取りと加工の時間を比べる)
- 生産数、良品数、不良数(加工完了と検査結果を分ける)
- 停止理由と、手で直した履歴(改善の対象と、データの修正を追う)
ここで、機械が動いていた時間と、作業者が働いた作業時間は分けて管理します。1人で2台を受け持つ現場では、機械の時間と人の時間が一致しないためです。
これらがそろうと、たとえば次のことが見えてきます。
- 見積で置いた加工時間と、実際の加工時間のずれ
- 材料待ちや検査待ちで止まっていた時間
- 夜間に止まったまま、朝まで放置されていた時間
作業日報を「作業記録」から「利益データ」に変える考え方と同じく、時間の記録は案件の利益とつながって初めて経営の判断材料になります。
個別受注生産型の中小製造業向けの案件管理クラウド「Factory Advance」では、作業指示書に印刷したQRコードをスマホで読み取り、工程ごとの作業の開始と終了を記録できます。見積で置いた時間と実績を案件ごとに比べられるので、設備の稼働記録と同じ案件・工程の単位で突き合わせれば、「どの仕事で、なぜ時間がずれたか」を見つけやすくなります。QR付きの作業指示書から実績入力までの流れは、工程管理の機能紹介で紹介しています。見積試算、実績登録、差異分析、改善というサイクルを回し、時間あたり付加価値を高めることが Factory Advance の考え方です。
まとめ
設備の稼働状況の見える化は、高価なシステムを入れなくても、ラズパイと後付けセンサーで設備1台から始められます。要点は次の3つです。
- 生産性が上がるのは、記録を見て計画・段取り・保全・作業のやり方を変えたとき。公開事例では稼働率が約60%から約80%に上がり、外注していた仕事を社内に戻せた例もある
- 測るだけでは変わらない。止まった理由を話し合う場と、空いた時間の使い道を先に用意する
- 「納期を左右する設備1台+案件QR+停止理由」から始め、稼働の記録を案件ごとの見積と実績のずれにつなげる
今日からできる一手は、納期の遅れにいちばん関わっている設備を1台決め、その設備が昨日止まっていた時間と理由を、現場の担当者に聞いて書き出してみることです。理由が3つ以上すぐに出てくるなら、その設備が最初の候補です。
稼働の記録を案件ごとの実績と見積のずれにつなげ、利益の改善まで回す仕組みは、Factory Advance の製品紹介資料にまとめています。
→ Factory Advance の製品紹介資料をダウンロードする
参考文献
- パナソニック コネクト「町工場の稼働率を60%から80%にした10万円IoTキット」(2018年)
- SORACOM公式ブログ「中小製造業による『はじめてのIoT活用』着手のポイントと効果を事例で紹介 群馬県IoT講座レポート」(2021年)
- さくらのナレッジ「町工場がIoTで生産業務を大幅に改善。約3億円の設備投資と約1億円の労務費削減」(2017年)
- 公益財団法人新産業創造研究機構(NIRO)「IoT・AI・ロボット導入・活用事例集2019」
- 経済産業省「工場システムにおけるサイバー・フィジカル・セキュリティ対策ガイドライン Ver1.0」
投稿者プロフィール
-
株式会社イーポート 代表取締役
■ ITコーディネーター
■ キャッシュフローコーチ®
■ JRCA認定ISMS審査員補
■ 東京都中小企業向け
デジタル技術導入促進ナビゲーター
■ 中小企業庁「みらデジ」デジタル化支援者
兵庫県出身。大学卒業後、外資系コンピューターメーカーを経て2008年に会社設立。業務用システムの受託開発及び中小製造業向けのパッケージの開発・販売を行う。
最新の投稿
- 2026年10月18日原価管理設備1時間当たりの限界利益とは?利益の高い製品を優先しても儲からない理由と生産計画の決め方
- 2026年10月17日収益管理一人当たり粗利益が増えると労働分配率はどうなる?製造業は「生産性とセット」で見る
- 2026年10月13日原価管理粗利か付加価値か|中小製造業がどちらの数字で判断すべきか
- 2026年10月10日IoT設備の稼働状況を見える化する方法|ラズパイと後付けセンサーで古い機械から始める